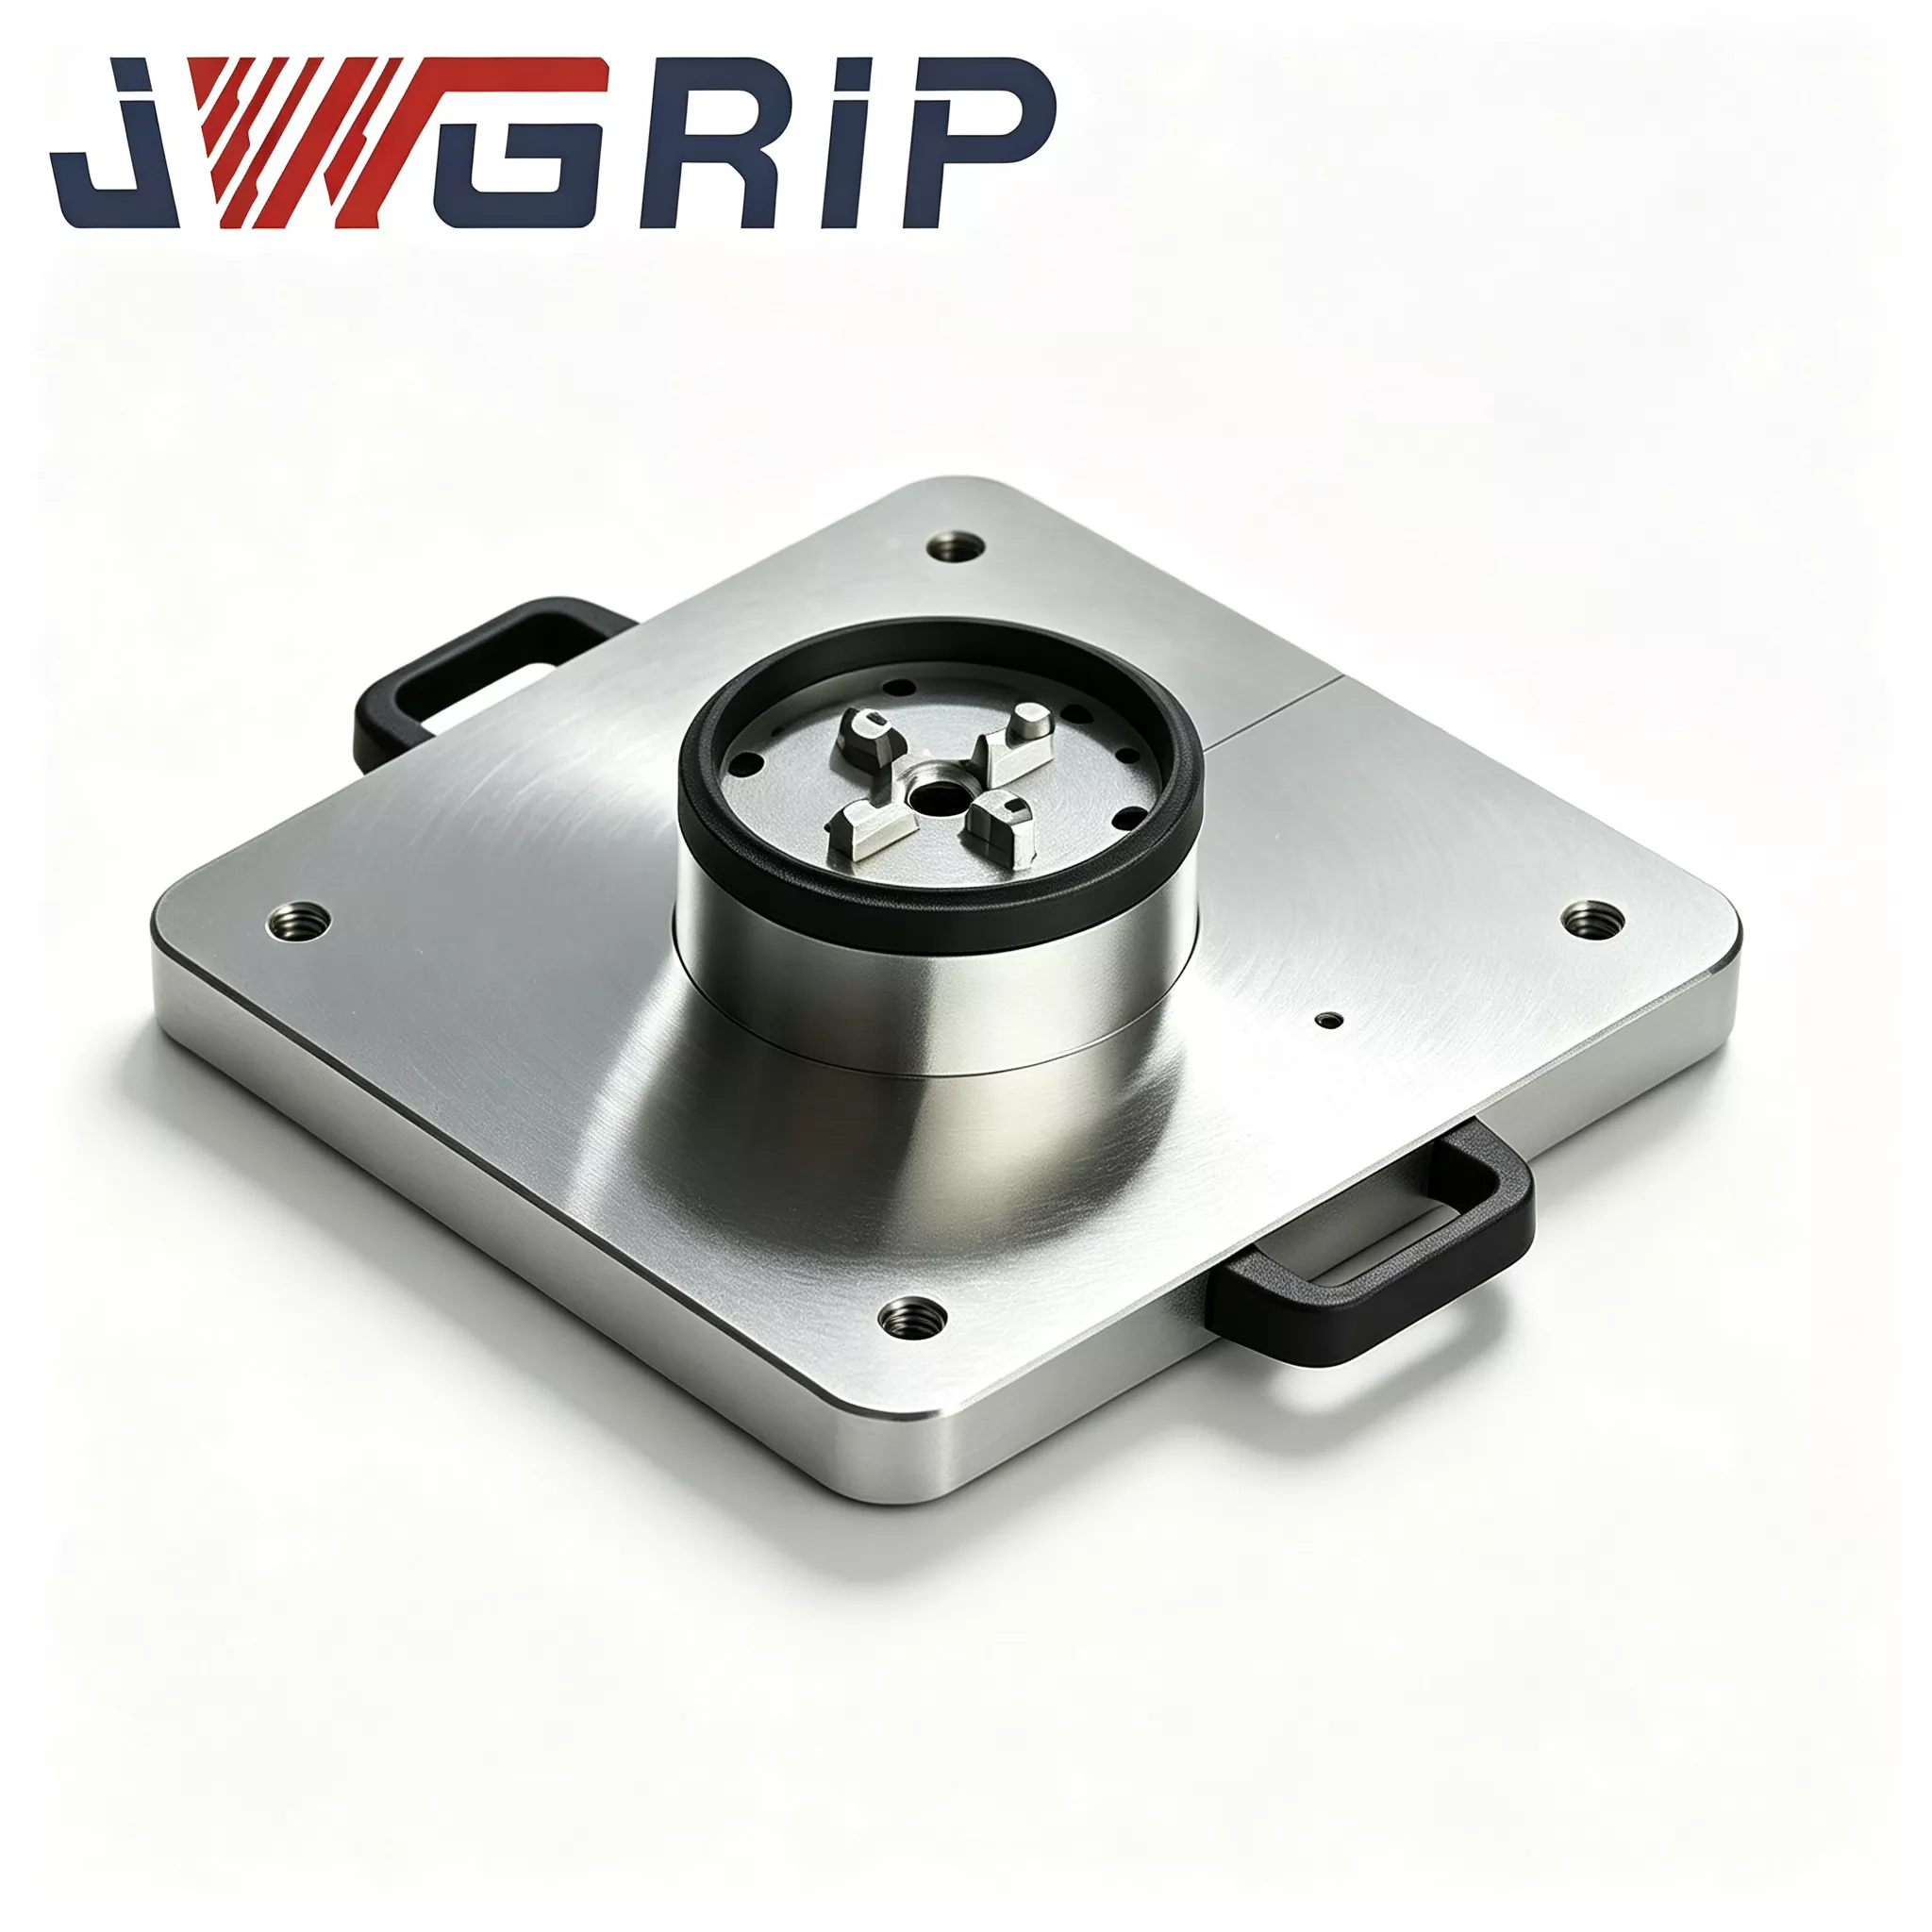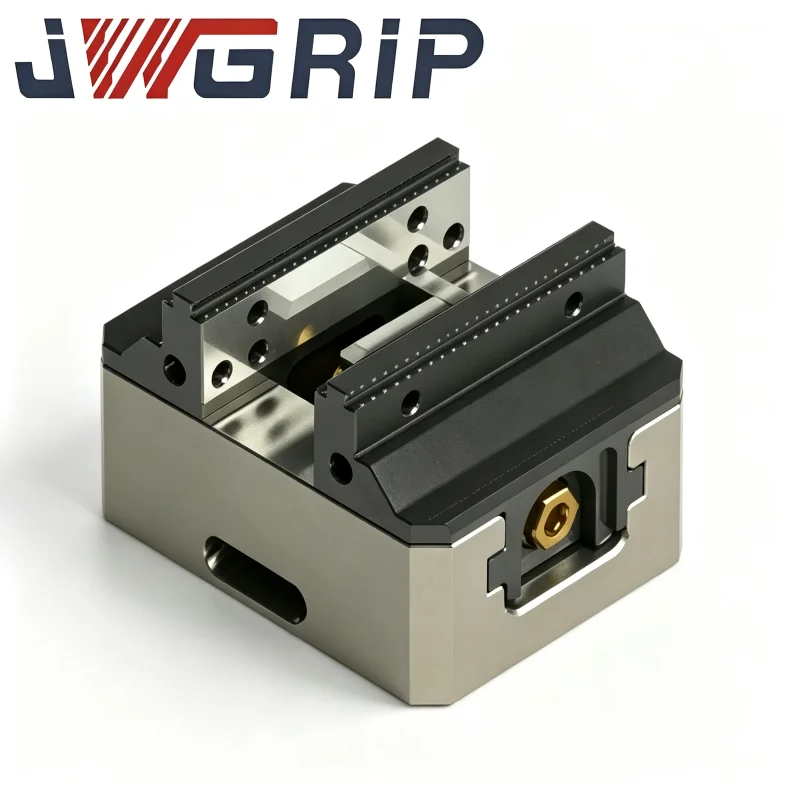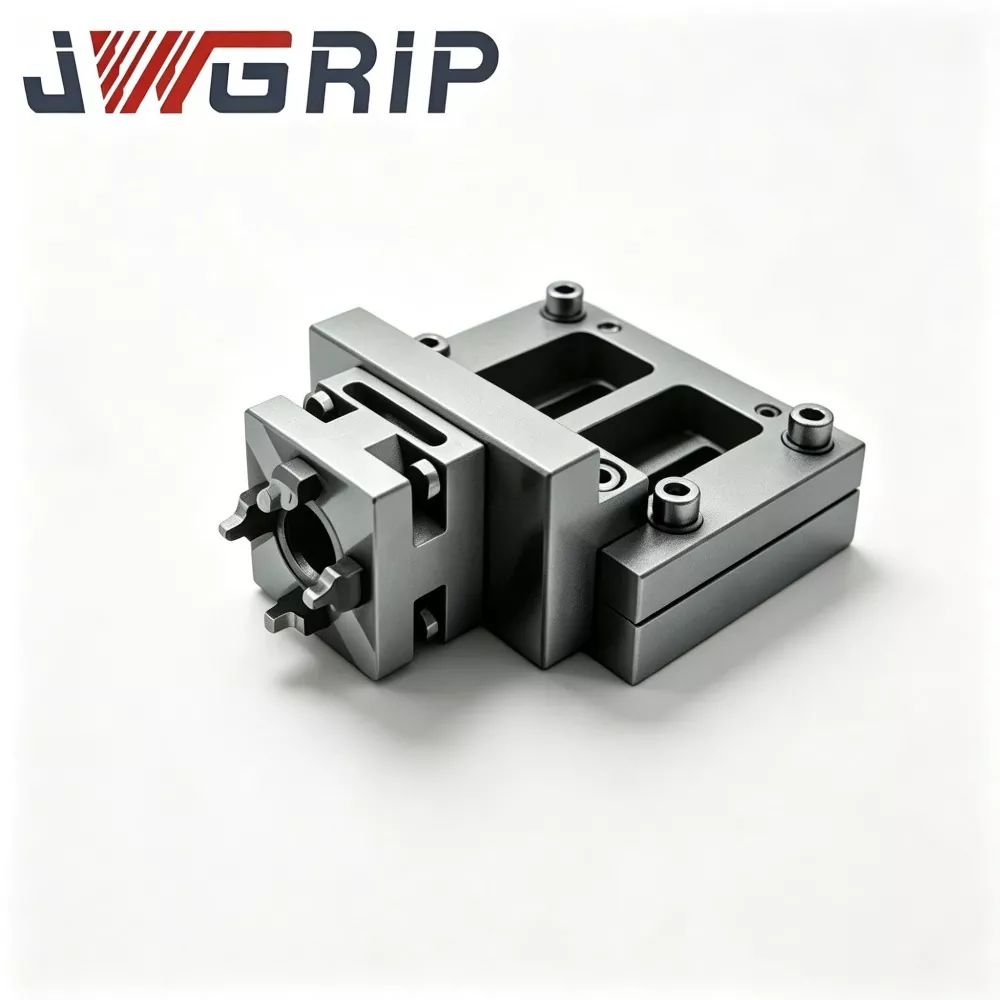

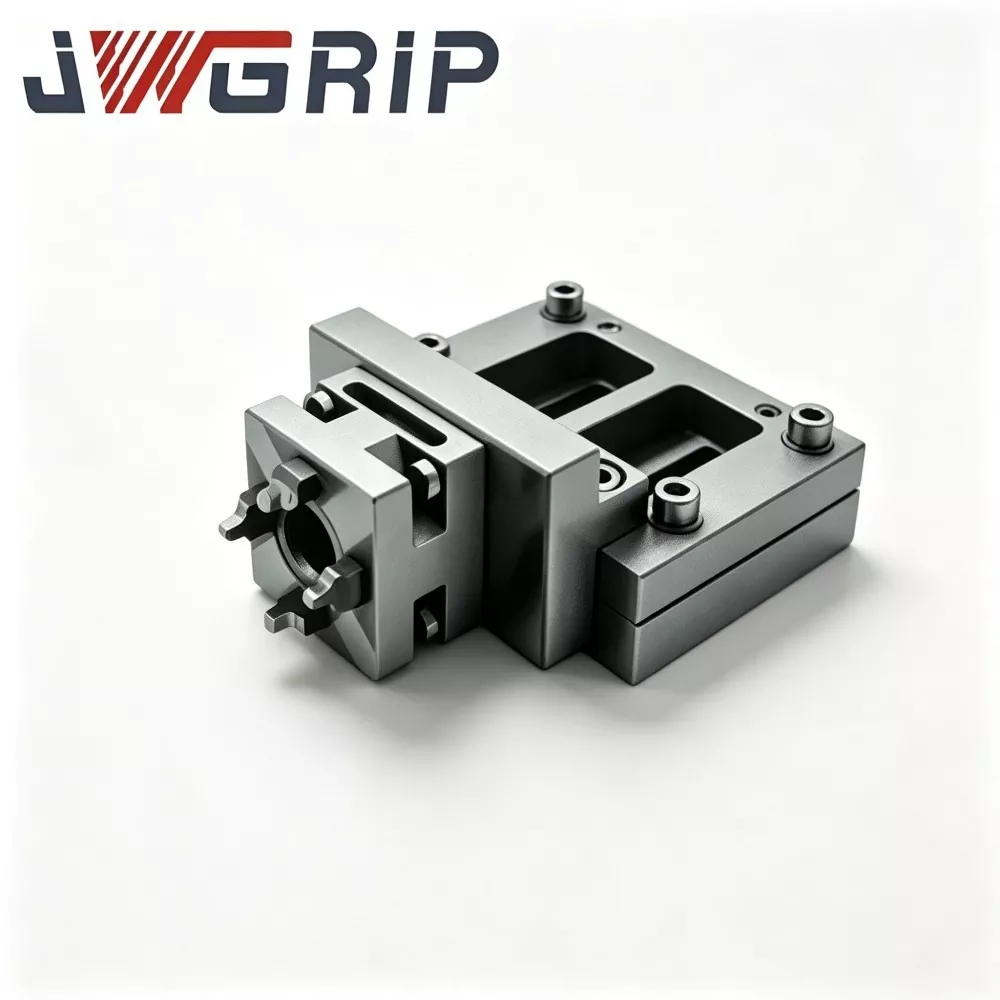
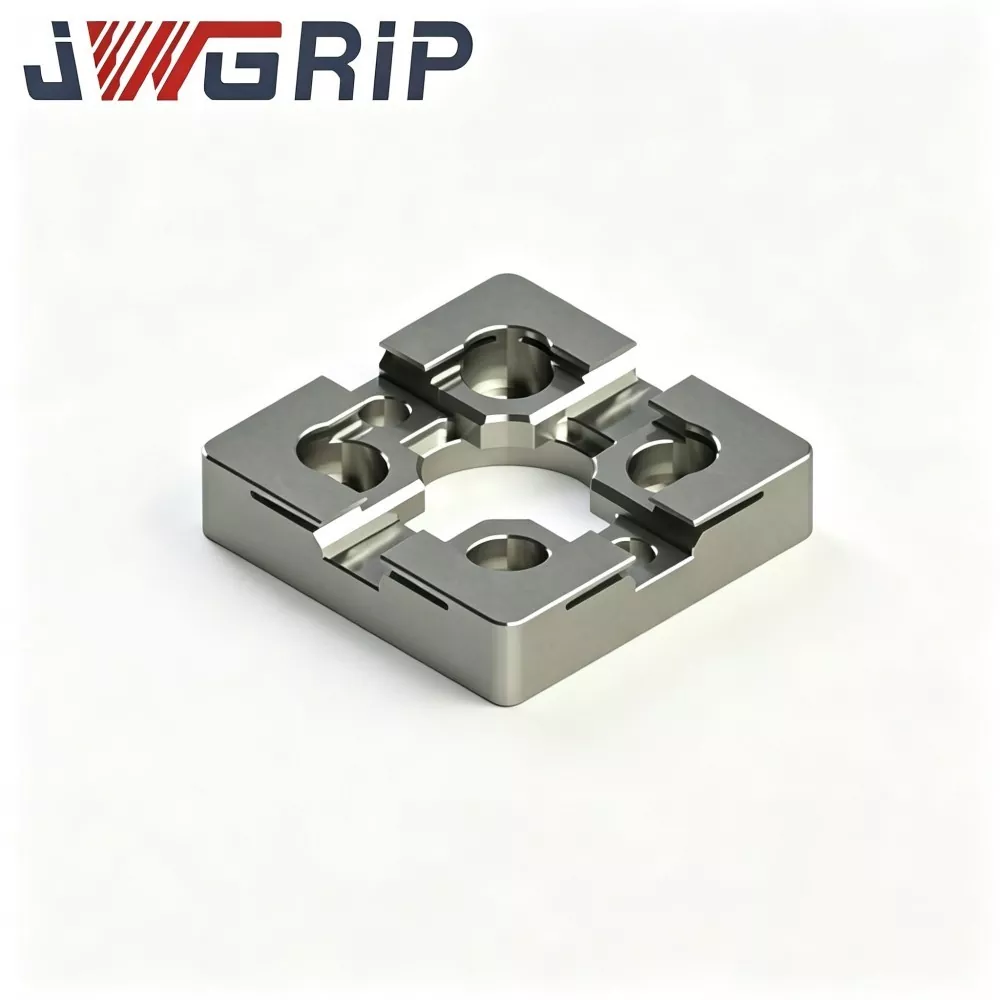

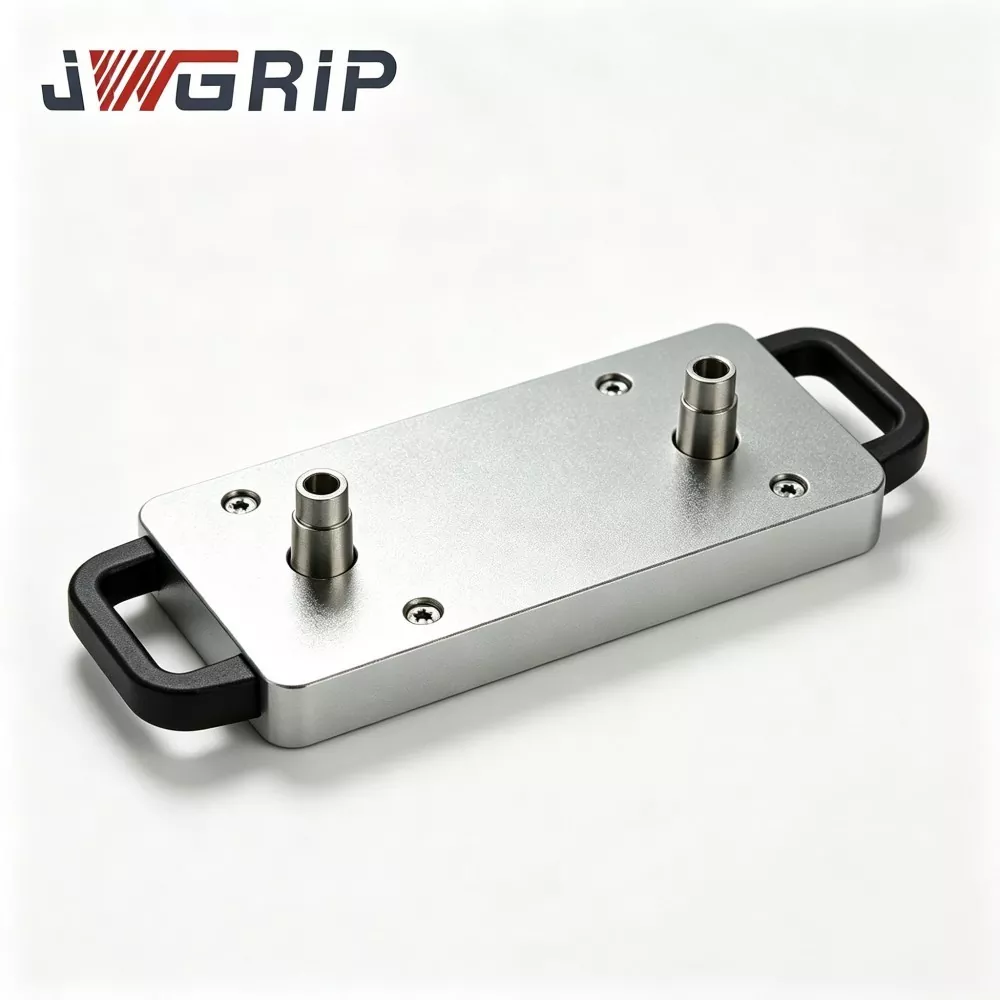
एकात्मिक मोनोलिथिक स्ट्रक्चरल डिझाइनचा अवलंब करणे,सीएनसी मशीनिंगसाठी दोन-केंद्र शून्य पॉइंट पॅलेटएकाच अविभाज्य बेसवर दोन पूर्ण स्वतंत्र शून्य-बिंदू स्थान देणारी एकके एकत्रित करते. मानक 200mm निश्चित केंद्र अंतर अचूकपणे जमिनीवर आहे आणि प्रसूतीपूर्वी पूर्णतः कॅलिब्रेट केलेले आहे, अचूक समांतरता, मध्यभागी अंतर आणि दुहेरी स्थानकांमधील उंची सुसंगतता. यात स्थिर पोझिशनिंग कार्यप्रदर्शन, उच्च एकूण अचूकता आणि उत्कृष्ट संरचनात्मक कडकपणा, सिंक्रोनस ड्युअल-वर्कपीस मशीनिंगसाठी एक भक्कम पाया घालणे वैशिष्ट्यीकृत आहे.
मुख्य हार्डवेअर घटक
JWGRIP टू-सेंटर झिरो-पॉइंट पॅलेट 200 मध्ये खालील की असेंब्ली असतात:
- ①मोनोलिथिक मिश्र धातु-स्टील बेस बॉडी
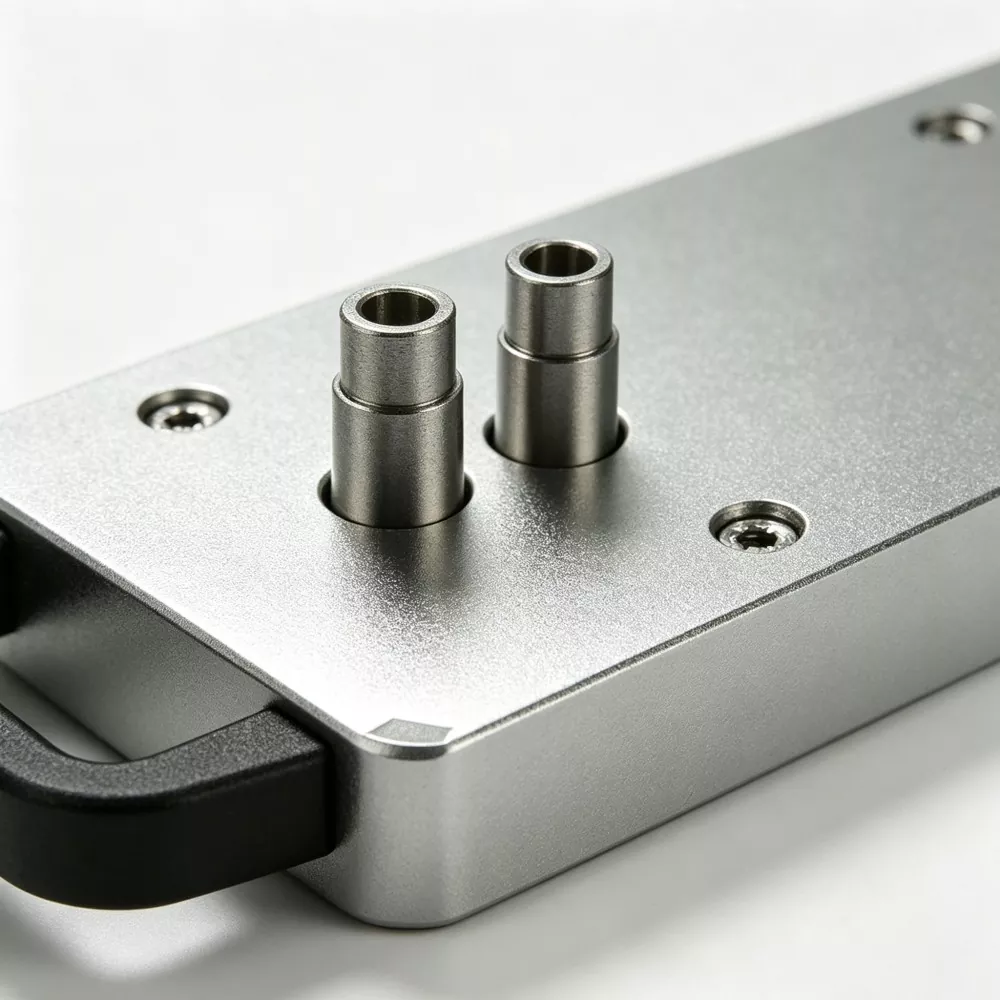
- ②दोन पूर्ण शून्य-पॉइंट पोझिशनिंग बुशिंग असेंब्ली ज्यामध्ये 200 मिमी मध्यभागी अंतर आहे
- ③सिंक्रोनस वायवीय लॉकिंग मॉड्यूल
- ④प्रत्येक स्थानक स्थानासाठी आजूबाजूचे चिप-डायव्हर्जन ग्रूव्ह
- ⑤कॉम्प्रेस्ड एअर पोर्ट
- ⑥निष्क्रिय स्थानक स्थानासाठी संरक्षक कव्हर प्लेट्स

दोन स्विच करण्यायोग्य उत्पादन मोड
ड्युअल-स्टेशन पेअर-पार्ट मशीनिंग मोड
1. मॅन्युअली किंवा रोबोटद्वारे, दोन पुल-स्टड-सुसज्ज फिक्स्चर बेस अनुक्रमे डाव्या हाताच्या आणि उजव्या हाताने लोकेटिंग स्टेशनवर माउंट करा.
2. फीड 0.5-0.7 एमपीए संकुचित हवा; वायवीय मॉड्यूल दोन्ही पोझिशनिंग बुशिंग्स समकालिकपणे लॉक करते.
3. लॉक-कन्फर्मेशन सिग्नल सीएनसी कंट्रोलरला परत मिळतो आणि मशीन एकाच वेळी दोन वर्कपीससाठी मिलिंग, ड्रिलिंग आणि इतर कटिंग प्रक्रिया पार पाडते.
4. मशीनिंग पूर्ण झाल्यावर, अनलॉक करण्यासाठी हवेचा दाब सोडा; दोन तयार पेअर केलेल्या वर्कपीस एका हाताळणी चक्रात काढल्या जाऊ शकतात.
सिंगल-स्टेशन स्वतंत्र-भाग मशीनिंग मोड
1. फिक्स्चर बेस फक्त एका स्थानक स्थानावर स्थापित करा.
2. संरक्षक कव्हर प्लेट न वापरलेल्या स्टेशनवर बसवा.
3. पॅलेट नॉन-सिमेट्रिक सिंगल-पार्ट प्रक्रियेसाठी मानक सिंगल-सेंटर शून्य-बिंदू पॅलेट म्हणून कार्य करते.
कोर अभियांत्रिकी

प्रक्रिया फायदे
वास्तविक केस
CNC मशीनिंगसाठी JWGRIP टू-सेंटर झिरो पॉइंट पॅलेट हायड्रॉलिक-कंपोनंट प्लांट, नवीन-ऊर्जा पार्ट प्रोसेसर आणि मोल्ड बनवणाऱ्या उत्पादकांद्वारे मोठ्या प्रमाणावर तैनात केले जाते. दोन ऑन-साइट प्रकरणे मूर्त ऑपरेशनल सुधारणा दर्शवतात.
केस 1: घरगुती हायड्रॉलिक वाल्व-ब्लॉक उत्पादक
JWGRIP सोल्यूशनचा अवलंब करण्यापूर्वी, ग्राहकाने जोडलेल्या वाल्व-ब्लॉक मशीनिंगसाठी दोन स्वतंत्र सिंगल-सेंटर झिरो-पॉइंट पॅलेट्स वापरल्या.
ड्युअल-स्टेशन अलाइनमेंटसाठी प्रत्येक बॅच चेंज-ओव्हरला 20-30 मिनिटे लागतात.
कटिंग कंपनाने वस्तुमान-उत्पादनादरम्यान सूक्ष्म स्टेशन शिफ्ट केले, विशिष्ट सममिती नसल्यामुळे नियतकालिक बॅच स्क्रॅप ट्रिगर केले.
आठ सेट रोल आउट केल्यानंतर:
- ड्युअल-स्टेशन रिलेटिव्ह-पोझिशन ट्यूनिंग पूर्णपणे काढून टाकले आहे. फिक्स्चर थेट मशीनिंगसाठी माउंट केले जाऊ शकतात.
- चार महिन्यांच्या उत्पादनाची आकडेवारी दर्शविते की सममितीमुळे होणारा नकार दर 76% ने कमी झाला आहे.
- कॅलिब्रेशनसाठी पूर्वी वापरण्यात आलेला वेळ प्रभावी कटिंग वेळेत बदलतो, प्रति-मशीन थ्रूपुट लक्षणीयरित्या उचलतो.
केस 2: पूर्व-चीन नवीन-ऊर्जा स्वयंचलित उत्पादन लाइन
या कारखान्याने डाव्या-उजव्या सममितीय बॅटरी हाऊसिंग घटकांसाठी CNC स्वयंचलित उत्पादन लाइनवर JWGRIP दोन-केंद्र शून्य-पॉइंट पॅलेट्स स्थापित केले.
रोबोट्स एका चक्रात ड्युअल-फिक्स्चर लोडिंग-अनलोडिंग पूर्ण करतात आणि ड्युअल-पार्ट सिंक्रोनस मशीनिंग करतात.
उत्पादन लाइन रात्रीच्या शिफ्टद्वारे कमीतकमी ऑन-साइट मनुष्यबळासह स्थिरपणे चालते, वारंवार मॅन्युअल फिक्स्चर कॅलिब्रेशन कामापासून मुक्त.
गुणवत्ता तपासणी
सर्व JWGRIP टू-सेंटर शून्य-पॉइंट पॅलेट्स पूर्णपणे मशीन केलेले आहेत आणि तृतीय-पक्ष पूर्ण-युनिट OEM आउटसोर्सिंगशिवाय इन-हाउस असेंबल केले आहेत.
पूर्ण उत्पादन कार्यप्रवाह
- मिश्रधातू-स्टील ब्लँक फोर्जिंग आणि टेम्परिंग
- रफ-मशीनिंग
- प्रथम तणाव-मुक्त वृद्धत्व
- सेमी-फिनिशिंग
- दुय्यम तणाव-मुक्त वृद्धत्व
- 5-ॲक्सिस ग्राइंडर: एक-वेळ क्लॅम्पिंग सेटअप अंतर्गत दोन बुशिंग-माउंटिंग होल बारीक करा
- बुशिंग प्रेस-फिटिंग
- महासभा
- हवा-घट्टपणा दाब-धारण चाचणी
- पूर्ण-आयामी CMM तपासणी
- विरोधी गंज संरक्षण उपचार
- एक्सपोर्ट-ग्रेड शॉक-प्रूफ पॅकिंग
तपासणी चेकलिस्ट
✔ प्रत्येक स्थानक स्थानासाठी स्वतंत्र पुनरावृत्ती-स्थिती-अचूकता चाचणी
✔ दुहेरी-स्टेशन केंद्र अंतर, समांतरता आणि उंची समानतेसाठी CMM मेट्रोलॉजी
✔ 5-मिनिट एअर-होल्डिंग घट्टपणा चाचणी; कमाल स्वीकार्य दबाव ड्रॉप ≤0.02 MPa
✔ चक्रीय लॉकिंग-अनलॉकिंग कार्यात्मक सत्यापन
उत्पादन मूल्यांकन
1. पेअर-सिमेट्रिक-पार्ट मशीनिंगसाठी आपल्या वास्तविक उत्पादन मागणीची पुष्टी करा. दोन फिक्स्चर बेस स्थापित केल्यानंतर कोणताही यांत्रिक हस्तक्षेप उद्भवत नाही हे सत्यापित करा.
2. तुमच्या ऑन-साइट शून्य-पॉइंट पुल स्टडची वैशिष्ट्ये तपासा. मानक आवृत्ती D20 पुल स्टडशी जुळते. विनंती केल्यावर पर्यायी पुल-स्टड आकारांसाठी सानुकूल बुशिंग असेंब्ली विकसित केल्या जाऊ शकतात.
3. रोबोट-ऑटोमेशन-लाइन इंटिग्रेशनसाठी: वर्कशॉपचा स्थिर हवा-स्रोत दाब 0.5-0.7 MPa च्या आत राहण्याची खात्री करा आणि PLC नियंत्रण प्रणालीसाठी IO सिग्नल पॉइंट राखून ठेवा.
4. वर्कपीस आणि फिक्स्चरच्या एकूण स्टॅकिंग उंचीची गणना करा, टूल स्विंग किंवा स्पिंडल टिल्टिंग दरम्यान टक्कर होण्याच्या जोखमीचे मूल्यांकन करा. तुम्हाला चिंता असल्यास हस्तक्षेप मूल्यांकनासाठी JWGRIP तांत्रिक टीमकडे वर्कपीस रेखाचित्रे सबमिट करा.
ऑपरेशन मार्गदर्शन
पॅलेटला मशीन-टूल वर्कटेबलवर सुरक्षित करा, JWGRIP वापरकर्ता मॅन्युअलमध्ये नमूद केलेल्या टॉर्क-व्हॅल्यू आवश्यकतांचे काटेकोरपणे पालन करून बोल्ट कडक करा. हिंसक ओव्हर-टॉर्क फास्टनिंग प्रतिबंधित आहे. जास्त बोल्ट टॉर्क बेस मायक्रो-डिफॉर्मेशन ट्रिगर करेल आणि ड्युअल-स्टेशन भौमितीय अचूकतेला हानी पोहोचवेल.
एअर इनलेटच्या पुढच्या टोकाला तेल-पाणी फिल्टर बसवा. पोझिशनिंग बुशिंगमध्ये प्रवेश करणार्या ओलावा आणि अशुद्धता गंज आणि ओरखडा कारणीभूत ठरतील आणि परिणामी अचूकता वाढेल.
प्रत्येक एकत्रित 100 कामकाजाच्या तासांनंतर शून्य-पॉइंट बुशिंगमध्ये ड्राय-लुब्रिकंट एरोसोलची फवारणी करा. लिक्विड इंजिन ऑइल निषिद्ध आहे, कारण लिक्विड ऑइल मेटॅलिक चिप्सला आकर्षित करते आणि बुशिंग-जॅमिंग अपयशास कारणीभूत ठरते.
प्रत्येक शिफ्ट-चेंजवर, ब्लो पोझिशनिंग बुशिंग्ज आणि सभोवतालचे चिप-डायव्हर्जन ग्रूव्ह्स कॉम्प्रेस्ड हवेने पूर्णपणे धुवा. मेटलिक चिप्स कधीही डेटाम पृष्ठभागांवर बसून ठेवू नका.
पॅलेट डेटम चेहऱ्यावर जड-वस्तूंचा प्रभाव टाळा. टक्कर-प्रेरित बेस विकृती सामान्यतः साइटवर दुरुस्त केली जाऊ शकत नाही आणि दुहेरी-स्टेशन सापेक्ष अचूकता कायमची नष्ट करेल.
जास्तीत जास्त स्वीकार्य फिक्स्चर वजनापेक्षा जास्त ओव्हरलोड स्थितीत धावू नका.
पॅकेजिंग आणि शिपमेंट
पॅकेजिंग: जाड फोम इनर बफरसह एक्सपोर्ट-ग्रेड शॉक-प्रूफ सॉलिड-वुड केस. लांब-अंतराच्या महासागर-शिपिंग ट्रान्झिट दरम्यान अचूक डेटाम पृष्ठभाग कंपन आणि टक्कर जोखमीपासून चांगले संरक्षित आहेत.
मानक लीड-टाइम: 14-20 कार्य दिवस. जलद शिपमेंटला समर्थन देण्यासाठी आंशिक मानक SKU स्टॉकमध्ये ठेवले जातात.
विक्री नंतर समर्थन
वॉरंटी: 12-महिन्यांची पूर्ण-युनिट वॉरंटी मानवी चुकीच्या ऑपरेशन वगळून उत्पादन दोष कव्हर करते. पात्र दावे मोफत दुरुस्ती किंवा स्पेअर-पार्ट रिप्लेसमेंट सेवेचा आनंद घेतात.
रिमोट रिसोर्सेस: ऑनलाइन इन्स्टॉलेशन-कमिशनिंग डॉक्युमेंटेशन प्रदान केले आहे. बल्क-वॉल्यूम ऑर्डर प्रकल्पांसाठी सशुल्क दूरस्थ तांत्रिक समर्थन उपलब्ध आहे.
सानुकूल बदल: समर्थन केंद्र-अंतर समायोजन, पुल-स्टड-स्पेक बदल आणि वायवीय-सर्किट लेआउट पुनर्रचना.
नमुना मूल्यमापन: मूल्यमापन नमुना व्यवस्था केली जाऊ शकते; खरेदीदाराने नमुना वाहतुक खर्च सहन करावा.
वारंवार विचारले जाणारे प्रश्न
Q1: CNC मशीनिंगसाठी JWGRIP टू-सेंटर झिरो पॉइंट पॅलेट फक्त एक स्टेशन वापरून सिंगल-पार्ट मशीनिंग करू शकते?
उ: होय. निष्क्रिय स्टेशनवर संरक्षक कव्हर प्लेट ठेवा आणि ते नियमित सिंगल-स्टेशन शून्य-बिंदू पॅलेट म्हणून कार्य करते. एकूण पॅलेट कार्यक्षमतेत बिघाड न करता स्विचिंग मोड सिंगल-पार्ट आणि पेअर-पार्ट उत्पादन परिदृश्यांना समर्थन देतात.
Q2: ऑपरेशनच्या कालावधीनंतर दुहेरी-स्टेशन केंद्र-अंतर अचूकता का कमी होते?
A: ठराविक मूळ कारणे: पोझिशनिंग गॅपमध्ये अडकलेल्या धातूच्या चिप्स; ओलावा-मिश्रित संकुचित हवेमुळे बुशिंग गंजणे; जड-प्रभाव टक्कर पासून बेस विकृत रूप; दीर्घ-काळ ओव्हरलोड लोडिंग पासून सूक्ष्म-विकृती. प्रथम संपूर्ण स्वच्छता आणि देखभाल करा. टक्कर-चालित बेस विकृती सहसा साइटवर दुरुस्त केली जाऊ शकत नाही आणि फॅक्टरी-रिटर्न मूल्यांकन आवश्यक आहे.
Q3: माझ्या विद्यमान लीगेसी शून्य-पॉइंट फिक्स्चर बेस या पॅलेटवर पुन्हा वापरता येतील का?
A: मानक D20 शून्य-पॉइंट पुल स्टडसह बसवलेले फिक्स्चर बेस थेट वापरले जाऊ शकतात. इतर पुल-स्टड वैशिष्ट्यांसाठी सानुकूल-निर्मित बुशिंग असेंब्ली आवश्यक आहेत.
Q4: JWGRIP टू-सेंटर झिरो-पॉइंट पॅलेट 200 5-अक्ष CNC मशीन टूल्सशी सुसंगत आहे का?
A: हे 5-अक्ष मशीनसह कार्य करते. कृपया निवड टप्प्यात वर्कपीसची एकूण उंची आणि फिक्स्चर प्रदान करा; JWGRIP तुमच्यासाठी स्पिंडल-टिल्टिंग टक्कर जोखमीचे मूल्यांकन करेल.
खरेदी निर्णय अंतर्दृष्टी
सममितीय पेअर केलेल्या वर्कपीसचे उत्पादन करणारे बरेच उत्पादक कमी अग्रिम खरेदी खर्चासाठी दोन स्वतंत्र सिंगल-सेंटर पॅलेट खरेदी करतात. तथापि, वारंवार संरेखन श्रम तास आणि सममिती-संबंधित वर्कपीस स्क्रॅपमुळे छुपे खर्च जमा होत राहतात.
CNC मशीनिंगसाठी JWGRIP टू-सेंटर झिरो पॉइंट पॅलेट एका मोनोलिथिक बेसवर दोन डेटाम संदर्भ एकत्रित करते. हे डिस्क्रिट-पॅलेट कॅलिब्रेशन आणि कंपन-प्रेरित पोझिशनल ऑफसेटमधून उद्भवणाऱ्या सममिती जोखमींना संबोधित करते. हे पेअर-पार्ट मॅन्युफॅक्चरिंगसाठी सर्वसमावेशक उत्पादन तोटा कमी करते, पारंपारिक मॅन्युअल कार्यशाळांसाठी तसेच ऑटोमेशन-लाइन अपग्रेडिंग करणाऱ्या कारखान्यांसाठी योग्य.
तुमचे पेअर-पार्ट मशीनिंग अपग्रेड करण्यास तयार आहात?
JWGRIP टू-सेंटर झिरो पॉइंट पॅलेटसाठी कोट किंवा मूल्यमापन नमुन्याची विनंती करा.
आता JWGRIP शी संपर्क साधा* कस्टम सेंटर-डिस्टन्स, पुल-स्टड स्पेसिफिकेशन किंवा ऑटोमेशन इंटिग्रेशनसाठी, कृपयाआमच्या तांत्रिक कार्यसंघाशी संपर्क साधा. मानक D20 पुल स्टड सुसंगत.