मराठी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
अचूक अलाइनमेंट सोल्यूशन्ससाठी विश्वसनीय आर-टाइप सेंटरिंग प्लेट्स उत्पादक
आर-टाइप सेंटरिंग प्लेट्सचे विशेषज्ञ फिक्स्चर उत्पादक म्हणून,JWGRIPमोल्ड डेव्हलपर्स, EDM प्रक्रिया नियोजक आणि सिंकर EDM वर्कटेबल्सवर मल्टी-इलेक्ट्रोड लेआउट करत असलेल्या फिक्स्चर प्रोक्योरमेंट तज्ञांसाठी उच्च-फ्लॅटनेस पोझिशनिंग प्लेट्स आणि शून्य-पॉइंट पॅलेट इन्सर्ट तयार करते. कठोर समांतरता आणि सपाटपणा सहिष्णुता ठेवण्यासाठी आणि दाट मल्टी-इलेक्ट्रोड सेटअपसाठी संचयी पोझिशनिंग विचलन रोखण्यासाठी प्रत्येक प्लेट तणाव-मुक्त करणारी ॲनिलिंग आणि दुहेरी बाजूंनी अचूक ग्राइंडिंगद्वारे जाते. डायलेक्ट्रिक फ्लुइड टाक्यांमध्ये इलेक्ट्रोड किंवा अदलाबदल करता येण्याजोग्या वर्कपीसची अदलाबदल करताना या डेटाम प्लेट्स समन्वयातील विसंगती सोडवतात. JWGRIP देखील वितरित करतेआर-प्रकार EDM Chucksआणि वायर EDM वर्कहोल्डिंग फिक्स्चर, सिंकर EDM आणि वायर-कट मशीनिंग वर्कफ्लोसाठी संपूर्ण डेटा ट्रान्सफर चेन तयार करणे.
असंख्य मोल्ड-मेकिंग कार्यशाळा वैयक्तिक चक अचूकतेवर जास्त लक्ष केंद्रित करतात परंतु अनेक स्टेशनवर डेटा प्रसाराकडे दुर्लक्ष करतात. इंटरमीडिएट कनेक्टिंग प्लेट्स खराब सपाटपणा किंवा विकृत लोकेटिंग ओपनिंग ग्रस्त असल्यास उच्च-परिशुद्धता चक देखील जमा झालेल्या त्रुटी दूर करू शकत नाहीत. जेव्हा ऑपरेटर मल्टी-कॅव्हीटी मोल्ड मशीनिंगसाठी अनेक ग्रेफाइट किंवा कॉपर इलेक्ट्रोड्सची व्यवस्था करतात, तेव्हा प्रत्येक स्टेशनवर सेंट्रिंग प्लेट्सवरील लहान त्रुटी स्टॅक होतील. संचयी विचलन स्पार्क-गॅप एकसमानता विस्कळीत करते, विसंगत पोकळी खोली निर्माण करते आणि बहुविध मूस इंप्रेशनमधील आयामी सुसंगतता नष्ट करते. बाजारात विकल्या गेलेल्या अनेक जेनेरिक ॲडॉप्टर प्लेट्स EDM वातावरणासाठी अनुकूल नाहीत; ते डायलेक्ट्रिक द्रवपदार्थात दीर्घकालीन विसर्जनाखाली पृष्ठभाग गंज आणि आयामी प्रवाह सहन करतात, हळूहळू इलेक्ट्रोड स्थानांवर समन्वय सुसंगतता खंडित करतात.
मल्टी-इलेक्ट्रोड ईडीएम सेटअपसाठी सामान्य ॲडॉप्टर प्लेट्सपासून समर्पित डेटम प्लेट्सची कोणती महत्त्वपूर्ण कार्यात्मक वैशिष्ट्ये वेगळी आहेत?
सामान्य अडॅप्टर प्लेट्स मुख्यतः ड्राय-कट सीएनसी मिलिंग परिस्थितीसाठी डिझाइन केल्या जातात. ते क्वचितच डाईलेक्ट्रिक विसर्जन, कार्बन-कण दूषित होणे आणि मल्टी-स्टेशन त्रुटी जमा करणे याला डिझाइन विचारात घेतात.
याउलट, आर-टाइप सेंटरिंग प्लेट्स सिंकर EDM च्या मल्टी-इलेक्ट्रोड लेआउट परिस्थितीसाठी उद्देशाने तयार केल्या आहेत.
R-Type 70x70 EDM सेंटरिंग प्लेट लहान-आकाराच्या अचूक मोल्ड इन्सर्टसाठी कॉम्पॅक्ट मल्टी-इलेक्ट्रोड व्यवस्थांना बसते.
आर-टाइप 54x54 EDM सेंटरिंग प्लेट अरुंद-जागामध्ये स्थापनेची सेवा देते जेथे माउंटिंग रूम अत्यंत मर्यादित आहे. 75mm EDM झिरो पॉइंट सेंटरिंग प्लेट मध्यम-आकाराच्या इलेक्ट्रोड्ससाठी लोडिंग क्षमता वाढवते, तर झिरो पॉइंट वर्कहोल्डिंगसाठी R-प्रकार 156mm EDM पॅलेट हेवी-ड्यूटी मल्टी-इलेक्ट्रोड गटांसाठी मोठ्या स्वरूपातील डेटाम कॅरियर ऑफर करते.
अँटी-गंज पृष्ठभागावरील उपचार डायलेक्ट्रिक द्रवपदार्थापासून रासायनिक क्षरणास प्रतिकार करते. प्रिसिजन-मशीन लोकेटिंग ओपनिंग प्रत्येक वेळी प्लेट्स बेस चक्सवर आरोहित केल्यावर पुनरावृत्ती करता येण्याजोग्या संरेखनाची हमी देतात. विश्वसनीय इंटरमीडिएट डेटम मीडियासह, प्रत्येक इलेक्ट्रोड स्टेशन क्रॉस-हस्तक्षेपाशिवाय त्याचे स्वतंत्र समन्वय मूल्य राखून ठेवते, मल्टी-कॅव्हीटी मोल्ड उत्पादनामध्ये संचयी ऑफसेट टाळते.
संचयी डेटा त्रुटी कशी दूर करू शकते?
कॉम्प्लेक्स मल्टी-कॅव्हीटी मोल्ड्सना सर्व पोकळी तपशील पूर्ण करण्यासाठी डझनभर इलेक्ट्रोडची आवश्यकता असते. EDM टाकीच्या आत प्रत्येक इलेक्ट्रोडसाठी समन्वय संदर्भ पुन्हा स्थापित केल्याने मशीनचा बराच वेळ वाया जातो. आर-टाइप सेंटरिंग प्लेट्स ऑपरेटरना इलेक्ट्रोड ग्रुपिंग, लेआउट प्लॅनिंग आणि EDM मशीनच्या बाहेरील कॅलिब्रेशन बेंचवर मापन समन्वय पूर्ण करण्यास परवानगी देतात. मल्टिपल इलेक्ट्रोड्स सेंटरिंग प्लेट्सवर किंवा बॅचेसमधील पॅलेट्सवर प्री-माउंट केले जाऊ शकतात आणि संपूर्ण असेंबल केलेले युनिट आर-टाइप EDM चक्सवर एकाच इंस्टॉलेशन चरणात लॉक होते.
हा दृष्टीकोन जवळजवळ सर्व मोजमाप आणि सेटअप कार्य मौल्यवान मशीन-वेळेपासून दूर नेतो. जर कार्यशाळा वेगवेगळ्या उपकरणांमध्ये फिक्स्चर अभिसरण साकारण्याची योजना आखत असतील, तर या डेटा प्लेट्स क्विक चेंज वर्कहोल्डिंग सिस्टममधील मॉड्यूल्ससह सहकार्य करू शकतात, मोजमाप स्टेशन, सिंकर EDM मशीन आणि सहायक तपासणी प्लॅटफॉर्म दरम्यान युनिफाइड कोऑर्डिनेट डेटा हस्तांतरित करू शकतात. हा वर्किंग मोड वारंवार समन्वय सेटिंग कट करतो आणि एकाधिक स्वतंत्र क्लॅम्पिंग ऑपरेशन्सद्वारे व्युत्पन्न केलेली त्रुटी स्टॅकिंग प्रभावीपणे दाबतो.
मुख्य उत्पादन हायलाइट
दुहेरी बाजूचे अचूक ग्राइंडिंग आणि तणाव-मुक्ती उपचार अल्ट्रा-कमी सपाटपणा आणि समांतरता राखतात, मल्टी-स्टेशन संचयी स्थिती विचलन रोखतात.
54×54,70×70,75mm आणि 156-mm पॅलेट कॉम्पॅक्ट इन्सर्ट, दाट मल्टी-इलेक्ट्रोड लेआउट आणि हेवी-लोड इलेक्ट्रोड कॉम्बिनेशनसह अनेक आयाम वैशिष्ट्य.
विशेष गंजरोधक पृष्ठभाग उपचार दीर्घकाळ डायलेक्ट्रिक द्रव विसर्जन, मंद गंज आणि EDM कार्यरत टाक्यांमध्ये पृष्ठभाग मितीय बदल सहन करते.
प्रमाणित लोकेटिंग इंटरफेस विद्यमान आर-टाइप मालिका चक, धारक आणि सहायक कॅलिब्रेशन घटकांसह अखंड सुसंगतता सुनिश्चित करते.
उत्पादन मॉड्यूल विहंगावलोकन
JWGRIP डेटा ट्रान्सफर उत्पादन पोर्टफोलिओ विविध मल्टी-इलेक्ट्रोड लेआउट आवश्यकतांशी जुळण्यासाठी मोठ्या आकाराच्या हेवी-ड्यूटी पॅलेट्सपर्यंत लहान-फॉर्म सेंटरिंग प्लेट्स कव्हर करतो.
R-Type 54x54 EDM सेंटरिंग प्लेट अरुंद इन्स्टॉलेशन स्पेससाठी डिझाइन केले आहे, लहान अचूक मोल्ड इन्सर्टच्या कॉम्पॅक्ट मल्टी-इलेक्ट्रोड व्यवस्थेसाठी योग्य आहे. R-Type 70x70 EDM सेंटरिंग प्लेट मुख्य प्रवाहातील लहान-आणि-मध्यम मल्टी-कॅव्हीटी मोल्ड्ससाठी मोठ्या प्रमाणावर स्वीकारली जाते. 75mm EDM झिरो पॉइंट सेंटरिंग प्लेट मध्यम-स्तरीय इलेक्ट्रोड गटांसाठी विस्तारित लोडिंग क्षेत्र प्रदान करते. झिरो पॉइंट वर्कहोल्डिंगसाठी आर-टाइप 156 मिमी ईडीएम पॅलेट हेवी इलेक्ट्रोड किंवा मल्टीपल-इन्सर्ट एकत्रित क्लॅम्पिंगसाठी मोठ्या आकाराचे वहन प्लॅटफॉर्म म्हणून कार्य करते. ही सर्व हार्डवेअर युनिट्स आर-टाइप ईडीएम वर्कहोल्डिंग सिस्टम इकोसिस्टमशी संबंधित आहेत. जेव्हा कार्यशाळांना मोल्ड पार्ट्ससाठी फॉलो-अप वायर-कट प्रक्रिया पूर्ण करणे आवश्यक असते, तेव्हा वेगवेगळ्या प्रक्रियेच्या टप्प्यांवर समान डेटा संदर्भ वापरणे सुरू ठेवण्यासाठी वायर EDM वर्कहोल्डिंग फिक्स्चरमधून जुळणारे टूलिंग सादर केले जाऊ शकते.
ठराविक अनुप्रयोग परिस्थिती
या डेटाम ट्रान्सफर प्लेट्स आणि पॅलेट्सना मल्टी-कॅव्हीटी प्लास्टिक इंजेक्शन मोल्ड मॅन्युफॅक्चरिंग, प्रिसिजन कनेक्टर मोल्ड प्रोडक्शन, मेडिकल इम्प्लांट मोल्ड प्रोसेसिंग आणि बॅच इलेक्ट्रोड ग्रुप तयारी वर्कफ्लोमध्ये विस्तृत उपयोग मिळतो. मल्टी-कॅव्हीटी एकाचवेळी मशीनिंग, ग्रुप केलेले इलेक्ट्रोड प्रोसेसिंग आणि मॉड्युलर इन्सर्ट क्लॅम्पिंगसाठी ते सिंकर EDM उपकरणे फिट करतात. तुम्ही लीगेसी EDM वर्कस्टेशन्सचे नूतनीकरण करा किंवा नवीन मॉड्यूलर मोल्ड-मेकिंग सेल तयार करा, योग्यरित्या निवडलेल्या सेंटरिंग प्लेट्स मल्टी-इलेक्ट्रोड समन्वय सुसंगतता स्थिर करतात आणि जमा झालेल्या डेटाम शिफ्टमुळे होणारे दोषपूर्ण भाग कमी करतात. हे घटक ग्राहक-इलेक्ट्रॉनिक्स मोल्ड फॅक्टरी, अचूक कनेक्टर टूलींग प्लांट्स आणि उच्च-खंड मल्टी-कॅव्हीटी मोल्ड प्रकल्प हाती घेणाऱ्या उपक्रमांद्वारे मोठ्या प्रमाणावर वापरले जातात.
व्यावहारिक निवड तत्त्वे
प्रथम प्रत्येक गटातील इलेक्ट्रोडचे एकूण प्रमाण आणि बाह्य परिमाण मोजा, नंतर वास्तविक टेबल इंस्टॉलेशन स्पेसनुसार प्लेट आकार निवडा. कॉम्पॅक्ट-इन्सर्ट दाट लेआउट लहान-आकाराच्या प्लेट्स निवडते जसे की R-Type 54x54 EDM सेंटरिंग प्लेट किंवा R-Type 70x70 EDM सेंटरिंग प्लेट. मध्यम-आणि-मोठे इलेक्ट्रोड गट किंवा एकत्रित मल्टी-इन्सर्ट क्लॅम्पिंग शून्य पॉइंट वर्कहोल्डिंगसाठी 75mm EDM झिरो पॉइंट सेंटरिंग प्लेट किंवा R-Type 156mm EDM पॅलेटचा अवलंब करू शकतात.
दुसरे तुमच्या विद्यमान बेस चक्ससह इंटरफेस जुळणी आवश्यकतेची पुष्टी करा. इलेक्ट्रोडच्या एकूण वजनाकडे लक्ष द्या; हेवी-लोड परिस्थितींमध्ये उच्च भार सहन करण्याची क्षमता असलेल्या पॅलेट्सची आवश्यकता असते. जर तुम्ही बाह्य मापन प्लॅटफॉर्मसह डेटा सामायिक करण्याची आशा करत असाल, तर आगाऊ क्विक चेंज वर्कहोल्डिंग सिस्टम मॉड्यूल्ससह सुसंगतता सत्यापित करा. जेव्हा तुम्हाला आकार संयोजन किंवा लोड-कॅसिटी मॅचिंगबद्दल गोंधळ वाटत असेल, तेव्हा तुम्ही इलेक्ट्रोड लेआउट ड्रॉइंग आणि लोड पॅरामीटर्सवर आधारित योग्य भाग क्रमांक फिल्टर करण्यासाठी JWGRIP अधिकृत आयाम डेटाशीटचा संदर्भ घेऊ शकता.
वापराचे मार्गदर्शन
कार्बन अवशेष, ग्रेफाइट पावडर आणि डायलेक्ट्रिक गाळ प्लेट शोधणाऱ्या पृष्ठभागांवर आणि सतत EDM उत्पादनादरम्यान छिद्रे तयार करतात. मूळ माहितीची अचूकता जपण्यासाठी सपाट संदर्भ चेहऱ्यांची सौम्य आणि नियमित साफसफाई आणि बोअर शोधणे महत्त्वाचे आहे. ग्राइंडिंग-पूर्ण संदर्भ पृष्ठभागांवर जोरदार ठोठावणे, स्क्रॅचिंग किंवा यांत्रिक प्रभाव टाळा; पृष्ठभाग इंडेंटेशन कायमस्वरूपी पुनर्प्राप्त न करता येणाऱ्या डेटाम त्रुटी आणतील. साफसफाई केल्यानंतर, प्लेट्स कोरड्या पुसून टाका आणि अँटी-गंज संरक्षणात्मक लेप लावा, विशेषत: मशीनच्या टाक्याबाहेर विस्तारित कालावधीसाठी साठवलेल्या युनिट्ससाठी.
हेवी-लोड मल्टी-इलेक्ट्रोड परिस्थितीत काम करणाऱ्या प्लेट्ससाठी वेळोवेळी सपाटपणा आणि छिद्र स्थितीचे निरीक्षण करा. स्पष्ट इंडेंटेशन किंवा गंज खड्डे असलेले घटक वेळेवर निवृत्त करा. प्रमाणित ऑपरेटिंग सवयींचे पालन केल्याने डेटा अखंडतेचे संरक्षण होते, मल्टी-इलेक्ट्रोड समन्वय सुसंगतता राहते आणि मल्टी-कॅव्हीटी मोल्ड मोठ्या प्रमाणात उत्पादनासाठी रिजेक्ट रेशो कमी करते.


- View as
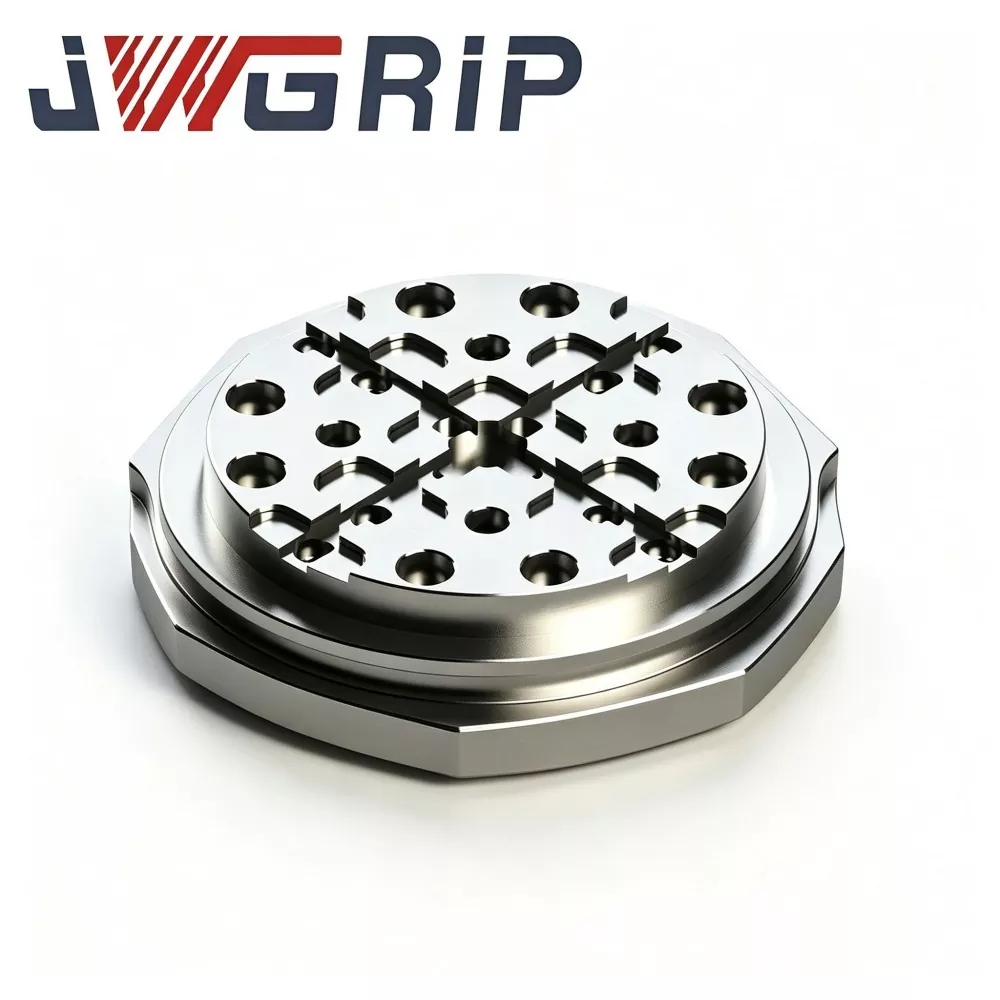
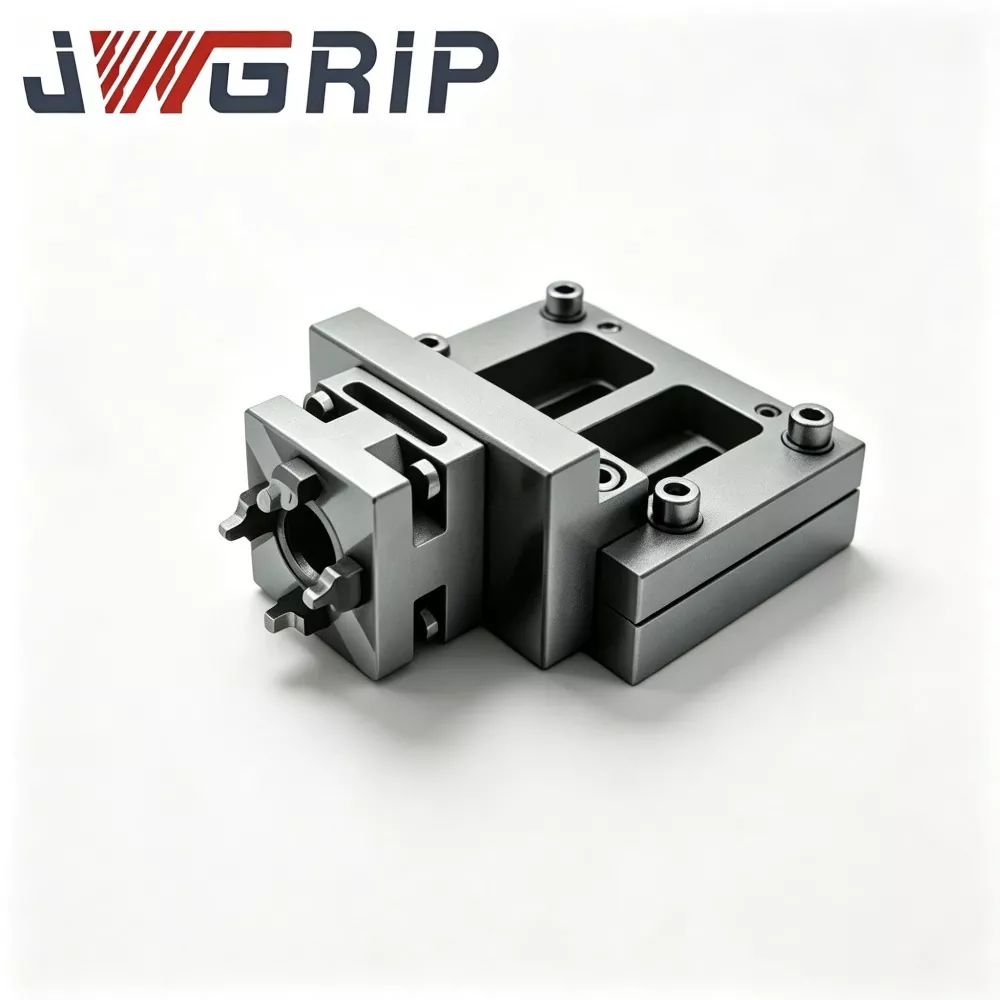
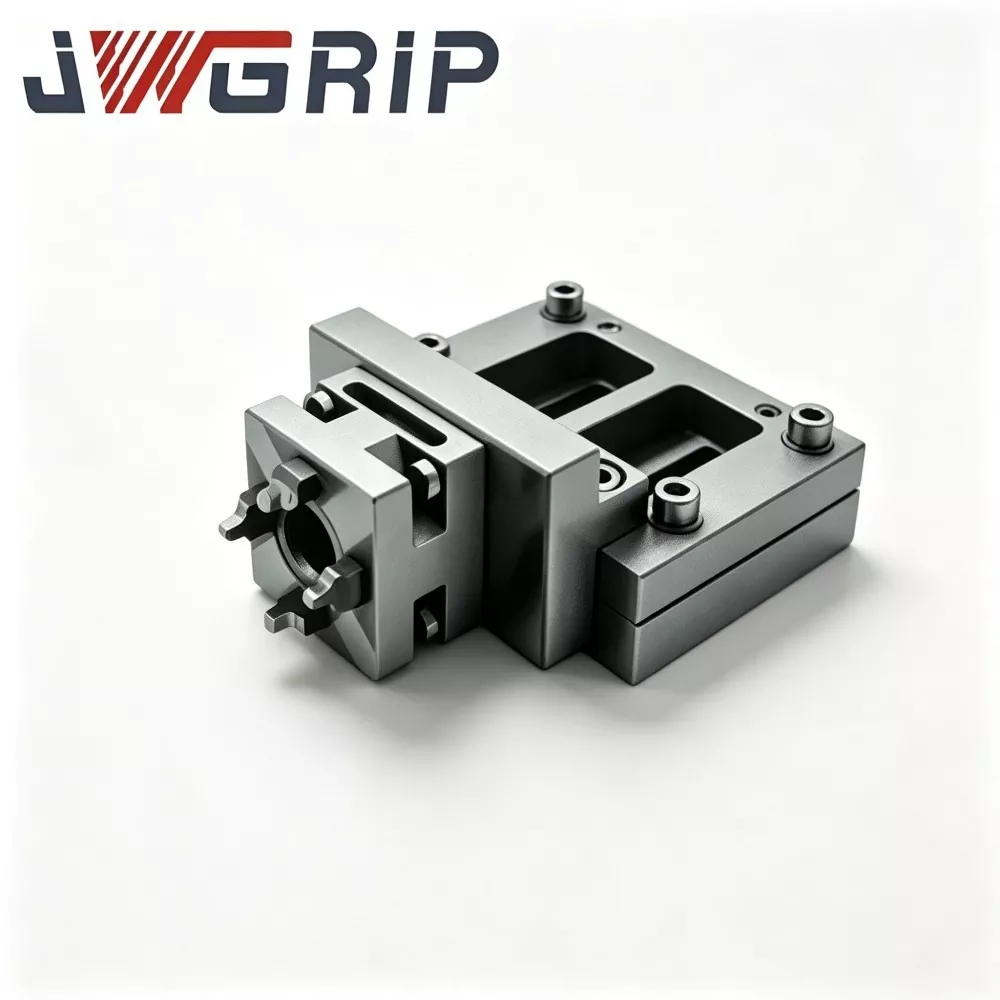
शून्य पॉइंट वर्कहोल्डिंगसाठी आर-प्रकार 156 मिमी ईडीएम पॅलेट
JWGRIP, उच्च-परिशुद्धता EDM वर्कहोल्डिंग हार्डवेअरसाठी सिद्ध ODM समाधाने वितरीत करणारा अनुभवी पुरवठादार, झिरो पॉइंट वर्कहोल्डिंगसाठी कठोर-बांधकाम R-Type 156mm EDM पॅलेट ऑफर करतो, मध्यम-मोठ्या प्लांट्स मोल्ड-मध्ये सिंकर EDM क्रॉस-प्रोसेस ट्रान्सफरसाठी एक प्रमुख खरेदी घटक. तणावमुक्त पूर्व-कठोर मिश्र धातुच्या स्टीलचे बनलेले, ते मल्टी-सायकल थर्मल स्टेबिलायझेशन, आर-टाइप ट्रांझिशन-ग्रूव्ह मशीनिंग आणि फुल-फेस अल्ट्रा-प्रिसिजन ग्राइंडिंगमधून जाते. EDM टँक वातावरणात स्प्लॅश करण्यासाठी चिप-डायव्हर्जन ड्रेनेज आर्किटेक्चरसह सुसज्ज, त्याचे अद्वितीय R-आकाराचे स्ट्रेस-रिलीझ ग्रूव्ह वारंवार शून्य-पॉइंट लॉक-अनलॉक चक्रांमुळे उच्च स्थानिक ताण पसरवते आणि दीर्घकाळ चक्रीय ऑपरेशननंतर लोकेटिंग-डेटम-फेस मायक्रो-डिफॉर्मेशन दाबते.
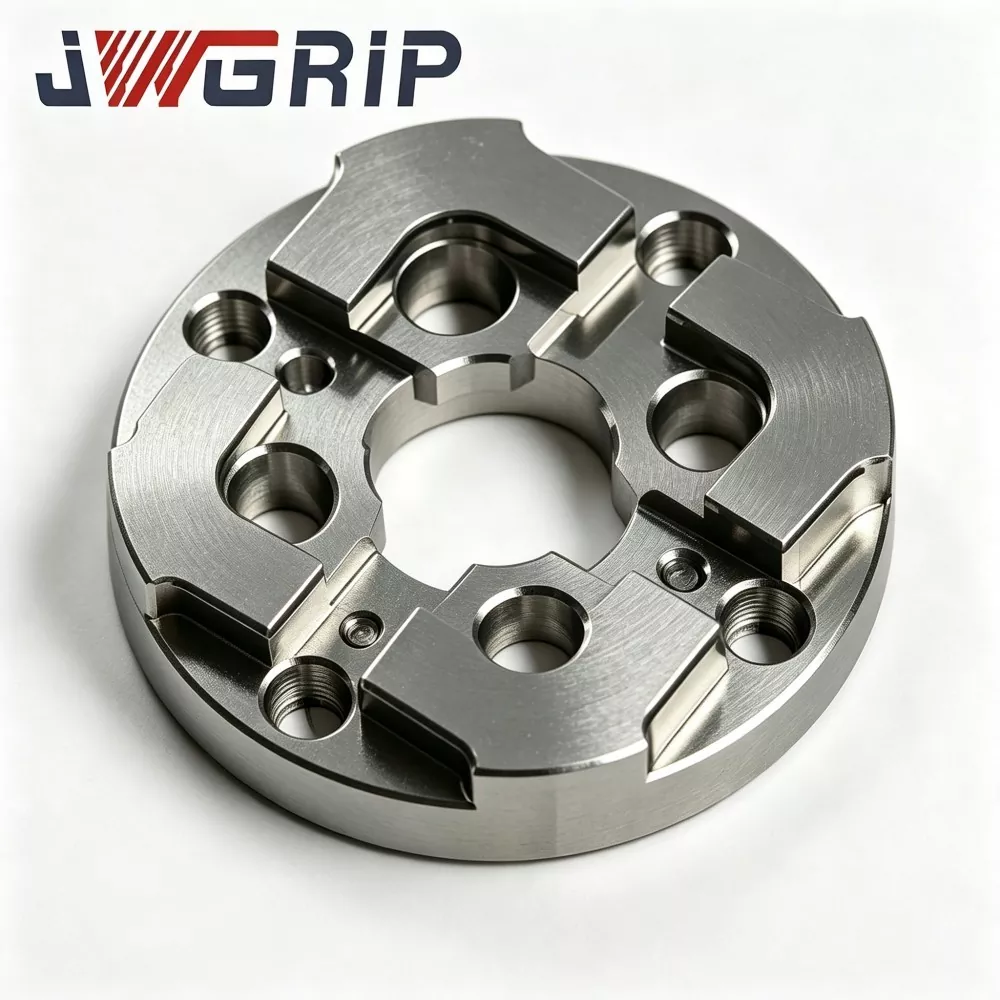
75mm EDM झिरो पॉइंट सेंटरिंग प्लेट
JWGRIP हे चीनमधील 75mm EDM झिरो पॉइंट सेंटरिंग प्लेटचे व्यावसायिक निर्माता आणि पुरवठादार आहे, जे जगभरातील मध्यम-मोठ्या मोल्ड-मेकिंग वर्कशॉपसाठी फॅक्टरी थेट पुरवठा आणि सानुकूलित संरचनात्मक समायोजन प्रदान करते. हे उच्च-स्थिरता एकात्मिक डेटाम पोझिशनिंग फिक्स्चर आहे जे विशेषतः सिंकर EDM शून्य-पॉइंट फिक्स्चर सिस्टमसाठी विकसित केले आहे. हे प्रबलित अँटी-डिफॉर्मेशन स्ट्रक्चर आणि उच्च-सुस्पष्टता शून्य-पॉइंट जुळणारे बेंचमार्क एका युनिटमध्ये एकत्रित करते, वारंवार मोल्ड इन्सर्ट रिप्लेसमेंट आणि मल्टी-इलेक्ट्रोड बॅच मशीनिंग दरम्यान जलद डेटा पुनर्संचयित करते.
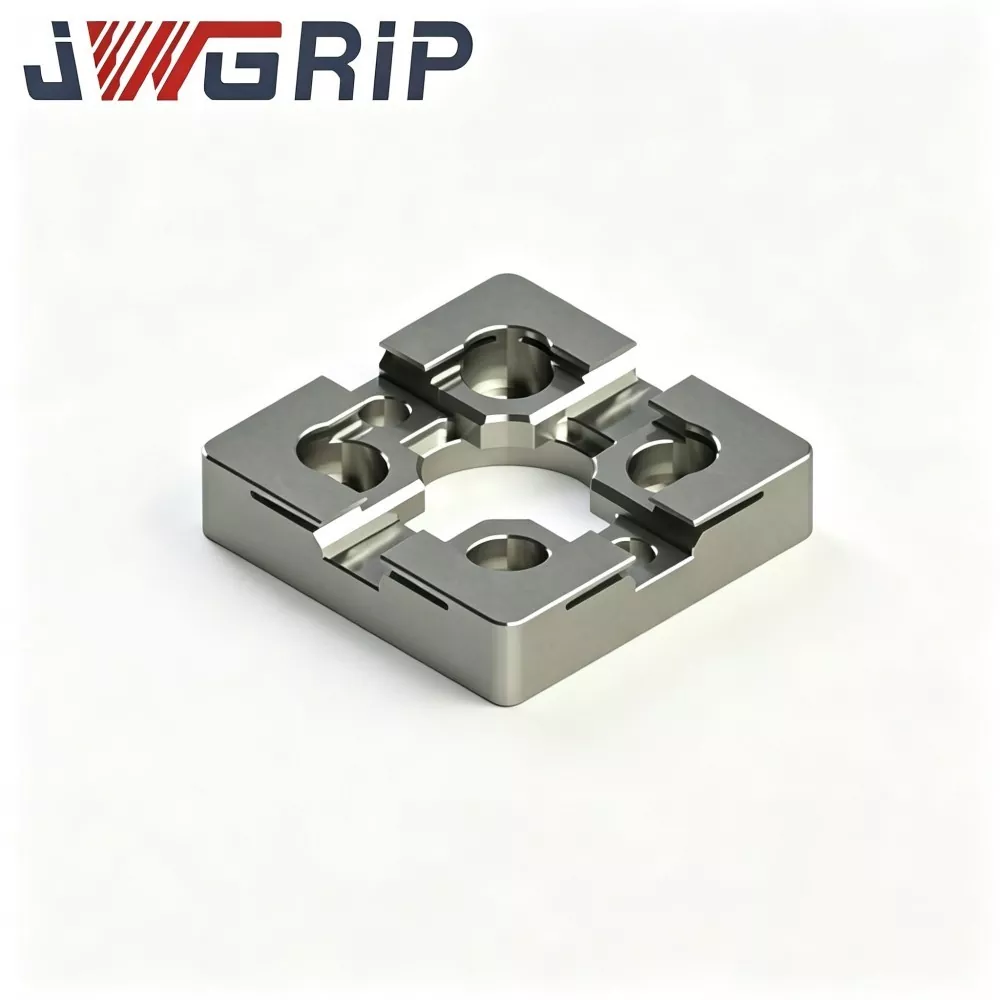
आर-प्रकार 54x54 EDM सेंटरिंग प्लेट
JWGRIP हे चीनमधील R-Type 54x54 EDM सेंटरिंग प्लेटचे व्यावसायिक निर्माता आणि पुरवठादार आहे, ज्यामध्ये स्टँडर्ड स्पेसिफिकेशन्स पूर्णतः स्टॉकमध्ये आहेत आणि कॉम्पॅक्ट EDM मशीन आणि प्रिसिजन मोल्ड वर्कशॉप प्रकल्पांसाठी जागतिक बल्क ऑर्डरला समर्थन आहे. हे परिधान-प्रतिरोधक उच्च-परिशुद्धता एकात्मिक पोझिशनिंग बेंचमार्क फिक्स्चर आहे जे लहान-आकाराचे सिंकर EDM उपकरणे, मिनी इलेक्ट्रोड जिग्स आणि मल्टी-कॅव्हिटी प्रिसिजन मोल्ड प्रोसेसिंग परिस्थितींसाठी विशेषतः इंजिनियर केलेले आहे. हे ऑप्टिमाइझ केलेले आर-टाइप ट्रांझिशनल पोझिशनिंग शोल्डर स्ट्रक्चर आणि थर्मली स्थिर यांत्रिक कार्यप्रदर्शन एका युनिटमध्ये एकत्रित करते, पारंपारिक उजव्या-कोन लघु सेंट्रिंग प्लेट्सचे सोपे एक्सट्रूजन वेअर आणि कॉर्नर चिपिंगचे दोष दूर करते.
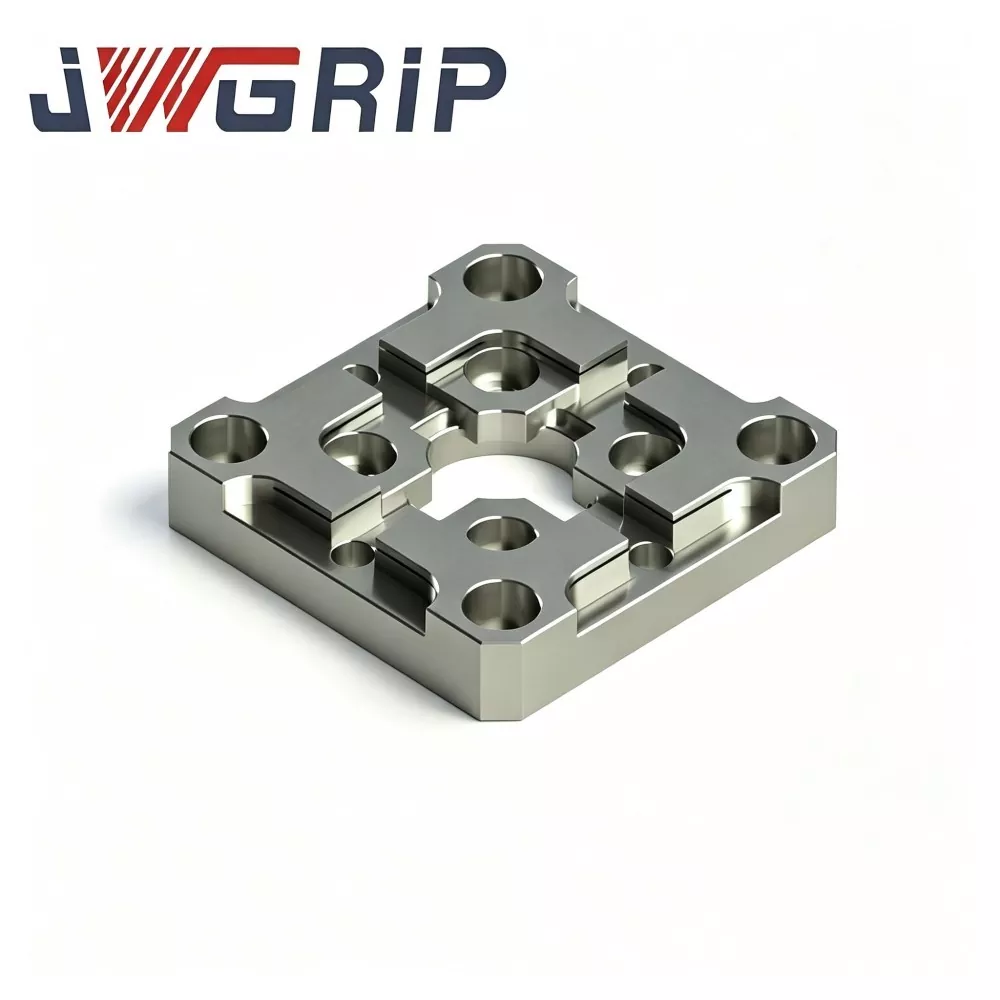
R-प्रकार 70x70 EDM सेंटरिंग प्लेट
JWGRIP हे चीनमधील R-Type 70x70 EDM सेंटरिंग प्लेटचे व्यावसायिक निर्माता आणि पुरवठादार आहे, जे विविध EDM फिक्स्चर लेआउट मागण्या पूर्ण करण्यासाठी फॅक्टरी डायरेक्ट डिलिव्हरी आणि सानुकूलित संरचनात्मक बदल प्रदान करते. हे उच्च-परिशुद्धता एकात्मिक इलेक्ट्रोड पोझिशनिंग बेंचमार्क फिक्स्चर आहे जे विशेषत: सिंकर EDM मोल्ड-मेकिंग कार्यशाळेसाठी अनुकूल आहे, जलद केंद्रीकरण आणि पुनरावृत्ती इलेक्ट्रोड पोझिशनिंग कार्यांवर लक्ष केंद्रित करते. हे तणाव-विखुरलेले आर-टाइप इनर चेम्फर ट्रान्झिशन स्ट्रक्चर आणि अल्ट्रा-स्टेबल बेंचमार्क पोझिशनिंग कार्यप्रदर्शन एकाच कॉम्पॅक्ट युनिटमध्ये समाकलित करते, पारंपारिक फ्लॅट सेंटरिंग प्लेट्सचे शार्प-एज वेअर आणि संदर्भ ड्रिफ्ट दोष प्रभावीपणे सोडवते.
JWGRIP हा चीनमधील व्यावसायिक आर-टाइप सेंटरिंग प्लेट्स निर्माता आणि पुरवठादार आहे. आमच्या कारखान्याकडून स्पर्धात्मक किमतीत घाऊक उच्च दर्जाच्या उत्पादनांमध्ये आम्ही तुमचे मनापासून स्वागत करतो.
बातम्या शिफारशी