मराठी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
विश्वसनीय वेल्डिंग ऑपरेशन्ससाठी विश्वसनीय उत्पादकाकडून आर-प्रकार इलेक्ट्रोड धारक
आर-टाइप इलेक्ट्रोड होल्डर्सचे विशेष वर्कहोल्डिंग पुरवठादार म्हणून,JWGRIPमोल्ड उत्पादक, EDM प्रक्रिया अभियंते आणि फिक्स्चर सोर्सिंग खरेदीदारांसाठी उच्च-स्थिरता एक्स्टेंशन रॉड्स, कोलेट युनिट्स आणि वायवीय ड्रॉबार असेंब्ली तयार करते जे खोल-पोकळीच्या स्पार्क इरोशन दरम्यान इलेक्ट्रोड रन-आउट आणि कंपनाशी संघर्ष करतात. वैविध्यपूर्ण ग्रेफाइट आणि कॉपर इलेक्ट्रोड्स बसवताना एकाग्रता त्रुटी कमी करण्यासाठी प्रत्येक मुख्य घटक तणाव-मुक्ती उपचार आणि अचूक ग्राइंडिंगद्वारे जातो. या माउंटिंग ऍक्सेसरीज खोल बुडण्याच्या वेळी होणारी अडथळे कमी करतात, गुंतागुंतीच्या साच्याच्या तपशीलांची पृष्ठभाग पूर्ण गुणवत्ता सुधारतात. इलेक्ट्रोड माउंटिंग असेंब्ली व्यतिरिक्त, JWGRIP देखील पुरवतेआर-प्रकार EDM Chucksआणि EROWA सुसंगत इलेक्ट्रोड चक्स चक बेस ते इलेक्ट्रोड टीप कव्हर करणारी संपूर्ण टूलिंग चेन तयार करण्यासाठी.
इलेक्ट्रोड माउंटिंग घटकांचा अंतिम मशीनिंग परिणामांवर थेट प्रभाव कसा पडतो याकडे दुर्लक्ष करून अनेक मोल्ड बनवणारे प्लांट केवळ EDM चक्स आणि स्पार्क मशीन पॅरामीटर्सच्या कामगिरीवर लक्ष केंद्रित करतात. उच्च दर्जाचे तांबे-ग्रेफाइट इलेक्ट्रोड देखील कमी दर्जाच्या धारकांशी जुळल्यास स्पष्ट रन-आउट निर्माण करतील. खोल, अरुंद मोल्ड पोकळ्यांवर प्रक्रिया करताना, माउंटिंग पोझिशनमधून प्रसारित होणारे किंचित कंपन बाजूच्या भिंती, अस्पष्ट कोपऱ्यातील त्रिज्या आणि विसंगत स्पार्क गॅप तयार करेल. सदोष पोकळी पुन्हा काम केल्याने इलेक्ट्रोड वाया जातात, मशीनचा रनटाइम वापरतो आणि ऑर्डर डिलिव्हरीला विलंब होतो. अनेक ऑफ-द-शेल्फ सामान्य-उद्देश माउंटिंग भाग डायलेक्ट्रिक फ्लुइड स्प्लॅशिंग आणि EDM कार्यरत टाकीच्या आत तापमान चढउतारांच्या प्रभावाचा प्रतिकार करू शकत नाहीत, ज्यामुळे वारंवार इलेक्ट्रोड बदलल्यानंतर हळूहळू अचूकता वाहते.
कामगिरी फरक
जेनेरिक टूल धारक स्पार्क इरोशन वातावरणाऐवजी हाय-स्पीड मिलिंगसाठी डिझाइन केलेले आहेत. ते क्वचितच डायलेक्ट्रिक द्रवपदार्थाचा प्रतिकार, उष्णता चढउतार आणि नाजूक ग्रेफाइट इलेक्ट्रोडच्या विशेष क्लॅम्पिंग आवश्यकतांचा विचार करतात.
तुलनेत, आर-टाइप इलेक्ट्रोड होल्डर्स सिंकर EDM ऑपरेशनल वैशिष्ट्यांसाठी पूर्णपणे ऑप्टिमाइझ केलेले आहेत. EDM इलेक्ट्रोड होल्डरसाठी आर-टाइप एक्स्टेंशन रॉड कंपन वाढविल्याशिवाय खोल पोकळी मशीनिंगसाठी पोहोच वाढवते. EDM इलेक्ट्रोड होल्डरसाठी R-Type ER32 Collet एकसमान परिघीय ग्रिपिंग फोर्स वितरीत करते, जे ठिसूळ ग्रेफाइट इलेक्ट्रोड्सना क्लॅम्पिंग प्रेशरमध्ये क्रॅक होण्यापासून प्रतिबंधित करते. EDM इलेक्ट्रोड होल्डरसाठी R-प्रकार वायवीय ड्रॉबार रिमोट ऑटोमेटेड लॉकिंग आणि अनलॉकिंग सक्षम करते, जे उच्च-फ्रिक्वेंसी इलेक्ट्रोड रिप्लेसमेंट वर्कफ्लोमध्ये बसते. ईडीएम वर्कहोल्डिंगसाठी आर-टाइप सीएनसी कॅलिब्रेशन ब्लॉक जलद ऑफसेट पडताळणीला समर्थन देते, स्पार्क प्रक्रिया सुरू होण्यापूर्वी मोजमाप वेळ कमी करते. वाजवी रीतीने जुळलेले माउंटिंग हार्डवेअर चक डेटमपासून दूर काम करत असतानाही इलेक्ट्रोडची एकाग्रता स्थिर ठेवते, मोल्ड पोकळ्यांवर कंपनामुळे होणारे पृष्ठभाग दोष टाळतात.
इलेक्ट्रोड कचरा कमी करणे
ग्रेफाइट आणि कॉपर इलेक्ट्रोड मोल्ड वर्कशॉप्ससाठी प्रमुख परिवर्तनीय खर्चाचे प्रतिनिधित्व करतात. खराब धारक एकाग्रता आणि अस्थिर क्लॅम्पिंग फोर्स स्पार्क मशीनिंग सुरू होण्याआधीच महाग इलेक्ट्रोडचे नुकसान करतात. मानकीकृत आर-प्रकार इलेक्ट्रोड होल्डर्स ऑपरेटरला EDM मशीन टाकीच्या बाहेर इलेक्ट्रोड प्री-सेटिंग, ट्रिमिंग आणि ऑफसेट मापन पूर्ण करण्यास परवानगी देतात. ऑपरेटर बाह्य मापन बेंचवर एक्स्टेंशन रॉड्स किंवा कॉलेट युनिट्सवर इलेक्ट्रोड एकत्र करतात; कॅलिब्रेशननंतर, संपूर्ण असेंबली आर-टाइप ईडीएम चक्सवर पटकन स्थापित केली जाऊ शकते.
वायवीय ड्रॉबार मॅन्युअल रेंच ऑपरेशन्स काढून टाकतो, ज्यामुळे ग्रेफाइट सामग्री क्रॅक होण्याचा धोका जास्त घट्ट होण्याचा धोका कमी होतो. मॅन्युअल ऑपरेशन आणि सेमी-ऑटोमेशन एकत्रितपणे मिश्रित-मोड उत्पादन लाइन तयार करताना, वापरकर्ते या धारकांना क्विक चेंज वर्कहोल्डिंग सिस्टममधील मॉड्यूल्ससह एकत्र करू शकतात, प्री-स्टेशन मापन बेंच आणि EDM मशीन टेबल्स दरम्यान युनिफाइड डेटा ट्रान्सफर लक्षात घेऊन. हे वर्कफ्लो इलेक्ट्रोड स्क्रॅपचे दर कमी करते आणि ऑन-मशीन सुधारणेमुळे लागणारा वेळ कमी करते.
मुख्य उत्पादन फायदे
अचूक-ग्राउंड वीण पृष्ठभाग उत्कृष्ट एकाग्रतेची हमी देतात, खोल-पोकळीतील स्पार्क इरोशन दरम्यान इलेक्ट्रोड रन-आउट प्रभावीपणे दाबतात.
विस्तारित रॉड, ER32 कोलेट आणि वायवीय ड्रॉबारसह विविध संरचनात्मक स्वरूपे लहान इलेक्ट्रोड, दीर्घ-पोकळीतील खोल पोकळी कार्ये आणि स्वयंचलित उत्पादन मागणीशी जुळवून घेतात.
पृष्ठभागावरील गंजरोधक उपचार डायलेक्ट्रिक द्रव क्षरणास प्रतिकार करते, EDM कार्यरत टाकीमध्ये गंज आणि दूषित होण्याचे प्रमाण कमी करते.
कॅलिब्रेशन ब्लॉक्स आणि EDM चक्सच्या एकाधिक शैलींसह जलद सहकार्यास समर्थन देणारे मुख्य प्रवाहातील आर-टाइप लोकेटिंग ॲक्सेसरीजशी सुसंगत.
उत्पादन मॉड्यूल परिचय
JWGRIP च्या इलेक्ट्रोड माउंटिंग असेंब्ली विविध इलेक्ट्रोड लांबी, साहित्य आणि ऑटोमेशन स्तर हाताळण्यासाठी एकाधिक कार्यात्मक मॉड्यूल्स कव्हर करतात.
ईडीएम इलेक्ट्रोड होल्डरसाठी आर-टाइप एक्स्टेंशन रॉड खोल आणि बंदिस्त मोल्ड पोकळीतील मशीनिंग अडथळ्याचे निराकरण करते; हे स्वीकार्य मर्यादेत कंपन प्रवर्धन नियंत्रित करताना इलेक्ट्रोडचे कार्य अंतर वाढवते. EDM इलेक्ट्रोड होल्डरसाठी R-Type ER32 Collet अगदी आसपासच्या क्लॅम्पिंग फोर्सची ऑफर देते, नाजूक ग्रेफाइट इलेक्ट्रोडचे स्थानिक क्रशिंग विकृतीपासून संरक्षण करते. EDM इलेक्ट्रोड होल्डरसाठी आर-टाइप न्यूमॅटिक ड्रॉबार रिमोट न्यूमॅटिक लॉकिंगला सपोर्ट करते, उच्च ऑटोमेशन डिग्रीचा पाठपुरावा करणाऱ्या वर्कशॉपसाठी योग्य. ईडीएम वर्कहोल्डिंगसाठी आर-टाइप सीएनसी कॅलिब्रेशन ब्लॉक ऑफसेट तपासणीसाठी सहायक मापन साधन म्हणून काम करते, इलेक्ट्रोड सेटअप दरम्यान चाचणी-आणि-एरर कमी करते. हे सर्व मॉड्यूल R-Type EDM वर्कहोल्डिंग सिस्टम इकोसिस्टमशी संबंधित आहेत. कार्यशाळांना मोठ्या-बॅचच्या मानक इलेक्ट्रोड्सवर प्रक्रिया करायची असल्यास, ते EROWA सुसंगत इलेक्ट्रोड चक्समधून जुळणारे युनिट्स निवडू शकतात, भिन्न टूलिंग मानकांमध्ये लवचिक फिक्स्चर स्विचिंग साध्य करू शकतात.
मुख्य अनुप्रयोग परिस्थिती
हे इलेक्ट्रोड माउंटिंग घटक कंझ्युमर इलेक्ट्रॉनिक्स मोल्ड मॅन्युफॅक्चरिंग, ऑटोमोटिव्ह इंटीरियर पार्ट मोल्ड प्रोसेसिंग, मेडिकल-डिव्हाइस प्रिसिजन मोल्ड प्रोडक्शन आणि मल्टी-इलेक्ट्रोड कंपोझिट मशीनिंग टास्कमध्ये मोठ्या प्रमाणावर लागू केले जातात. ते खोल पोकळी मशीनिंग, लहान वैशिष्ट्य नक्षीकाम आणि जटिल टेक्सचर एचिंगसाठी सिंकर EDM उपकरणे फिट करतात. जुनी EDM उपकरणे अपग्रेड करणे किंवा नवीन मोल्ड बनवणारे सेल तयार करणे असो, योग्यरित्या निवडलेले धारक इलेक्ट्रोड चालू स्थिती स्थिर करतात आणि अनावश्यक इलेक्ट्रोडचा वापर कमी करतात. ते सानुकूल मोल्ड कारखाने, अचूक टूलींग कार्यशाळा आणि उच्च-जटिल मोल्ड आउटसोर्सिंग ऑर्डर घेणाऱ्या उपक्रमांद्वारे मोठ्या प्रमाणावर स्वीकारले जातात.
व्यावहारिक मार्गदर्शन
प्रथम तुमची ठराविक मशीनिंग खोली स्पष्ट करा: खोल अरुंद पोकळ्यांना कंपन-दबलेल्या एक्स्टेंशन रॉड स्ट्रक्चर्सची आवश्यकता असते, तर उथळ मोल्ड वैशिष्ट्ये शॉर्ट डायरेक्ट-माउंट कॉन्फिगरेशनचा अवलंब करू शकतात.
दुसरी पुष्टी इलेक्ट्रोड सामग्री: ग्रेफाइट इलेक्ट्रोडला क्रॅक टाळण्यासाठी समान रीतीने वितरित क्लॅम्पिंग फोर्ससह कोलेट-शैली धारकांची आवश्यकता असते.
तुमच्या उत्पादन ऑटोमेशन पातळीचे मूल्यांकन करा: वारंवार इलेक्ट्रोड स्वॅपिंगसह कार्यशाळा जलद रिमोट लॉकिंगसाठी वायवीय ड्रॉबारला प्राधान्य देऊ शकतात. मॅन्युअल स्मॉल-बॅच कार्यशाळा किफायतशीर तैनातीसाठी एक्स्टेंशन रॉड आणि कॉलेट संयोजन निवडू शकतात.
खरेदी करण्यापूर्वी, तुमच्या सध्याच्या R-Type EDM Chucks आणि कॅलिब्रेशन ॲक्सेसरीजसह सुसंगतता तपासा. जर तुम्हाला लांबीची निवड किंवा संयोजन योजनांबद्दल संभ्रम असेल, तर तुम्ही इलेक्ट्रोड व्यास आणि ओव्हरहँगच्या गरजेनुसार योग्य भाग क्रमांक फिल्टर करण्यासाठी JWGRIP द्वारे जारी केलेल्या आयाम तपशील पत्रांचा संदर्भ घेऊ शकता.
देखभाल टिपा
डायलेक्ट्रिक द्रव अवशेष, कार्बन धूळ आणि बारीक ग्रेफाइट पावडर दीर्घकालीन EDM उत्पादनानंतर वीण पृष्ठभागांवर जमा होतील. मूळ स्थितीची अचूकता टिकवून ठेवण्यासाठी कॉलेट बोअर, रॉड टेपर्स आणि ड्रॉबार कनेक्टिंग पृष्ठभागांची नियमित साफसफाई करणे आवश्यक आहे. इलेक्ट्रोडच्या स्थापनेदरम्यान अत्यधिक यांत्रिक प्रभाव लागू करणे टाळा; जोरदार नॉकिंग अचूक-ग्राउंड टेपर पृष्ठभाग विकृत करेल आणि कायमचे एकाग्रतेचे नुकसान करेल. साफसफाईनंतर गंजरोधक संरक्षणात्मक तेल लावा, विशेषत: दीर्घकाळ निष्क्रिय बसलेल्या युनिट्ससाठी. वेळापत्रकानुसार जीर्ण कोलेट्स बदलणे असमान क्लॅम्पिंग फोर्सला प्रतिबंधित करते ज्यामुळे महाग इलेक्ट्रोडचे नुकसान होते. प्रमाणित दैनंदिन देखभाल करण्याच्या सवयी या उच्च-परिशुद्धता माउंटिंग असेंब्लीचे दीर्घकालीन लोकेटिंग कार्यप्रदर्शन टिकवून ठेवतील आणि हजारो उत्पादन चक्रांमध्ये तुमचे सिंकर EDM आउटपुट स्थिर ठेवतील.

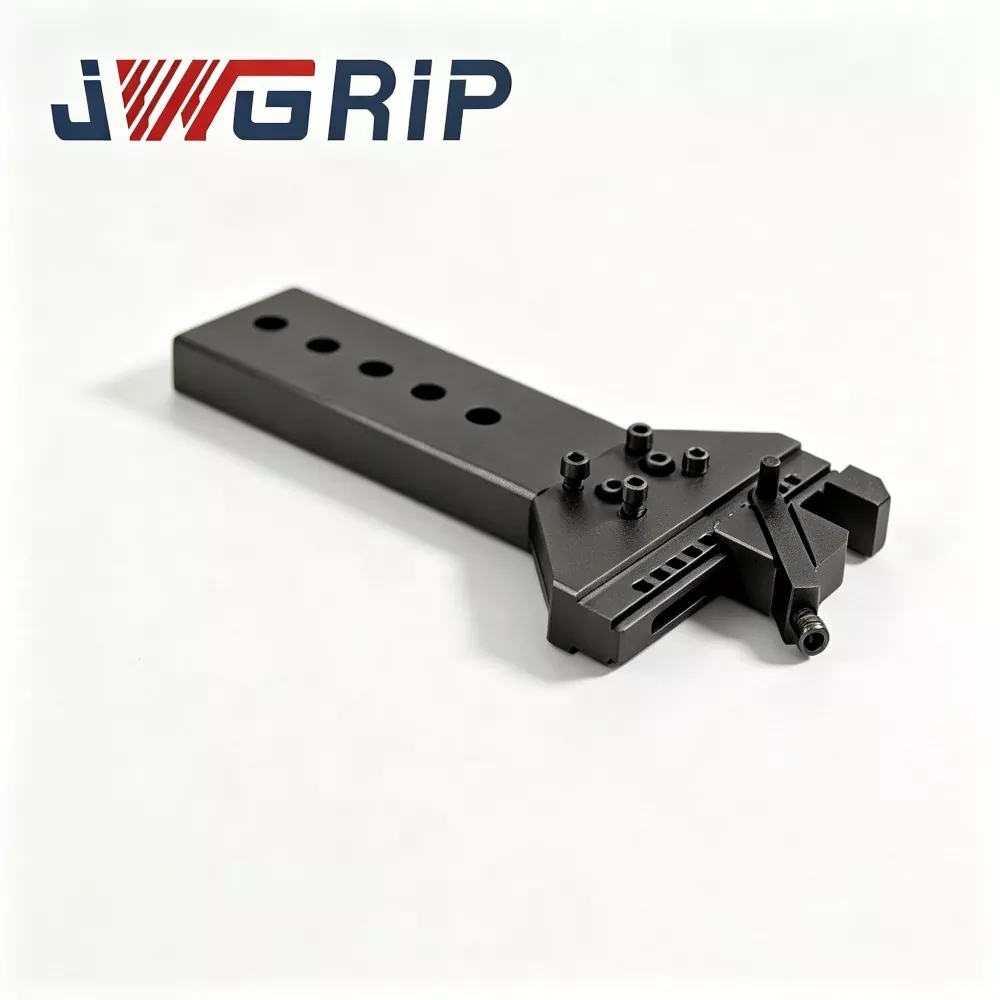
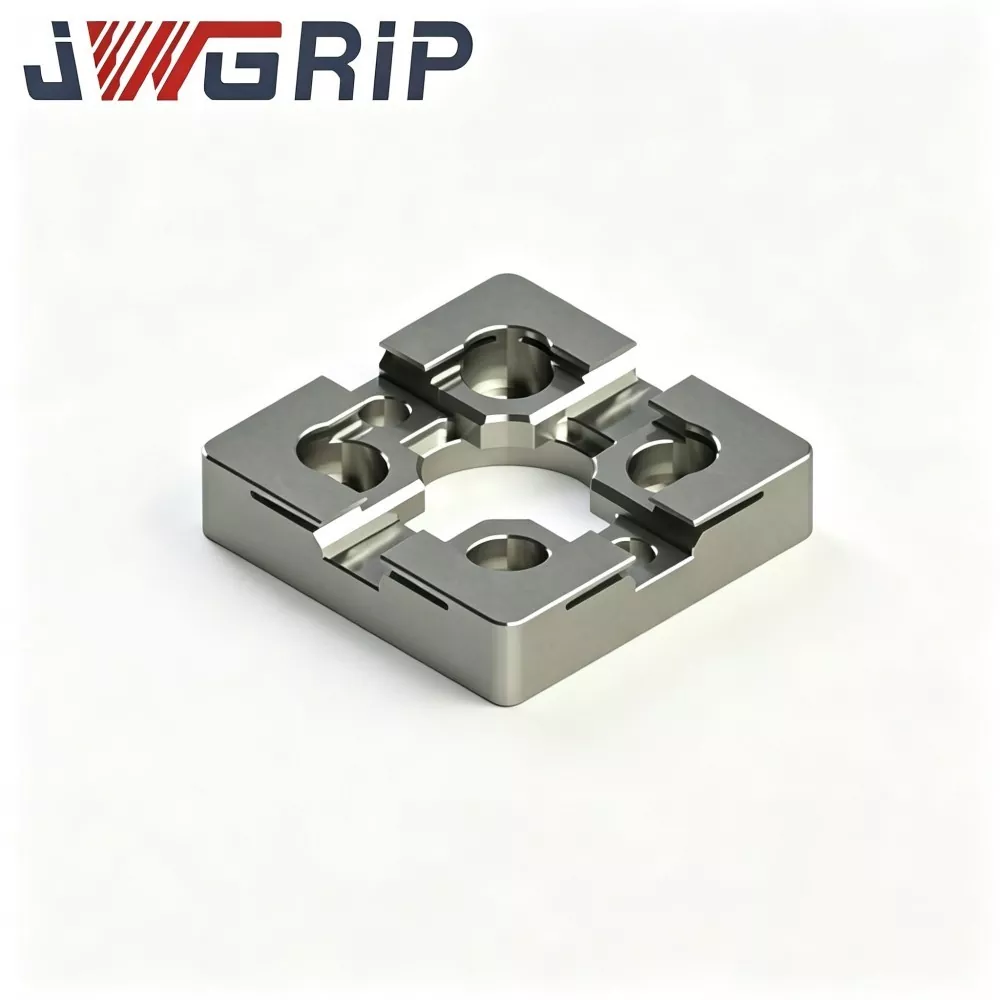
- View as
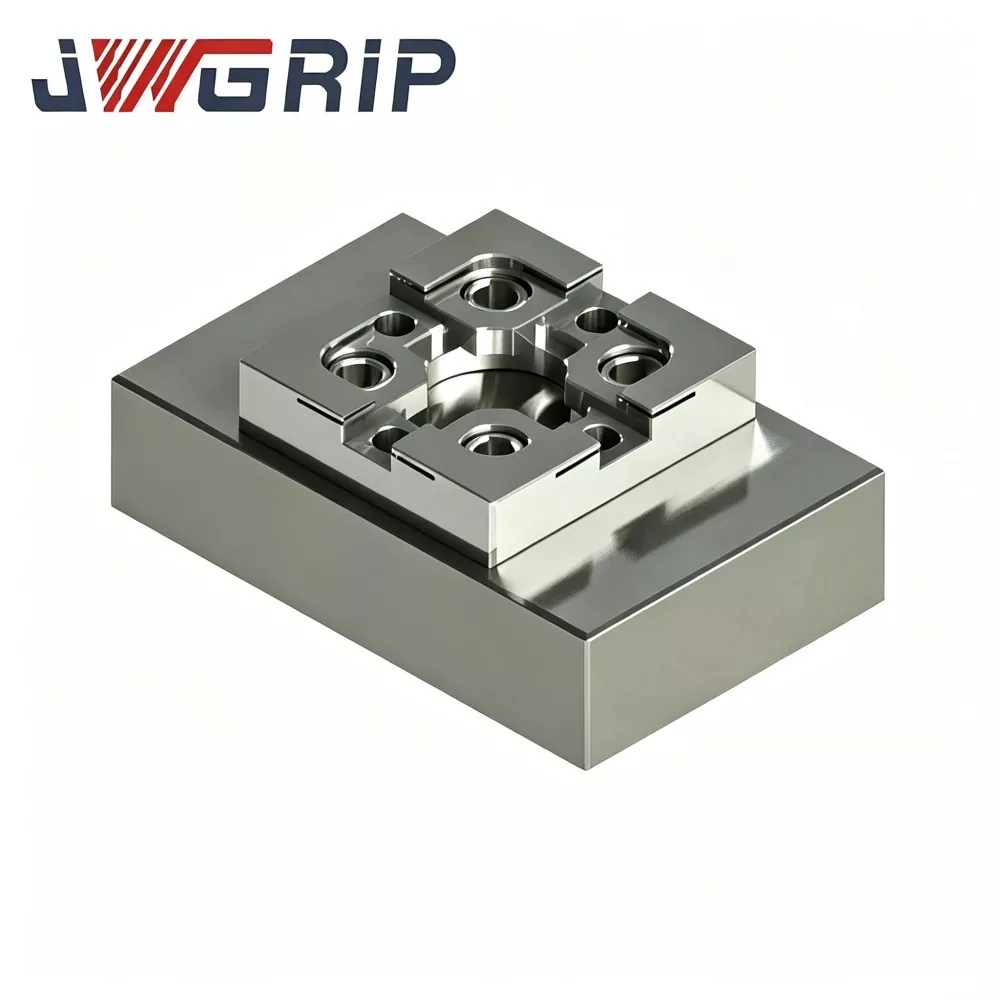
EDM वर्कहोल्डिंगसाठी R-प्रकार CNC कॅलिब्रेशन ब्लॉक
JWGRIP, अचूक EDM वर्कहोल्डिंग ॲक्सेसरीजचा विश्वासार्ह फॅक्टरी-थेट आणि व्यावसायिक निर्यातक, EDM वर्कहोल्डिंग, बल्क ऑर्डर आणि ड्रॉइंग-आधारित कस्टम प्रोजेक्टसाठी उच्च-अचूकता R-Type CNC कॅलिब्रेशन ब्लॉक पुरवतो. तणाव-निवारण वृद्धत्व, मल्टी-फेस सीएनसी मिलिंग आणि अल्ट्रा-प्रिसिजन पृष्ठभाग ग्राइंडिंगसह स्थिर टूल-स्टीलने बनलेले, हे कॅलिब्रेशन ब्लॉक वारंवार तापमान चढउतार आणि वारंवार तपासणी संपर्कात स्थिर भौमितीय सहनशीलता राखते. अद्वितीय R-प्रकार गोलाकार संदर्भ-कोपरा तीक्ष्ण-धार पोशाख जोखीम कमी करतो आणि पुनरावृत्ती करण्यायोग्य समन्वय ऑफसेट डेटा वितरित करतो.

EDM इलेक्ट्रोड धारकासाठी R-प्रकार वायवीय ड्रॉबार
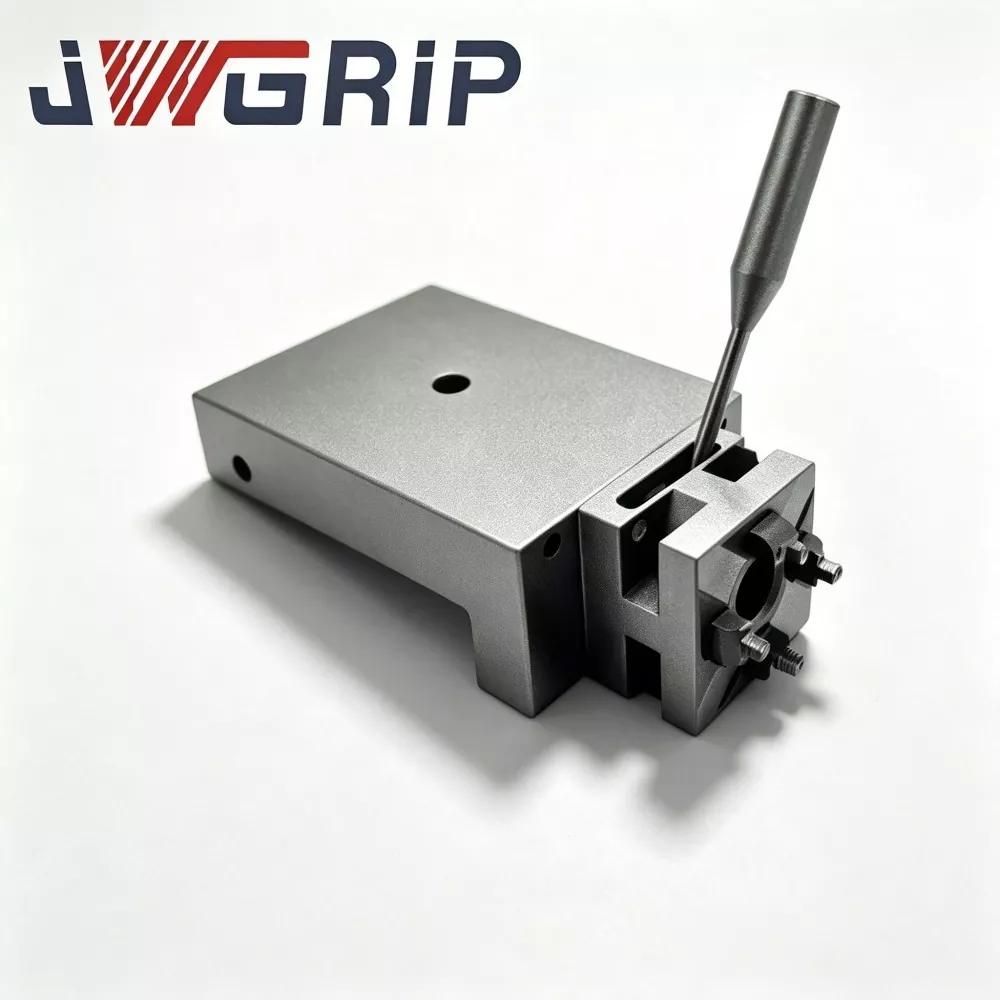
JWGRIP हे चीनमधील EDM इलेक्ट्रोड होल्डरसाठी R-Type Pneumatic Drawbar चे व्यावसायिक निर्माता आणि पुरवठादार आहे, ज्यामध्ये स्टँडर्ड स्पेसिफिकेशन्स पूर्णपणे स्टॉकमध्ये आहेत आणि ऑटोमेटेड इंटेलिजेंट मोल्ड वर्कशॉप प्रकल्पांसाठी जागतिक बल्क ऑर्डर स्वीकारली आहे. हा एक उच्च-विश्वसनीयता एकात्मिक वायवीय पुलिंग घटक आहे जो विशेषत: मानवरहित स्वयंचलित सिंकर EDM उत्पादन लाइनसाठी डिझाइन केलेला आहे. हे ऑप्टिमाइझ केलेले R-प्रकार तणाव-संतुलित बल हस्तांतरण संरचना आणि उच्च-कठोरता अँटी-कॉरोझन यांत्रिक कार्यप्रदर्शन एकाच उपकरणामध्ये एकत्रित करते, तणाव कमी करणे, स्थानिक ताण एकाग्रता आणि पारंपारिक सरळ-शरीर ड्रॉबारचे सहज पोशाख दोष दूर करते.

EDM इलेक्ट्रोड होल्डरसाठी R-प्रकार ER32 Collet
JWGRIP हा चीनमधील EDM इलेक्ट्रोड होल्डरसाठी R-Type ER32 Collet चा व्यावसायिक निर्माता आणि पुरवठादार आहे, जो जागतिक सिंकर EDM मोल्ड बनवणाऱ्या उद्योगांसाठी फॅक्टरी थेट पुरवठा आणि परिपक्व OEM सुधारणा सेवा प्रदान करतो. ही एक उच्च-कार्यक्षमता EDM-विशिष्ट लवचिक क्लॅम्पिंग ऍक्सेसरी आहे जी स्पार्क इरोशन मशीनिंग कामाच्या परिस्थितीसाठी खास ऑप्टिमाइझ केलेली आहे. एका युनिटमध्ये ऑप्टिमाइझ्ड आर-टाइप फोर्स बॅलन्स स्ट्रक्चर आणि उच्च-परिशुद्धता लवचिक क्लॅम्पिंग कार्यप्रदर्शन एकत्रित करून, ते सामान्य सामान्य-उद्देशीय कोलेट्सचे सामान्य दोष जसे की असमान ताण आणि सोपे अचूक क्षीणन सोडवते.

EDM इलेक्ट्रोड धारकासाठी आर-प्रकार विस्तार रॉड
JWGRIP हे चीनमध्ये EDM इलेक्ट्रोड होल्डरसाठी R-प्रकार विस्तार रॉडचे व्यावसायिक निर्माता आणि पुरवठादार आहे, जे पूर्णपणे स्टॉकमध्ये एकाधिक मानक वैशिष्ट्यांसह सानुकूलित आयामी सुधारणा सेवा प्रदान करते. हा एक व्यावसायिक उच्च-परिशुद्धता EDM टूलिंग विस्तार घटक आहे जो विशेषतः जटिल डाय-मोल्ड सिंकर मशीनिंग खोल पोकळी प्रक्रिया परिस्थितींसाठी डिझाइन केलेला आहे. हे उच्च-कडकपणाचे स्ट्रक्चरल डिझाइन आणि अल्ट्रा-प्रिसिजन कोएक्सियल पोझिशनिंग कार्यप्रदर्शन एका सिंगल इंटिग्रेटेड रॉड बॉडीमध्ये समाकलित करते, खोल पोकळी मशीनिंगमध्ये मानक इलेक्ट्रोडच्या अपुऱ्या कार्यरत स्ट्रोकची समस्या उत्तम प्रकारे सोडवते.
JWGRIP हा चीनमधील व्यावसायिक आर-प्रकार इलेक्ट्रोड धारक निर्माता आणि पुरवठादार आहे. आमच्या कारखान्याकडून स्पर्धात्मक किमतीत घाऊक उच्च दर्जाच्या उत्पादनांमध्ये आम्ही तुमचे मनापासून स्वागत करतो.
बातम्या शिफारशी