मराठी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

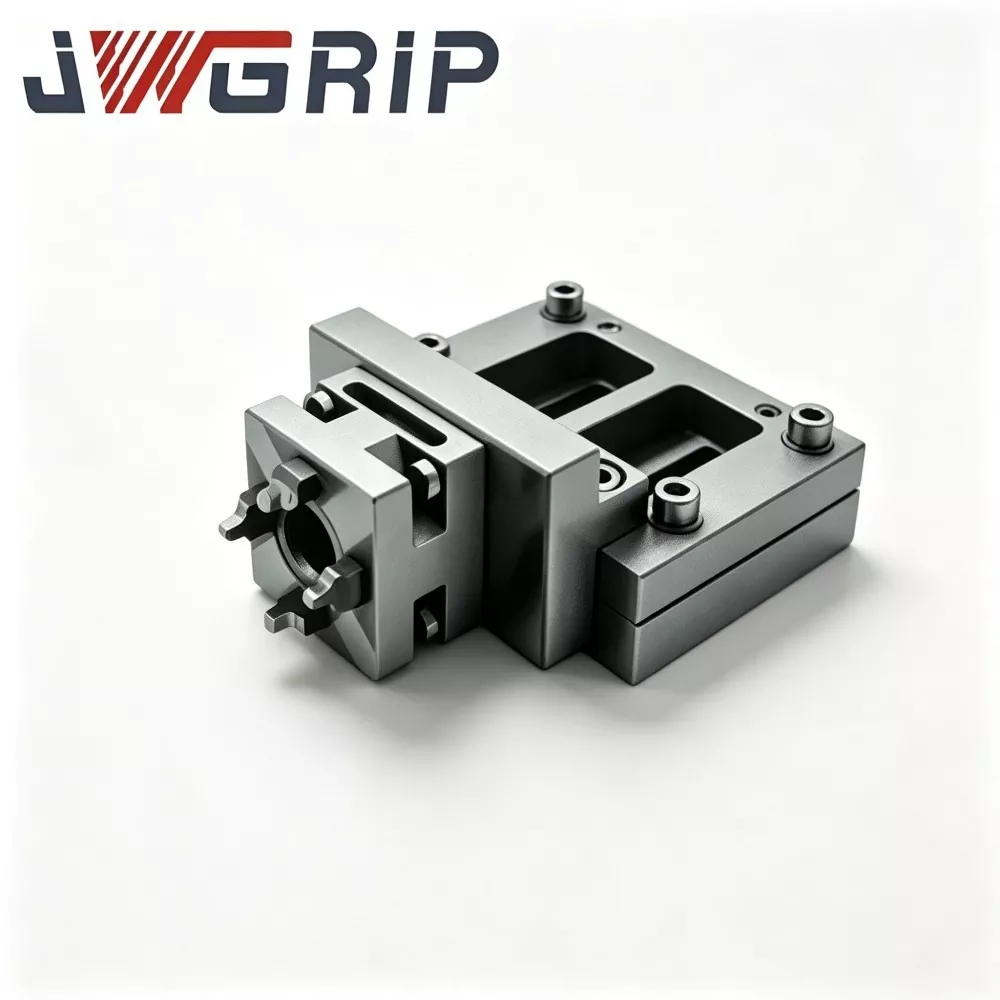
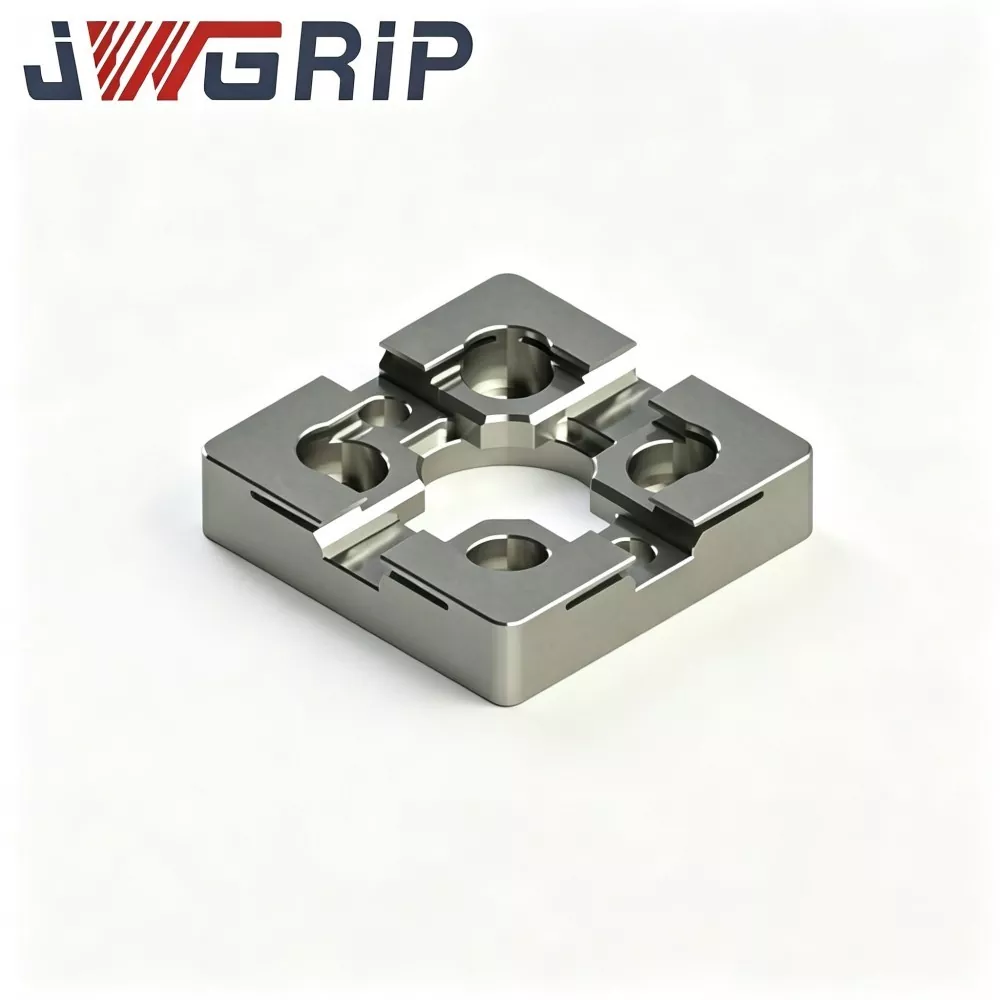


सीएनसी फिक्स्चरसाठी फोर-सेंटर झिरो पॉइंट पॅलेट
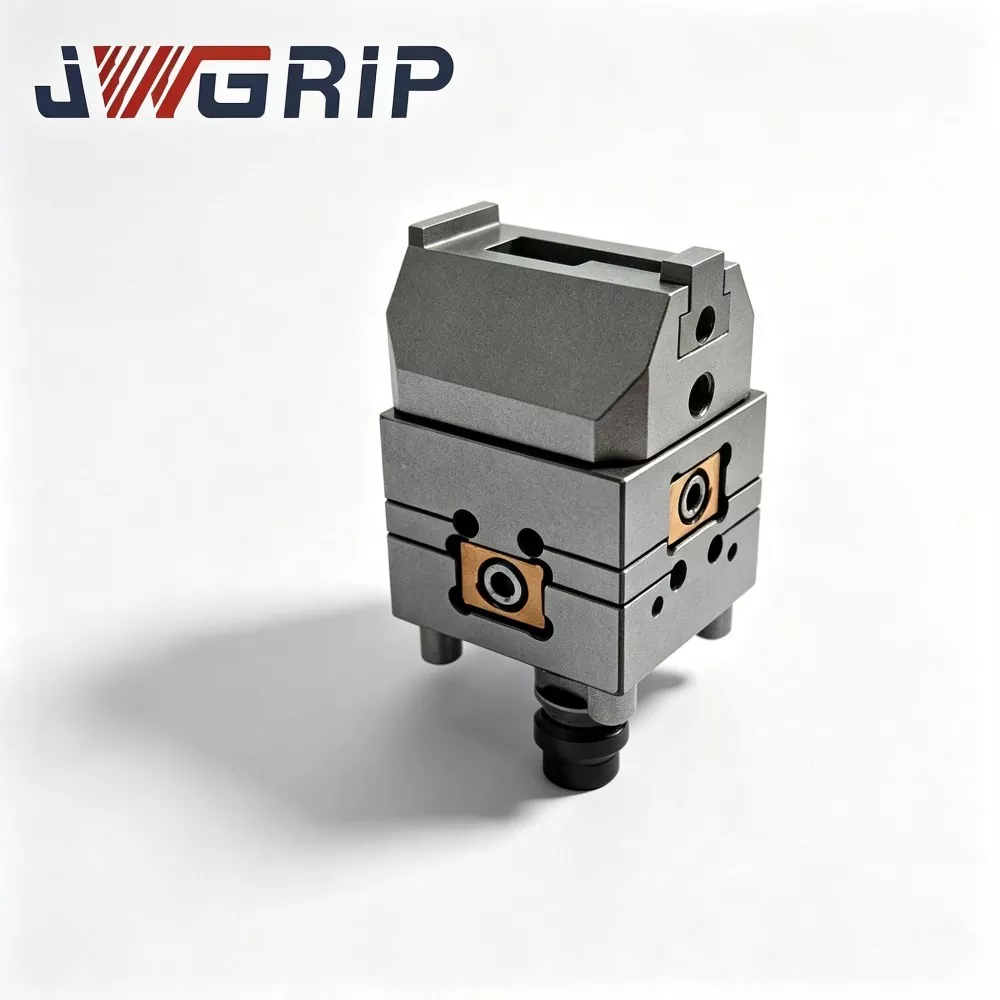
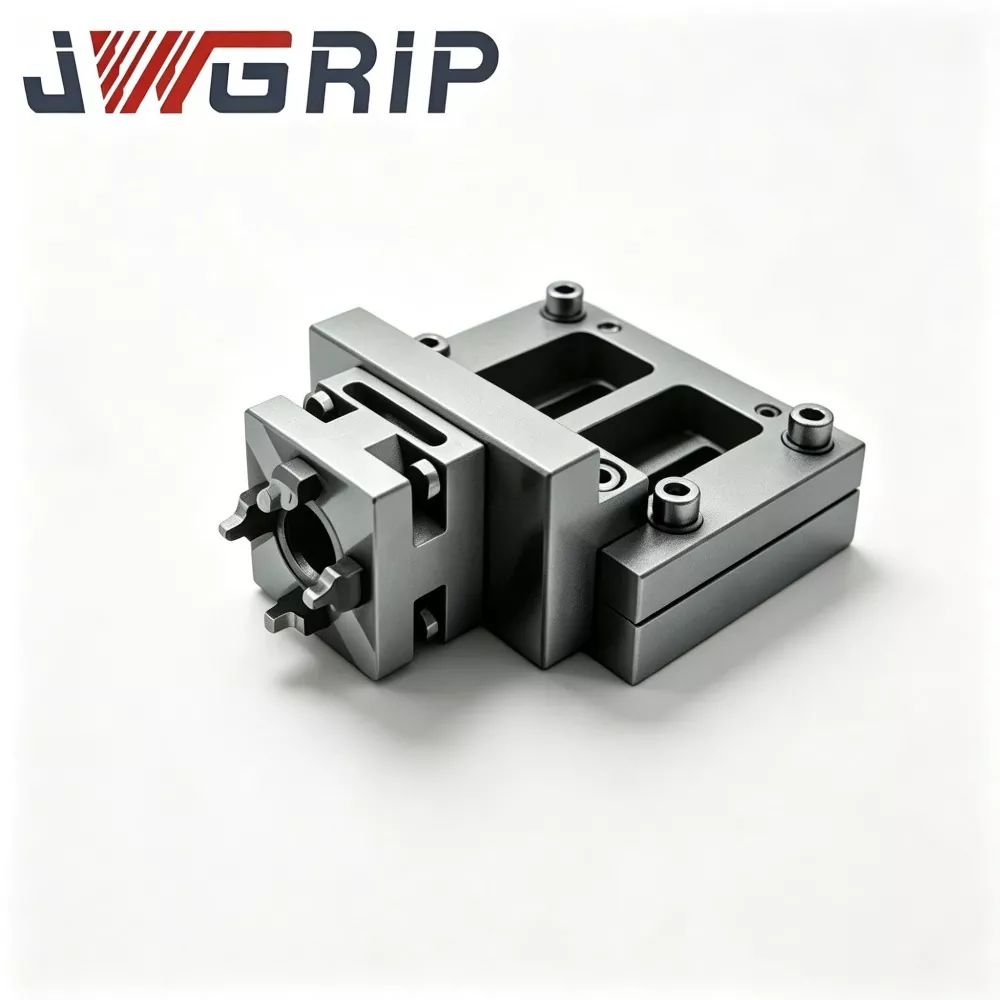
JWGRIP चीनमधील CNC फिक्स्चरसाठी प्रोफेशनल फोर-सेंटर झिरो पॉइंट पॅलेटची निर्माता आणि पुरवठादार आहे. फोर सेंटर झिरो पॉइंट पॅलेट झिरो पॉइंट पॅलेट मालिकेतील आहे, आधुनिक मशीनिंग उद्योगात प्रचलित असलेल्या उच्च-मिक्स-लो-व्हॉल्यूम मिश्रित-मोड उत्पादन परिस्थितीसाठी विकसित केले आहे. चौकशीसाठी आपले स्वागत आहे!
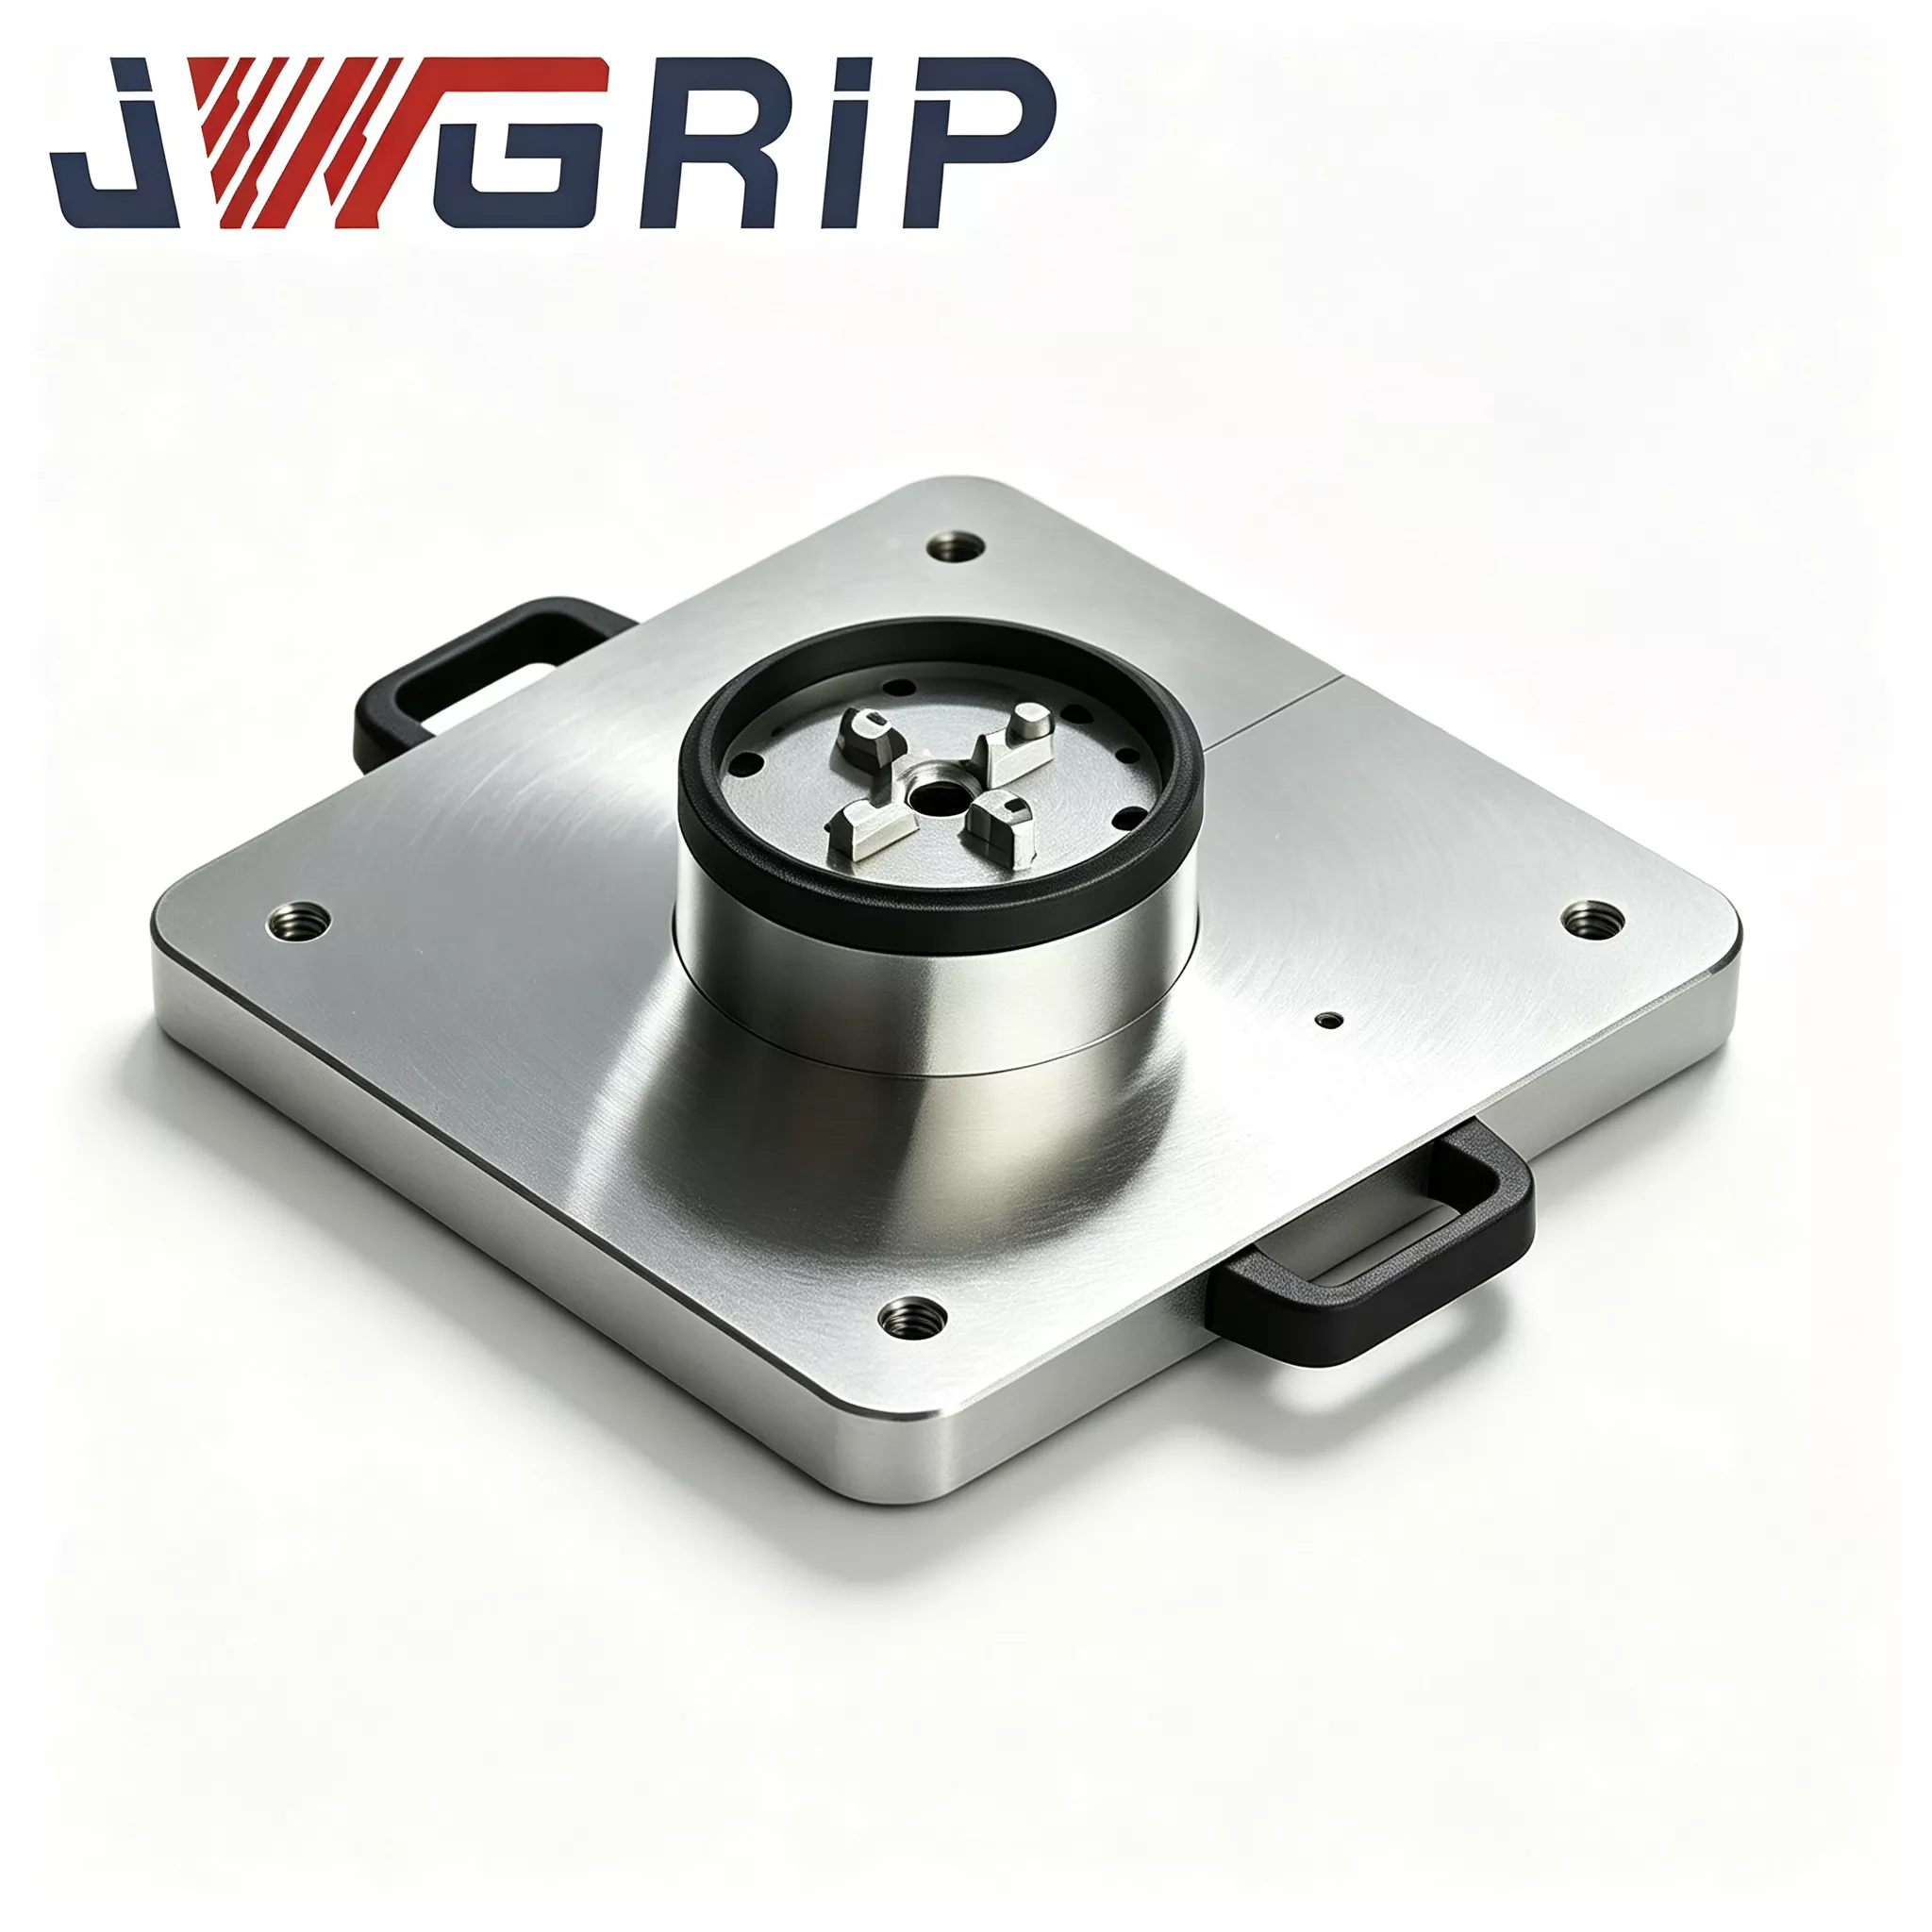
सीएनसी फिक्स्चरसाठी हे फोर-सेंटर झिरो पॉइंट पॅलेट लवचिक उत्पादनाच्या समस्या प्रभावीपणे सोडवू शकते. चार पूर्ण शून्य-पॉइंट पोझिशनिंग युनिट कॉम्पॅक्ट एकूण बेसमध्ये एकत्रित केले आहेत आणि चार वर्कस्टेशन पूर्णपणे स्वतंत्र आहेत. वापरकर्ते एकाच वेळी चार समान वर्कपीस क्लॅम्प करू शकतात किंवा मिश्र-लाइन प्रक्रियेसाठी चार भिन्न फिक्स्चर स्थापित करू शकतात. ऑन-साइट मल्टी-ट्रे असेंब्लीची आवश्यकता नाही. सुसंगतता सुनिश्चित करण्यासाठी कारखाना सोडण्यापूर्वी सर्व वर्कस्टेशन्सची स्थिती आणि उंची कॅलिब्रेट केली गेली आहे.
कोर हार्डवेअर रचना
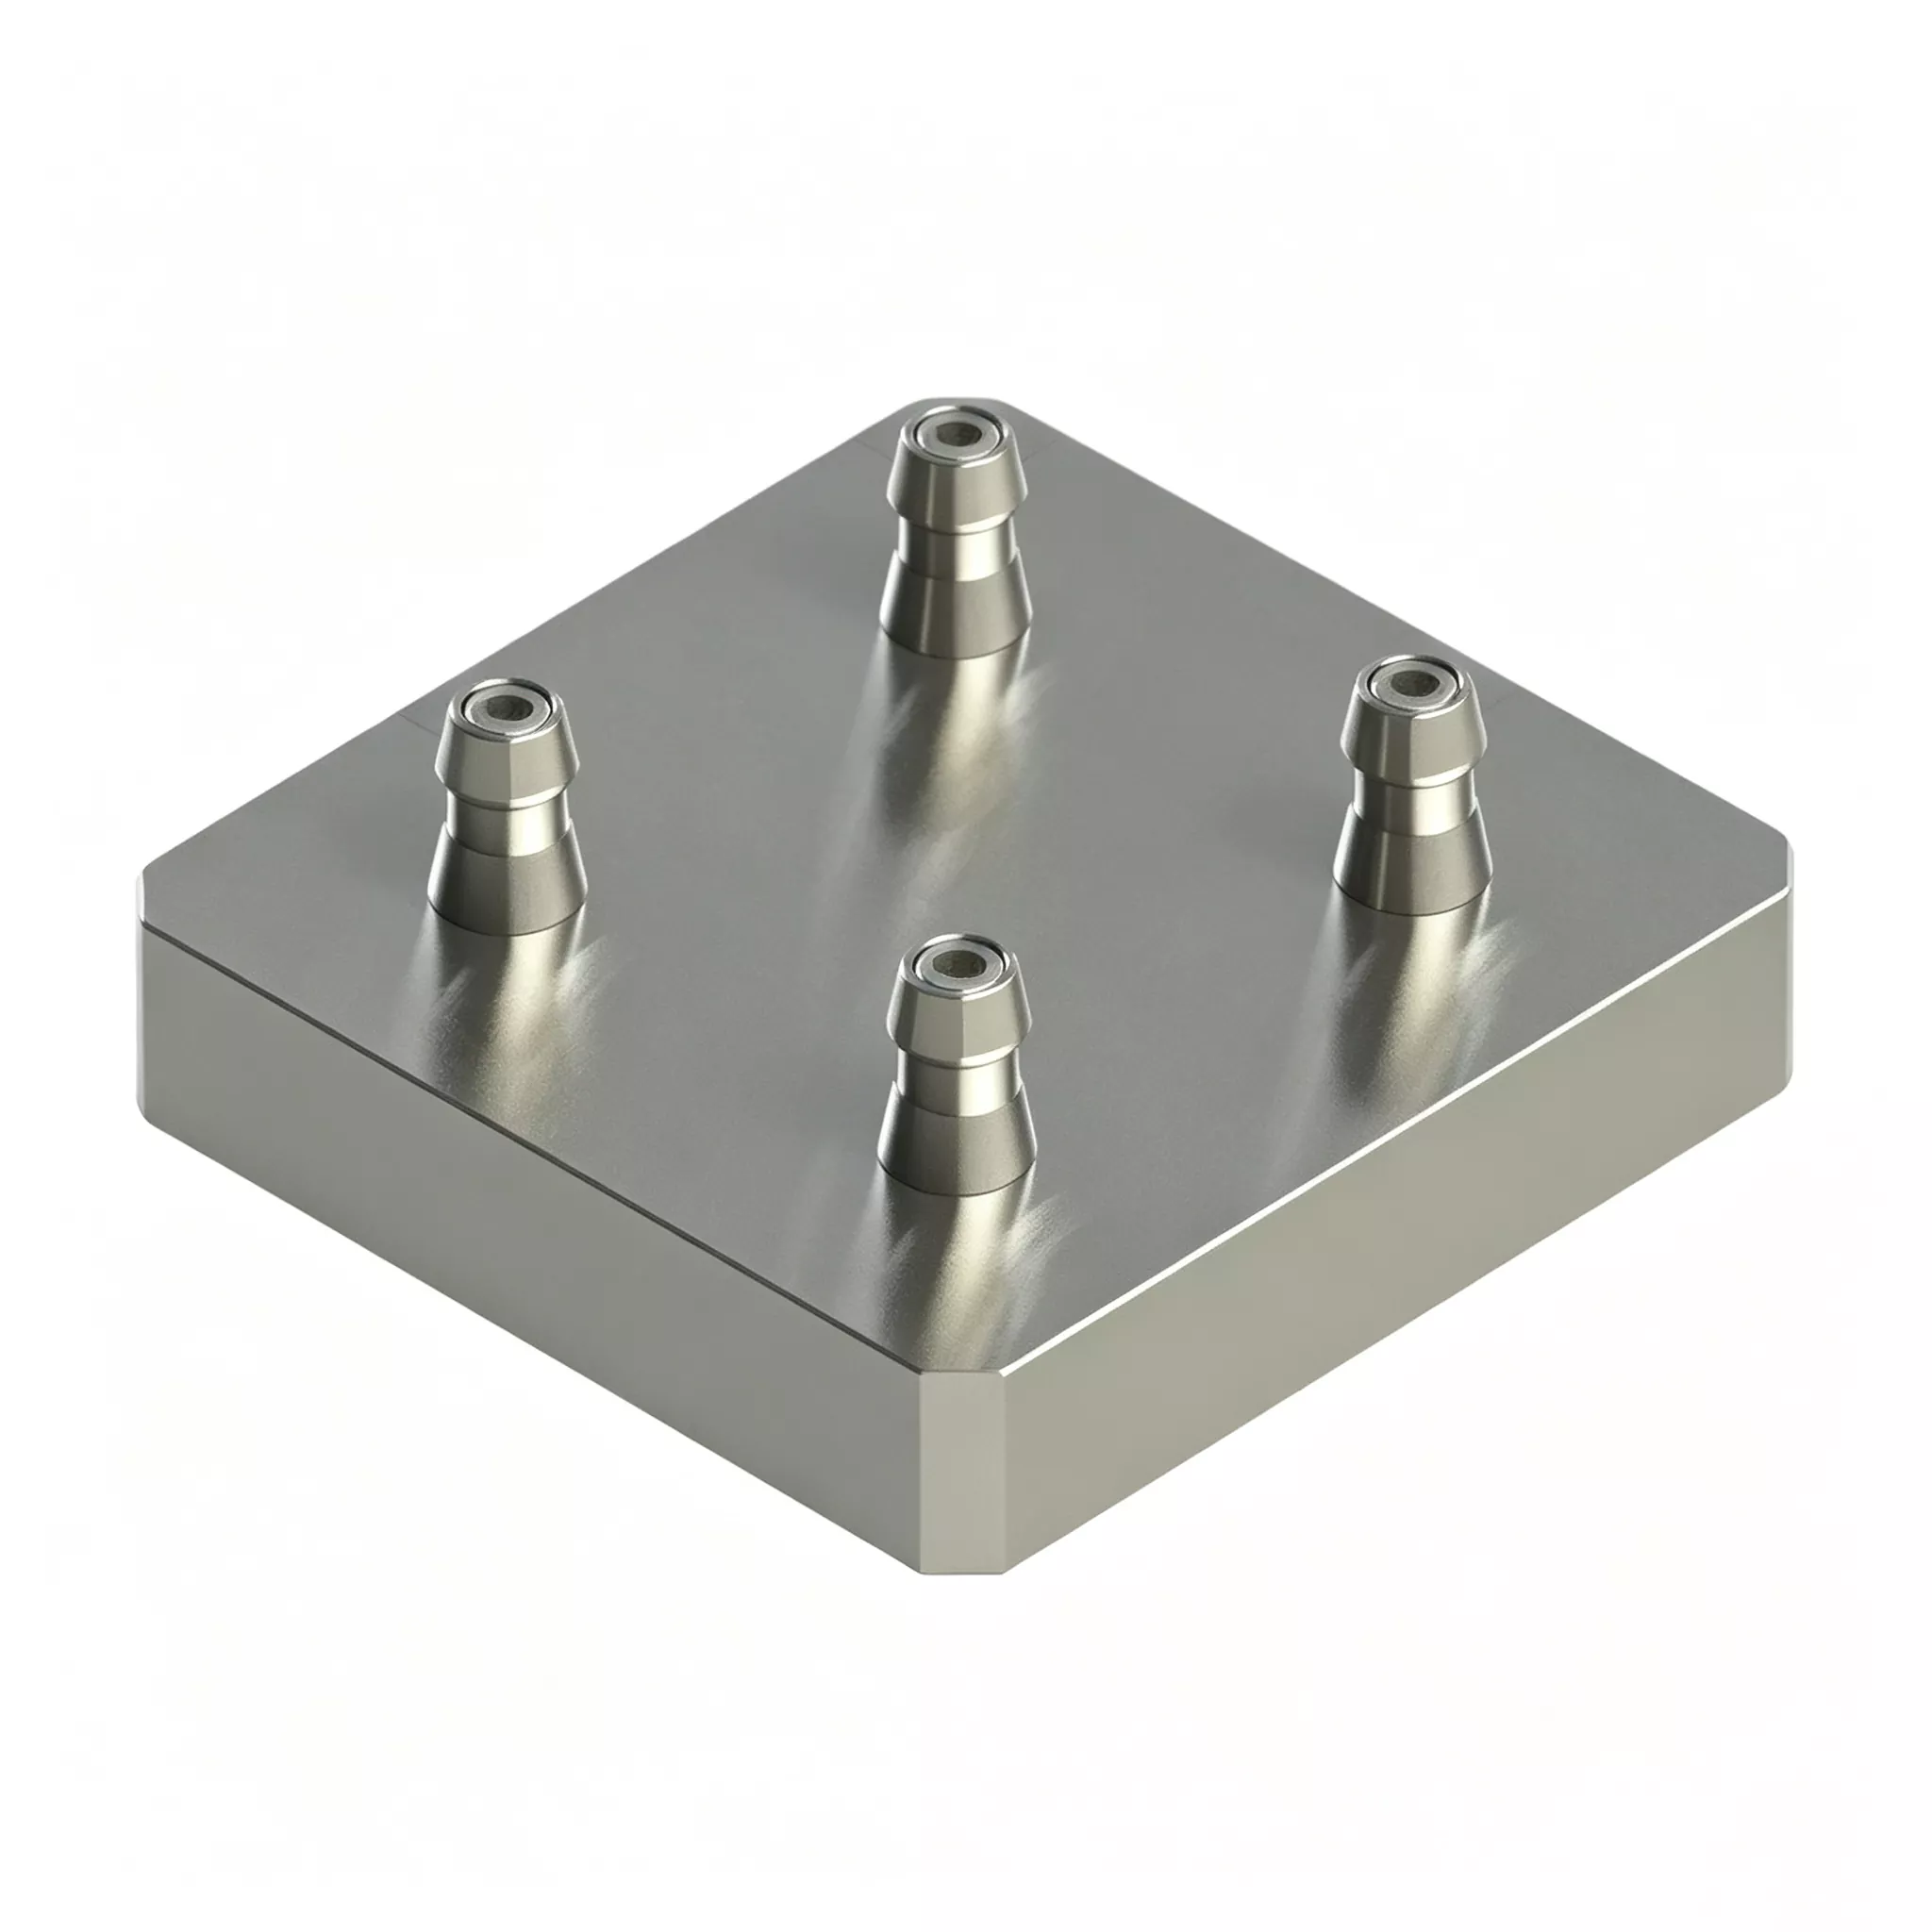
JWGRIP फोर-सेंटर झिरो-पॉइंट पॅलेट 120×120 मध्ये खालील असेंब्ली समाविष्ट आहेत:
· मोनोलिथिक बनावट-आणि-टेम्पर्ड मिश्र धातु-स्टील पॅलेट बेस
· मॅट्रिक्स लेआउटमध्ये चार स्वतंत्र शून्य-बिंदू बुशिंग लॉकिंग असेंब्ली
· अंगभूत सिंक्रोनस वायवीय वितरण मॉड्यूल
· प्रत्येक स्थानक स्थानासाठी वैयक्तिक चिप-डायव्हर्जन ग्रूव्ह
· कॉम्प्रेस्ड-एअर सर्व्हिस पोर्ट
· निष्क्रिय स्टेशन कव्हर करण्यासाठी संरक्षक कव्हर प्लेट्स
सामान्य मल्टी-स्टेशन फिक्स्चर विरुद्ध त्याचे मुख्य भिन्नता: चार स्टेशन एकमेकांपासून पूर्णपणे स्वतंत्रपणे कार्य करतात.
दोन व्यावहारिक उत्पादन मोड
मोड 1: समान वर्कपीससाठी चार-स्टेशन मास-उत्पादन
1. चार पुल-स्टड-सुसज्ज फिक्स्चर बेस सर्व चार स्टेशनवर बसवा.
2. 0.5-0.7 एमपीए कॉम्प्रेस्ड एअरचा पुरवठा करा; सिंक्रोनस वायवीय मॉड्यूल एकाच वेळी सर्व चार बुशिंग असेंब्ली लॉक करते.
3. लॉक-कन्फर्मेशन सिग्नल CNC सिस्टीमवर परत येतो आणि मशीन कटिंग सायकल चालवते.
4. मशीनिंग पूर्ण झाल्यावर, अनलॉक करण्यासाठी हवेचा दाब सोडा. प्रति तास थ्रूपुट वाढवण्यासाठी एका चक्रात चार पूर्ण झालेले भाग काढले जातात.
मोड 2: वेगवेगळ्या भागांसाठी लवचिक मिश्र-लाइन मशीनिंग
1. स्वतंत्र स्टेशनवर चार वेगळ्या वर्कपीसशी संबंधित फिक्स्चर लोड करा.
2. सर्व स्टेशन लॉक करण्यासाठी कॉम्प्रेस्ड एअर लावा. CNC प्रत्येक स्टेशनसाठी अनुक्रमे समर्पित मशीनिंग प्रोग्राम चालवते.
3. जेव्हा एक-ऑर्डर उत्पादन पूर्ण होते, फक्त संबंधित लक्ष्य स्टेशनवर फिक्स्चर बदला. उर्वरित स्थानके पूर्ण फाडल्याशिवाय बंद राहतील.
4. वारंवार उत्पादन बदलताना डाउनटाइम मोठ्या प्रमाणात कमी होतो.
अभियांत्रिकी डिझाइन
· मिश्रधातू-स्टील बेस दोन-राउंड तणाव-निवारण वृद्धत्वातून जातो: रफ-मशीनिंग नंतर प्रथम वृद्धत्व, अर्ध-फिनिशिंग नंतर दुय्यम वृद्धत्व. मिश्र-मोड वर्कशॉपमध्ये वारंवार क्लॅम्पिंगचा ताण, सभोवतालचे तापमान बदलणे आणि सतत कटिंग कंपन सामान्य आहेत. अपुरा ताण सोडल्यामुळे अदृश्य सूक्ष्म-विकृती निर्माण होते आणि मल्टी-स्टेशन पोझिशनल अचूकता नष्ट होते. JWGRIP ड्युअल-एजिंग दीर्घकालीन स्थिर भूमितीसाठी अंतर्गत-तणाव मुक्त करते.
· पोझिशनिंग बुशिंग उच्च-पोशाख-प्रतिरोधक बेअरिंग स्टीलचा अवलंब करतात. प्रत्येक स्टेशनसाठी विश्वसनीय स्वतंत्र लोकेटिंग कार्यक्षमतेची हमी देण्यासाठी आतील बोअर्स क्वेंचिंग प्लस हॉनिंग सुपर-फिनिशिंग प्राप्त करतात.
· संमिश्र-लाइन उत्पादन स्थिरतेच्या आवश्यकता पूर्ण करण्यासाठी स्थिती सहिष्णुता आणि स्टेशन-ते-स्टेशन उंचीचा फरक काटेकोरपणे नियंत्रित केला जातो.
मुख्य फायदे
1. वारंवार ऑर्डर बदलण्यामुळे होणारा डाउनटाइम कमी करा
उत्पादन स्विचिंग दरम्यान प्रत्येक फिक्स्चर वेगळे करण्याची आवश्यकता नाही. फक्त नवीन-ऑर्डर फिक्स्चरची आवश्यकता असलेल्या स्थानकांची अदलाबदल केली जाते; इतर स्टेशन चालूच राहतात. उच्च-मिक्स-लो-व्हॉल्यूम ऑर्डर वातावरणासाठी मशीनचा निष्क्रिय वेळ झपाट्याने कमी होतो.
2. मल्टिपल डिस्क्रिट पॅलेटमधून मानव-प्रेरित असेंबली त्रुटी दूर करा
मॅन्युअल स्टॅकिंग आणि स्वतंत्र शून्य-पॉइंट पॅलेटचे माउंटिंग 7-8 μm चे स्थितीत्मक विचलन तयार करू शकते. JWGRIP संपूर्ण मल्टी-स्टेशन कॅलिब्रेशन इन-हाऊस पूर्ण करते: पोझिशनल टॉलरन्स ≤±0.004 मिमी, स्टेशन-टू-स्टेशन उंची फरक ≤0.0025 मिमी. हे ऑन-साइट फिटिंग आणि ट्यूनिंग श्रमाचे तास वाचवते.
३. एका हार्डवेअरमध्ये मास-व्हॉल्यूम आणि हाय-मिक्स-लो-व्हॉल्यूम अशा दोन्ही कार्यांचा समावेश होतो
मोठ्या-बॅच ऑर्डर दरम्यान जास्तीत जास्त थ्रूपुटसाठी चार-अप समान-भाग मशीनिंग चालवा. खंडित ऑर्डरसाठी मिश्र-लाइन मोडवर स्विच करा. स्थिर-मालमत्ता गुंतवणूक कमी करून, दोन उत्पादन परिस्थितींसाठी स्वतंत्र फिक्स्चर खरेदी करण्याची आवश्यकता नाही.
4. मानक D20 शून्य-पॉइंट पुल-स्टड सुसंगततेसह विद्यमान फिक्स्चर मालमत्तेचा पुनर्वापर वाढवा
कार्यशाळेत अस्तित्वात असलेले लहान-आकाराचे शून्य-पॉइंट फिक्स्चर बेस थेट स्टँडर्ड D20 पुल स्टड्सचे रेट्रोफिटिंग केल्यानंतर पुन्हा वापरले जाऊ शकतात. पूर्ण फिक्स्चर पुनर्निर्मिती टाळा आणि मागील फिक्स्चर गुंतवणूक जतन करा.
5. प्रति-स्टेशन स्वतंत्र चिप-डायव्हर्जन ग्रूव्ह डिझाइन
लोह आणि ॲल्युमिनियम कटिंग चिप्स प्रत्येक स्टेशनसाठी समर्पित खोबणीतून वाहून जातात. पोझिशनिंग-बुशिंग गॅपमध्ये चिप अडकवणे मोठ्या प्रमाणात कमी झाले आहे. वारंवार फिक्स्चर-स्वॅप मिश्रित-लाइन परिस्थितीत, साफसफाईची वारंवारता कमी होते आणि चिप-ट्रिगर केलेले पोझिशनिंग-अपयश धोका कमी केला जातो.
वास्तविक प्रकरणे
केस 1: मेडिकल-डिव्हाइस-ऍक्सेसरी प्रोसेसर
या ग्राहकाला ठराविक उच्च-मिक्स-लो-व्हॉल्यूम ऑर्डर मिळतात, प्रत्येक कामाच्या दिवशी 3-5 लघु-भाग व्हेरिएंट्समध्ये बदलतात.
· अपग्रेड करण्यापूर्वी: सिंगल-स्टेशन झिरो-पॉइंट पॅलेट्स वापरले होते. प्रत्येक बदलासाठी आवश्यक फिक्स्चर काढणे, साफ करणे, पुन्हा क्लॅम्पिंग करणे आणि डायल-इंडिकेट करणे, 40-60 मिनिटे लागतात. सेटअपच्या कामात मोठ्या प्रमाणात मशीनचे तास वाया गेले.
· एकाहून अधिक JWGRIP फोर-सेंटर झिरो-पॉइंट पॅलेट्स तैनात केल्यानंतर आणि मिश्रित-लाइन मशीनिंग मोड स्वीकारल्यानंतर: पूर्ण फिक्स्चर टीअरडाउन आवश्यक नाही. फक्त लक्ष्य-स्टेशन फिक्स्चर बदलले जातात. सरासरी बदल-ओव्हर वेळ 8-15 मिनिटांवर येतो.
· अर्ध-वर्ष उत्पादन आकडेवारीवरून दिसून येते की मशीन टूलचा वापर 24% ने वाढला आहे. कारखाना अतिरिक्त सीएनसी मशीन खरेदी न करता अधिक खंडित ग्राहक ऑर्डर स्वीकारू शकतो.
केस 2: पर्ल नदी डेल्टा मधील 3C-घटक उपकंत्राटदार
ही कार्यशाळा एकाच सीएनसी मशीनवर उच्च-खंड मास ऑर्डर आणि लहान-बॅच सॅम्पल जॉब्स दोन्ही हाताळते.
· मास-ऑर्डर कालावधी दरम्यान: चार स्टेशन्स उच्च थ्रूपुटसाठी समान भागांवर प्रक्रिया करतात.
· जेव्हा लहान-बॅचचे सॅम्पल टास्क येतात: नमुना उत्पादनासाठी एक किंवा दोन स्टेशन व्यापतात तर इतर स्टेशन मोठ्या प्रमाणात उत्पादन चालू ठेवतात.
· नमुना प्रक्रिया यापुढे मोठ्या प्रमाणात उत्पादनाच्या लयमध्ये व्यत्यय आणत नाही आणि नमुना वितरणाचा वेळ लक्षणीयरीत्या कमी केला जातो.
उत्पादन कार्यप्रवाह पूर्ण करा
① मिश्रित स्टील ब्लँक फोर्जिंग आणि टेम्परिंग
② रफ-मशीनिंग
③ पहिले ताण-निवारण वृद्धत्व
④ सेमी फिनिशिंग
⑤ दुय्यम ताण-निवारण वृद्धत्व
⑥ 5-अक्ष ग्राइंडर: सर्व बुशिंग-माउंटिंग होल एक-वेळ क्लॅम्पिंग सेटअप अंतर्गत बारीक करा
⑦ बुशिंग प्रेस-फिटिंग
⑧ एअर-सर्किट सील असेंब्ली
⑨ हवा-घट्टपणा दाब-धारण चाचणी
⑩ फुल-स्टेशन CMM मितीय तपासणी
⑪ गंज-विरोधी संरक्षण उपचार
⑫ निर्यात-तयार शॉक-प्रूफ पॅकिंग
तपासणी चेकलिस्ट
1. प्रत्येक स्टेशनसाठी स्वतंत्र पुनरावृत्ती-स्थिती-अचूकता चाचणी
2. चार-स्टेशन पोझिशनल टॉलरन्स, उंची-फरक आणि समांतरपणासाठी CMM मापन
3. 5-मिनिट एअर-होल्डिंग एअर-टाइटनेस चाचणी; कमाल स्वीकार्य दबाव ड्रॉप ≤0.02 MPa
4. चार स्टेशनवर चक्रीय सिंक्रोनस लॉकिंग-अनलॉकिंग फंक्शनल चाचणी
निवड मार्गदर्शक
· तुमच्या ऑर्डर स्ट्रक्चरचे विश्लेषण करा: प्रबळ सिंगल-व्हेरियंट मोठ्या प्रमाणात-उत्पादनासाठी, चार-स्टेशन एकसारखे-भाग मशीनिंग चालवा. उच्च-मिक्स-लो-व्हॉल्यूम ऑर्डरमध्ये मोठा वाटा असल्यास, टक्कर टाळण्यासाठी चार स्थानकांवर फिक्स्चर-टू-फिक्स्चर भौतिक-हस्तक्षेप जोखमीचे काळजीपूर्वक मूल्यांकन करा.
· तुमच्या ऑन-साइट शून्य-पॉइंट पुल स्टडच्या वैशिष्ट्यांची पुष्टी करा. मानक आवृत्ती D20 पुल स्टडशी जुळते. पर्यायी पुल-स्टड आकारांसाठी सानुकूल बुशिंग असेंब्ली विकसित केल्या जाऊ शकतात.
· ऑटोमेटेड-प्रॉडक्शन-लाइन इंटिग्रेशनसाठी: 0.5-0.7 MPa च्या आत स्थिर वर्कशॉप एअर-सोर्स प्रेशरची हमी द्या आणि PLC कंट्रोल सिस्टमसाठी IO सिग्नल पॉइंट राखून ठेवा.
· वर्कपीस आणि फिक्स्चरच्या एकूण स्टॅकिंग उंचीची गणना करा. कटिंग दरम्यान टूल-टू-पॅलेट टक्कर टाळण्यासाठी टूल-मोशन पथचे अनुकरण करा. तुम्हाला अनिश्चितता असल्यास हस्तक्षेप मूल्यांकनासाठी JWGRIP तांत्रिक टीमकडे वर्कपीस रेखाचित्रे सबमिट करा.
प्रॅक्टिकल ऑपरेशन
1. पॅलेट मशीन-टूल वर्कटेबलवर माउंट करा, JWGRIP वापरकर्ता मॅन्युअलमधील टॉर्क-व्हॅल्यू आवश्यकतांनुसार कठोरपणे बोल्ट घट्ट करा. ओव्हर-टॉर्क फास्टनिंग निषिद्ध आहे, कारण बेस-बॉडी विकृती मल्टी-स्टेशन सापेक्ष अचूकता नष्ट करेल.
2. कंप्रेस्ड-एअर इनलेट फ्रंट-एंडवर ऑइल-वॉटर फिल्टर स्थापित करा. बुशिंग्जमध्ये प्रवेश करणारी ओलावा आणि अशुद्धता गंजणे, घर्षण आणि अचूकता कमी होण्यास कारणीभूत ठरेल.
3. प्रत्येक एकत्रित 100 कामकाजाच्या तासांनंतर शून्य-बिंदू बुशिंगमध्ये ड्राय-लुब्रिकंट एरोसोलची फवारणी करा. लिक्विड इंजिन ऑइल सक्तीने प्रतिबंधित आहे, कारण तेल धातूच्या चिप्सला आकर्षित करते आणि बुशिंग-जॅमिंग अपयशी ठरते.
4. फिक्स्चर स्वॅपनंतर किंवा प्रत्येक शिफ्ट-बदलावेळी कॉम्प्रेस्ड-एअरसह प्रत्येक स्टेशनचे ब्लो-क्लीन लोकेटिंग होल आणि चिप-डायव्हर्जन ग्रूव्ह्स. डेटम पृष्ठभाग शोधताना धातूच्या चिप्स कधीही सोडू नका.
5. लोखंडी चिप्स आणि कटिंग फ्लुइडला बुशिंग असेंब्लींवर आक्रमण करण्यापासून रोखण्यासाठी निष्क्रिय स्थानकांवर संरक्षणात्मक-कव्हर प्लेट्स बसवा.
6. पॅलेट डेटा चेहऱ्यावर जड-वस्तुचा प्रभाव टाळा. टक्करामुळे होणारी बेस विकृती सहसा साइटवर दुरुस्त केली जाऊ शकत नाही आणि मल्टी-स्टेशन पोझिशनल कार्यप्रदर्शन कायमचे खराब करते.
विक्री नंतर समर्थन
1. वारंटी: 12-महिन्यांची पूर्ण-युनिट वॉरंटी मानवी चुकीच्या ऑपरेशन वगळून उत्पादन दोष कव्हर करते. पात्र दावे मोफत दुरुस्ती किंवा स्पेअर-पार्ट रिप्लेसमेंट सेवेचा आनंद घेतात.
2. तांत्रिक संसाधने: ऑनलाइन ऑपरेशन दस्तऐवज आणि व्हिडिओ ट्यूटोरियल प्रदान केले जातात. बल्क-वॉल्यूम ऑर्डर प्रकल्पांसाठी सशुल्क दूरस्थ तांत्रिक समर्थन उपलब्ध आहे.
3. सानुकूल सुधारणा सेवा: बाह्य-परिमाण समायोजन, पुल-स्टड-स्पेक बदलणे, स्टेशन-लेआउट पुनर्रचना समर्थित आहेत.
4. नमुना मूल्यमापन: मूल्यमापन नमुना व्यवस्था केली जाऊ शकते; खरेदीदार नमुना वाहतुक खर्च घेतो.
वारंवार विचारले जाणारे प्रश्न
Q1: चार स्थानकांवर वेगवेगळ्या भागांच्या वर्कपीसच्या मिश्र-लाइन मशीनिंगमुळे परस्पर अचूकतेमध्ये हस्तक्षेप होईल का?
A: चार बुशिंग युनिट भौतिकदृष्ट्या पूर्णपणे स्वतंत्र आहेत; लॉकिंग क्रिया एकमेकांना व्यत्यय आणत नाहीत. जोपर्यंत फिक्स्चर भौतिक टक्कर टाळत नाहीत तोपर्यंत अचूकता शोधणे स्थिर राहते. इतर स्टेशनच्या डेटाम पृष्ठभागांवर चिप्स स्प्लॅश होण्यापासून रोखण्यासाठी प्रत्येक स्टेशनसाठी नियमित कॉम्प्रेस्ड-एअर क्लीनिंगची शिफारस केली जाते.
Q2: लहान-बॅच चेंज-ओव्हर्स क्वचितच होत असल्यास CNC फिक्स्चरसाठी फोर-सेंटर झिरो पॉइंट पॅलेट आवश्यक आहे का?
A: त्याचा बदल-अति-कार्यक्षमता फायदा फक्त दर आठवड्याला वारंवार व्हेरिएंट-स्विचिंग अंतर्गत दिसून येतो. उत्पादन मुख्यतः सिंगल-व्हेरियंट मास-ओरिएंटेड असल्यास, सिंगल-स्टेशन किंवा ड्युअल-स्टेशन झिरो-पॉइंट पॅलेट्स चांगले खर्च-कार्यप्रदर्शन देतात.
Q3: माझे विद्यमान लेगसी फिक्स्चर बेस या पॅलेटवर पुन्हा वापरले जाऊ शकतात?
A: मानक D20 शून्य-पॉइंट पुल स्टडसह बसवलेले फिक्स्चर बेस थेट कार्य करू शकतात. इतर पुल-स्टड वैशिष्ट्यांसाठी सानुकूल-निर्मित बुशिंग असेंब्ली आवश्यक आहेत.
Q4: JWGRIP फोर-सेंटर झिरो-पॉइंट पॅलेट 120×120 5-अक्ष CNC मशीनवर तैनात करता येईल का?
A: हे 5-अक्ष उपकरणांसह सुसंगत आहे. स्पिंडल-टिल्टिंग टक्कर जोखमीचे मूल्यांकन करण्यासाठी वर्कपीस आणि फिक्स्चरची एकूण उंची मोजा. निवड टप्प्यावर JWGRIP तांत्रिक मूल्यांकनासाठी वर्कपीस रेखाचित्रे सादर केली जाऊ शकतात.
खरेदी संदर्भ नोट
अनेक कारखाने लवचिक-लाइन अपग्रेडिंगसाठी सानुकूल विशेष-उद्देश फिक्स्चर मोठ्या प्रमाणात खरेदी करण्याचा विचार करतात. यामुळे उच्च भांडवली खर्च येतो आणि ऑर्डर बदलल्यानंतर फिक्स्चर निष्क्रिय होण्याचा धोका असतो.
CNC फिक्स्चरसाठी JWGRIP फोर-सेंटर झिरो पॉइंट पॅलेटचे मूळ मूल्य एकाच हार्डवेअर युनिटमध्ये मोठ्या प्रमाणात उत्पादन आणि उच्च-मिक्स मिश्रित-लाइन उत्पादन या दोन्हीला समर्थन देते. हे ग्राहकांच्या विद्यमान फिक्स्चर बेसचा जास्तीत जास्त पुनर्वापर करते, उत्पादन-रेट्रोफिट खर्च नियंत्रित करते आणि खंडित ऑर्डरमुळे बदललेल्या-अति-कार्यक्षमतेच्या वेदना बिंदूपासून आराम देते. हे मध्यम-आणि-लहान-आकाराचे घटक-प्रक्रिया उत्पादकांसाठी लवचिक-अपग्रेड प्रकल्पांसाठी योग्य आहे.
चौकशी पाठवा
संपर्क माहिती
-
पत्ता
क्रमांक 44, डॅनिंग एंटरप्रेन्योरशिप रोड, हुमेन टाउन, डोंगगुआन सिटी, ग्वांगडोंग प्रांत, चीन
-
दूरध्वनी
-
ईमेल
JWGRIP कडे चौकशी पाठवण्यासाठी आपले स्वागत आहे. आमची व्यावसायिक तांत्रिक आणि विक्री संघ विनामूल्य फिक्स्चर निवड, सानुकूलित समाधान डिझाइन आणि अचूक कोटेशन प्रदान करेल.

बातम्या शिफारशी