मराठी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик



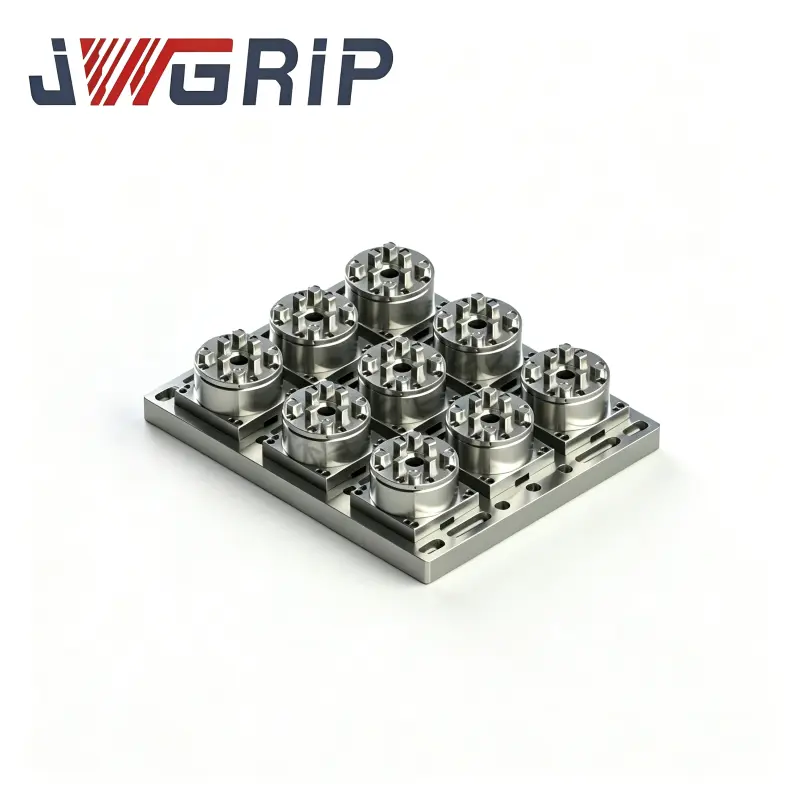
पॉवर चकसह स्वयंचलित झिरो पॉइंट पॅलेट
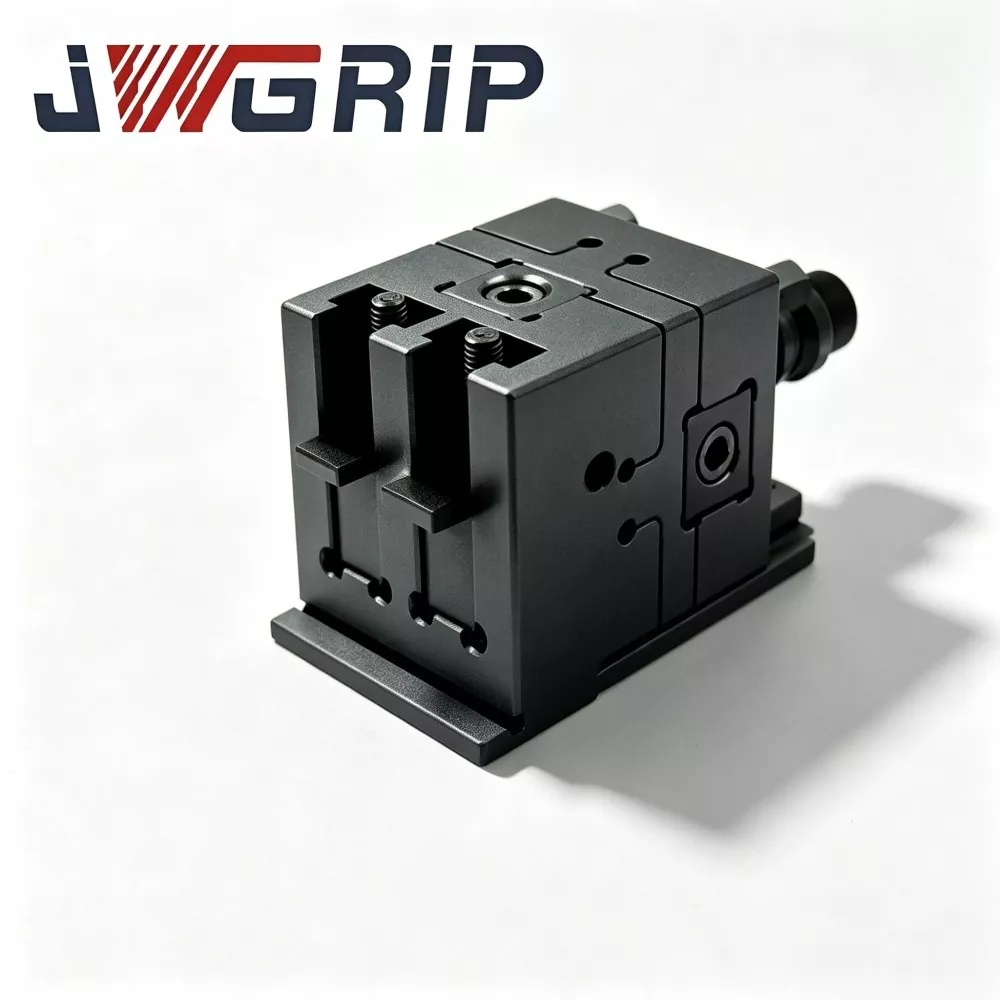
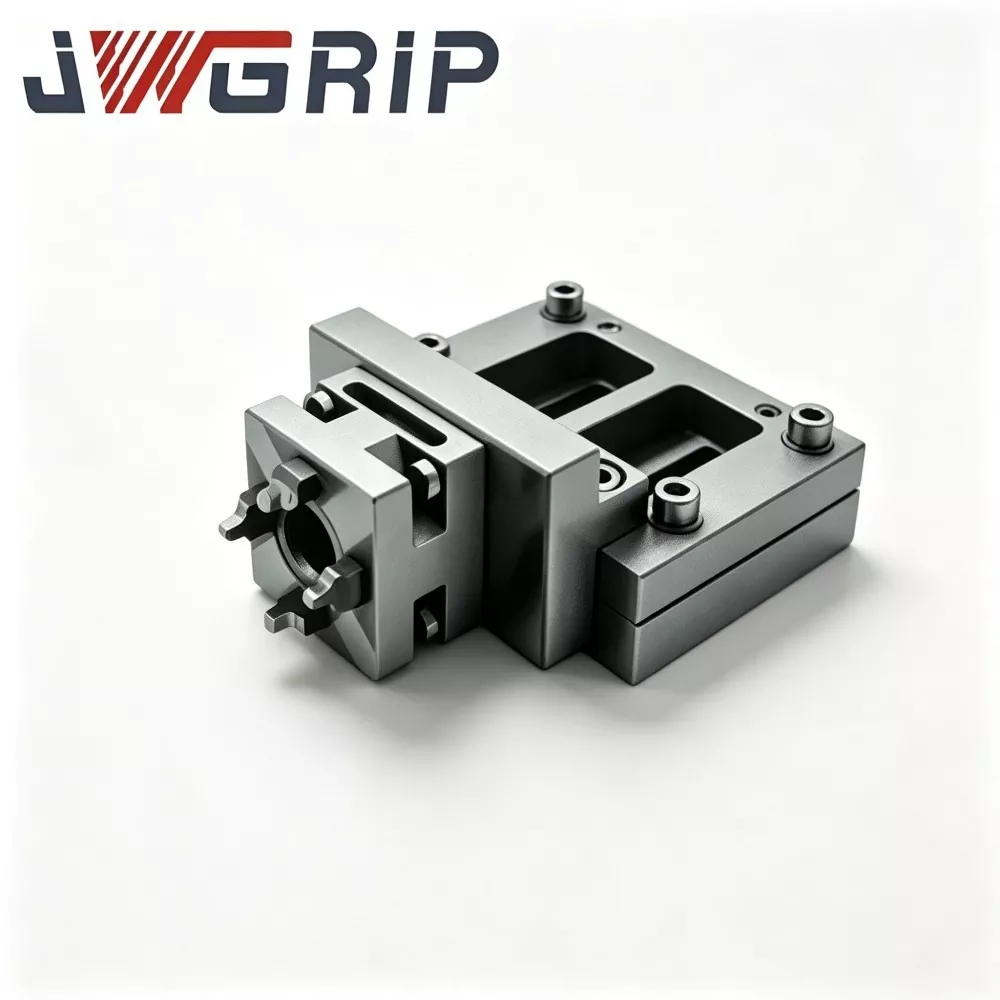
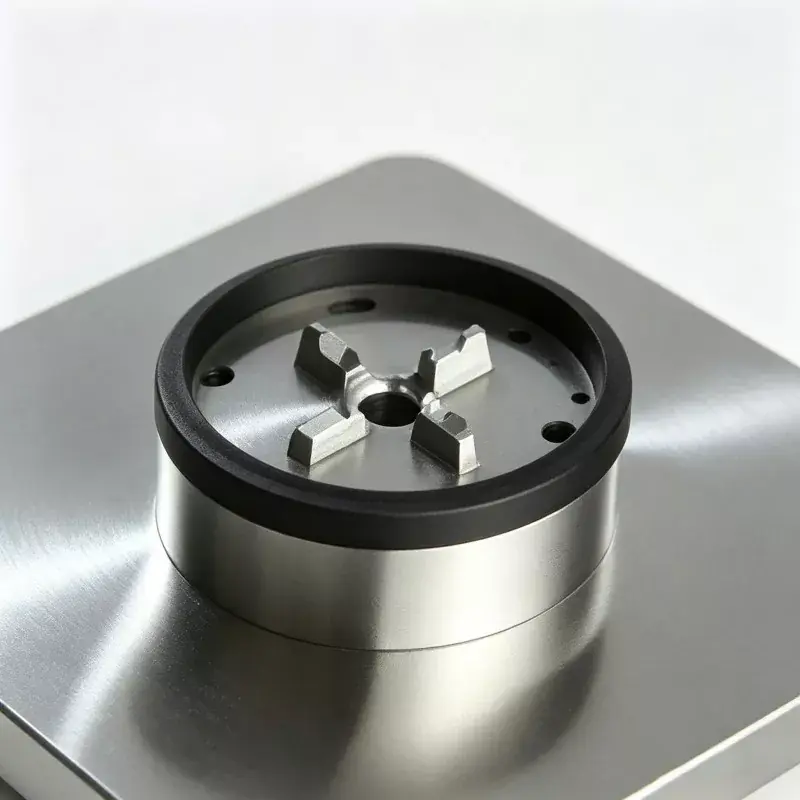
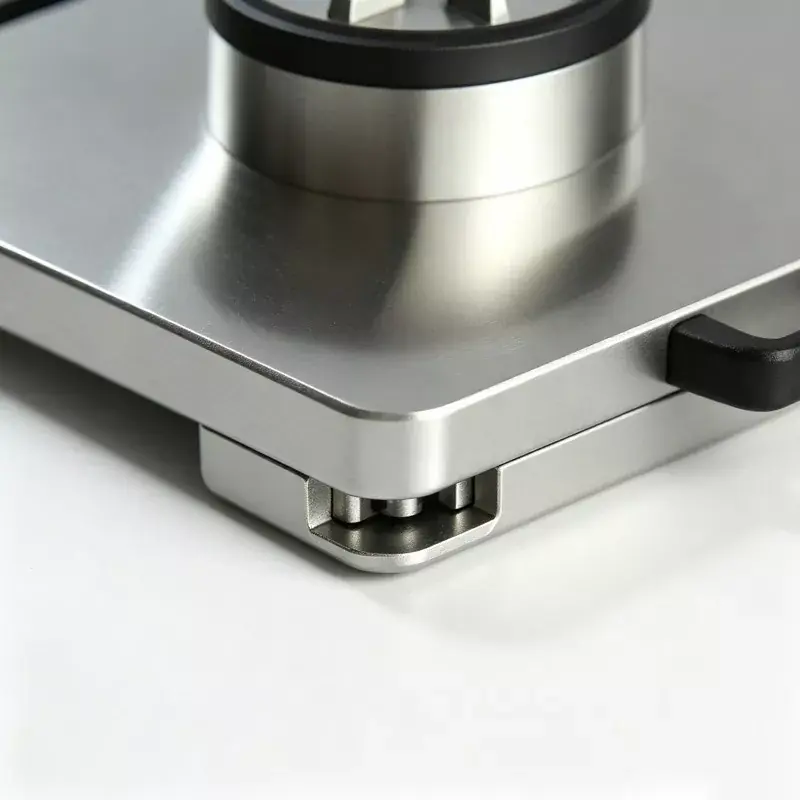
JWGRIP ही चीनमधील पॉवर चकसह प्रोफेशनल ऑटोमेटेड झिरो पॉइंट पॅलेटची निर्माता आणि पुरवठादार आहे. हे एकात्मिक शून्य-पॉइंट पोझिशनिंग फिक्स्चर आहे जे विशेषतः लवचिक मानवरहित CNC उत्पादन लाइनसाठी डिझाइन केलेले आहे. हे शून्य-पॉइंट पोझिशनिंग संदर्भ घटक आणि पॉवर न्यूमॅटिक चक लॉकिंग युनिटला एकाच उपकरणामध्ये एकत्रित करते, अतिरिक्त मल्टी-लेयर ॲडॉप्टर प्लेट्स किंवा स्वतंत्र चक संलग्नक खरेदी करण्याची आवश्यकता दूर करते. ते थेट मशीन टूल वर्कटेबलवर स्थापित आणि निश्चित केले जाऊ शकते आणि औद्योगिक रोबोट ग्रिपरशी कनेक्ट केले जाऊ शकते.
पॉवर चकसह ऑटोमेटेड झिरो पॉइंट पॅलेट स्वयंचलित पोझिशनिंग, स्वयंचलित क्लॅम्पिंग आणि वर्कपीस क्लॅम्प केल्यानंतर स्वयंचलित रिलीझ प्राप्त करू शकते. ऑटोमोटिव्ह ॲल्युमिनियम मिश्र धातुच्या डाय-कास्ट भागांच्या प्रक्रियेत, 3C ग्राहक इलेक्ट्रॉनिक्ससाठी मेटल स्ट्रक्चरल घटकांचे मोठ्या प्रमाणावर उत्पादन आणि मोल्ड वर्कशॉपमध्ये स्वयंचलित ग्रेफाइट इलेक्ट्रोड प्रोसेसिंग युनिट्सच्या प्रक्रियेत याचा मोठ्या प्रमाणावर वापर केला जातो.
उत्पादन रचना आणि कार्य प्रवाह
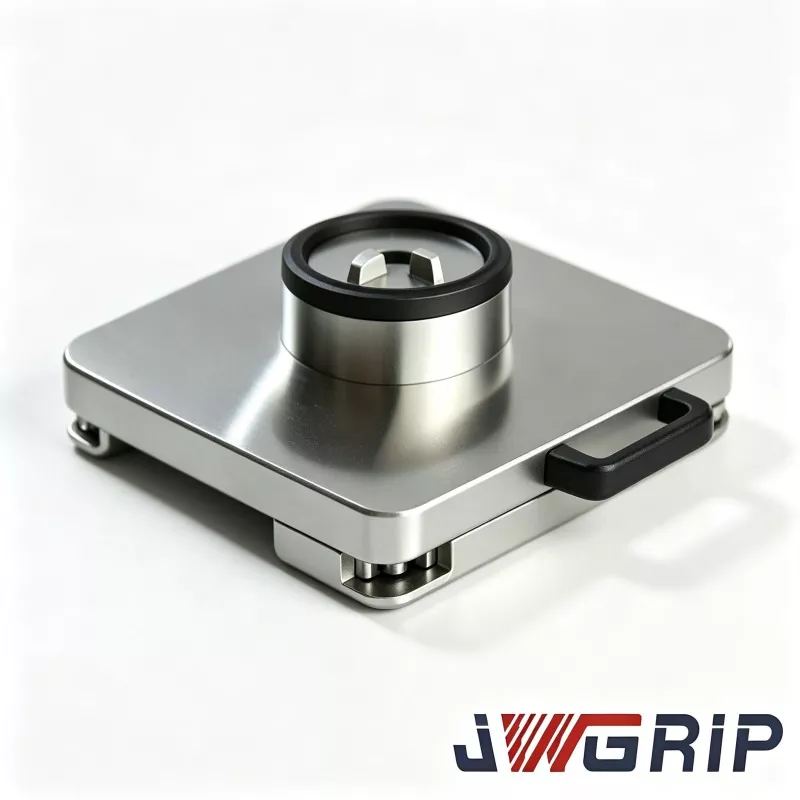
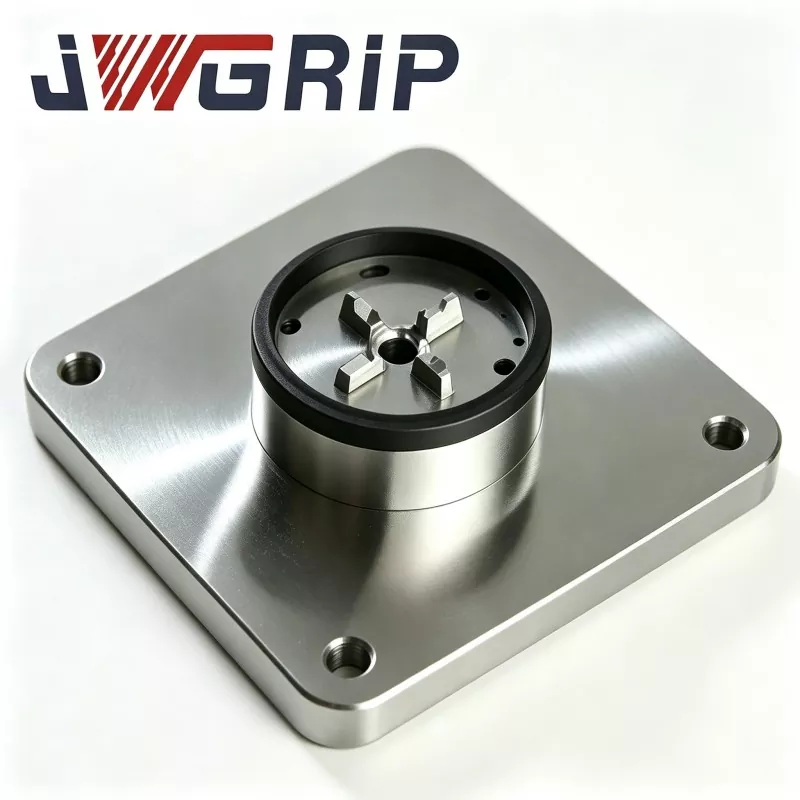
पॉवर चकसह ऑटोमेटेड झिरो पॉइंट पॅलेट झिरो पॉइंट पॅलेट मालिकेतील आहे. हे प्रामुख्याने चार मुख्य घटकांनी बनलेले आहे: पॅलेट बेस बॉडी, उच्च-परिशुद्धता शून्य-पॉइंट पोझिशनिंग स्लीव्ह असेंबली, वायवीय ड्राइव्ह मॉड्यूल आणि सिंक्रोनस पॉवर चक फिक्स्चर.
पूर्ण कार्य प्रवाह खालीलप्रमाणे आहे: औद्योगिक रोबोट लोड केलेल्या वर्कपीसचा फिक्स्चर बेस उचलतो आणि पॅलेटच्या संदर्भ प्लेनवर ठेवतो. शून्य-बिंदू पोजीशनिंग स्लीव्ह प्रारंभिक स्थिती पूर्ण करते. जेव्हा अंगभूत सेन्सर स्थिती अचूकपणे ओळखतो, तेव्हा ते PLC नियंत्रण प्रणालीला सिग्नल पाठवते.
PLC वायवीय सर्किट सुरू करते, आणि अंगभूत वायवीय युनिट पॉवर चक फिक्स्चरला समकालिकपणे आतील बाजूस हलवते, फिक्स्चर बेसचे एकसमान रेडियल क्लॅम्पिंग प्राप्त करते.
क्लॅम्पिंग पूर्ण झाल्यानंतर, सीएनसी मशीन टूलला इलेक्ट्रिकल पुष्टीकरण सिग्नल पाठविला जातो आणि कटिंग प्रक्रिया चक्र सुरू होते.
प्रक्रिया कार्यक्रम संपल्यावर, मशीन टूल पूर्णत्वाचा सिग्नल पाठवते आणि वायवीय सर्किट दाब सोडते. चक फिक्स्चर समकालिकपणे उघडते, आणि रोबोट फिक्स्चरसह पूर्ण वर्कपीस बाहेर काढतो, लोडिंगच्या पुढील चक्राची तयारी करतो.
संपूर्ण प्रक्रियेसाठी बोल्ट मॅन्युअल घट्ट करणे किंवा मॅन्युअल संकेत आणि संरेखन आवश्यक नाही.

प्रक्रिया फायदे
बेस प्लेट ब्लँक बनावट मिश्रधातूच्या स्टीलची बनलेली असते आणि CNC मशीनिंग प्रक्रियेदरम्यान निर्माण होणारा अंतर्गत अवशिष्ट ताण दूर करण्यासाठी दोन संपूर्ण तणाव-मुक्त उष्णता उपचार प्रक्रिया पार पाडतात.
अनेक कमी किमतीचे स्पर्धक हे महत्त्वपूर्ण पाऊल वगळतील. जर बेस मटेरियलमधील अंतर्गत अवशिष्ट ताण लक्षणीय असेल तर, वर्कशॉपमध्ये वारंवार क्लॅम्पिंग ऑपरेशन्स आणि दिवस-रात्रीच्या चक्रामुळे तापमानात बदल झाल्यामुळे संदर्भ बेंचमार्क प्लेनवर उघड्या डोळ्यांना न दिसणारे सूक्ष्म विकृती होऊ शकतात.
यामुळे मशीन केलेल्या वर्कपीसमध्ये सतत आकार विचलन होईल आणि परिणामी मोठ्या प्रमाणात कचरा नष्ट होईल.
आमच्या कारखान्यातील कच्च्या मालाचा प्रत्येक तुकडा संपूर्ण ॲनिलिंग प्रक्रिया काटेकोरपणे पूर्ण करतो. हे मानक दहा वर्षांच्या व्यावहारिक अभियांत्रिकी अनुभवातून प्राप्त झाले आहे आणि असंख्य CNC स्वयंचलित फिक्स्चर प्रकल्पांना सेवा देते. पोझिशनिंग बुशिंग उच्च पोशाख-प्रतिरोधक बेअरिंग स्टीलचे बनलेले आहे, ते शमन आणि टेम्परिंग उपचार घेते आणि पोझिशनिंग पृष्ठभागांमधील अंतर कमी करण्यासाठी आणि अगणित बदली चक्रानंतरही स्थिर स्थितीची कार्यक्षमता सुनिश्चित करण्यासाठी अंतर्गत छिद्र बारीक ग्राइंडिंग आणि अल्ट्रा-फाईन प्रक्रियेसह एकत्र केले जाते.
मुख्य फायदे
1. एकात्मिक वन-पीस स्ट्रक्चरल डिझाइन
एकात्मिक वन-पीस डिझाइन मशीन टूल वर्कटेबलवर माउंटिंग स्पेस वाचवते आणि मल्टी-लेयर ॲडॉप्टर प्लेट्समुळे जमा झालेल्या असेंबली त्रुटी दूर करते. पारंपारिक स्प्लिट-टाइप सोल्यूशन्ससाठी शून्य-पॉइंट पॅलेट्स, अडॅप्टर बेस प्लेट्स आणि स्वतंत्र चक्सची आवश्यकता असते, जेथे 2-3 प्लेट्स स्टॅक केल्याने अतिरिक्त 3-5μm संचित पोझिशनिंग विचलन निर्माण होऊ शकते. आमचे मोनोलिथिक इंटिग्रेटेड डिझाइन हे त्रुटी स्त्रोत टाळते, खरेदी केलेल्या ॲक्सेसरीजची संख्या कमी करते आणि अंतिम ग्राहकांसाठी सुटे भाग व्यवस्थापन खर्च कमी करते.
2. स्थिती अचूकतेची पुनरावृत्ती करा
पॅलेट ±2μm ची स्थिर पुनरावृत्ती स्थिती अचूकता प्रदान करते. पोझिशनिंग बुशिंग्जच्या आतील बोअरवर होनिंग सुपर-फिनिशिंगद्वारे प्रक्रिया केली जाते. डिलिव्हरीपूर्वी प्रत्येक पॅलेटची 100% पूर्ण-वस्तू अचूकता तपासणी केली जाते आणि प्रत्येक युनिटला हार्ड-कॉपी मूळ तपासणी अहवाल पाठविला जातो जो परदेशी खरेदीदारांच्या विनंतीनुसार पडताळणीसाठी पुरवला जाऊ शकतो.
3. नेटिव्ह ऑटोमेशन इंटिग्रेशन
मानकीकृत वायवीय पोर्ट आणि NPN इलेक्ट्रिकल सिग्नल आउटपुट इंटरफेस राखीव आहेत, ज्यामुळे पॅलेट बाजारात अनेक मुख्य प्रवाहातील औद्योगिक रोबोट ब्रँडशी सुसंगत आहे. हे अप्राप्य नाईट-शिफ्ट उत्पादनास खरोखर समर्थन देते. एका घरगुती ऑटो पार्ट्स एंड-यूजरच्या रिअल रेट्रोफिट डेटानुसार, फिक्स्चर चेंजओव्हर सायकल वेळ मूळ मॅन्युअल 12-15 मिनिटांवरून आमच्या पॅलेट्स तैनात केल्यानंतर 45 सेकंदांच्या आत खाली आला, रात्रीच्या शिफ्टमध्ये साइटवर राहण्यासाठी ऑपरेटरची आवश्यकता नाही.
4. उच्च क्लॅम्पिंग फोर्स आउटपुट
बिल्ट-इन पॉवर न्यूमॅटिक चक युनिट 45kN पर्यंत जास्तीत जास्त क्लॅम्पिंग फोर्स पुरवते, मोल्ड स्टील आणि कास्ट-ॲल्युमिनियम वर्कपीसच्या हेवी-फीड मशीनिंगद्वारे निर्माण होणारा कटिंग प्रभाव सहन करण्यास सक्षम, कटिंग ऑपरेशन्स दरम्यान फिक्स्चर हलविण्याचा आणि सैल होण्याचा धोका प्रभावीपणे कमी करते.
5. सोयीस्कर देखभाल आणि नियंत्रणीय सुटे भाग खर्च
मशीन टूल वर्कटेबलमधून संपूर्ण पॅलेट न काढता चक जॉ असेंब्ली वेगळे केले जाऊ शकतात आणि वैयक्तिकरित्या बदलले जाऊ शकतात. जेव्हा जबड्याला घर्षण किंवा नुकसान होते तेव्हा, ग्राहकांना संपूर्ण पॅलेट सेट बदलण्याऐवजी केवळ संबंधित सुटे भाग खरेदी करणे आवश्यक असते, ज्यामुळे दीर्घकालीन उपकरणे देखभाल गुंतवणूक प्रभावीपणे कमी होते.

वास्तविक ग्राहक प्रकरणे
पॉवर चकसह ऑटोमेटेड झिरो पॉइंट पॅलेट मुख्यतः उत्पादन लाइनच्या तीन श्रेणींमध्ये लागू केले जाते: ऑटोमोटिव्ह घटकांसाठी मानवरहित-CNC उत्पादन लाइन, 3C मेटल स्ट्रक्चरल भागांसाठी मोठ्या प्रमाणात उत्पादन लाइन आणि मोल्ड कारखान्यांमध्ये लवचिक स्वयंचलित ग्रेफाइट-इलेक्ट्रोड मशीनिंग सेल.
केस 1:एका मोठ्या प्रमाणात घरगुती ऑटो-पार्ट्स उत्पादकाने ॲल्युमिनियम डाय-कास्टिंग मशीनिंगसाठी पॉवर चकसह ऑटोमेटेड झिरो पॉइंट पॅलेटच्या एकूण 16 संचांसह दोन लवचिक CNC स्वयंचलित उत्पादन रेट्रोफिट केले. रेट्रोफिट करण्यापूर्वी, ऑपरेटरना प्रत्येक फिक्स्चर बदल-ओव्हरसाठी मॅन्युअल इंडिकेशन आणि संरेखन आवश्यक होते, प्रत्येक बॅचमध्ये अंदाजे 13 मिनिटे लागतात. आमच्या शून्य-बिंदू स्वयंचलित पॅलेट्सच्या तैनातीनंतर, रोबोट लोडिंग-अनलोडिंग, पोझिशनिंग आणि क्लॅम्पिंगची सर्व कामे पूर्ण करतो. सिंगल चेंज-ओव्हर सायकल 42-50 सेकंदांपर्यंत लहान होते. अप्राप्य नाईट-शिफ्ट लक्षात येते. तीन महिन्यांच्या सतत उत्पादनाच्या आकडेवारीनुसार, मासिक कार्यशाळा स्तरावरील उत्पादन क्षमता 22 टक्क्यांनी वाढते. वर्कपीस बॅचमध्ये आयामी सुसंगतता स्पष्टपणे सुधारते आणि रिजेक्ट-स्क्रॅप रेट लक्षणीयरीत्या कमी होतो.
केस2:पर्ल नदी डेल्टा येथे स्थित एक मोठ्या प्रमाणात साचा बनवणारा उपक्रम ग्रेफाइट-इलेक्ट्रोड स्वयंचलित-मशीनिंग सेलमध्ये या स्वयंचलित पॅलेटचे अनेक संच स्थापित करतो. सर्व इलेक्ट्रोड बेस युनिफाइड मानक परिमाणे स्वीकारतात. प्रत्येक इलेक्ट्रोड-मशीनिंग कार्यासाठी ऑपरेटर यापुढे मॅन्युअल इंडिकेशनची पुनरावृत्ती करत नाहीत. तयार इलेक्ट्रोडची मितीय सुसंगतता मोठ्या प्रमाणात सुधारते आणि मोल्ड-शॉप कर्मचाऱ्यांसाठी पुनरावृत्ती श्रम तीव्रता कमी होते. सुचविलेल्या इमेज पोझिशन्स: आमच्या स्वतःच्या प्रोसेसिंग वर्कशॉपमध्ये घेतलेले ऑन-साइट फोटो, ग्राहक-साइट ऑटोमेशन वर्कस्टेशनचे रिअल-शॉट फोटो, पॅलेट बॉडीचे एक्सप्लोड-व्ह्यू तपशील फोटो, फॅक्टरी-आउटलेट अचूकता-QC तपासणी दरम्यान कॅप्चर केलेले फोटो.
उत्पादन प्रक्रिया
आमच्या इन-हाऊस सीएनसी-फिक्स्चर वर्कशॉपमध्ये फोर्जिंग, सीएनसी मशीनिंग, हीट-ट्रीटमेंट, ग्राइंडिंग आणि असेंब्लीसह सर्व स्वयंचलित पॅलेट पूर्ण-प्रवाह उत्पादनातून जातात. कोणतेही पूर्ण-युनिट OEM आउटसोर्सिंग स्वीकारलेले नाही.
पूर्ण उत्पादन कार्यप्रवाह:
अलॉय-स्टील ब्लँक फोर्जिंग → रफ मशिनिंग → फर्स्ट स्ट्रेस-रिलीफ एजिंग → सेमी-फिनिशिंग → सेकेंडरी स्ट्रेस-रिलीफ एजिंग → सुपर-प्रिसिजन ग्राइंडिंग → बुशिंग प्रेस-फिटिंग → जनरल असेंब्ली → मल्टी-आयटम अचूकता-&-कार्यक्षमता तपासणी → एअर-टाइटनेस एक्सपोर्ट प्रेशर सुरक्षा → एअर-टाइटनेस प्रेशर टेस्टिंग
गुणवत्ता नियंत्रण आणि प्रमाणपत्रे
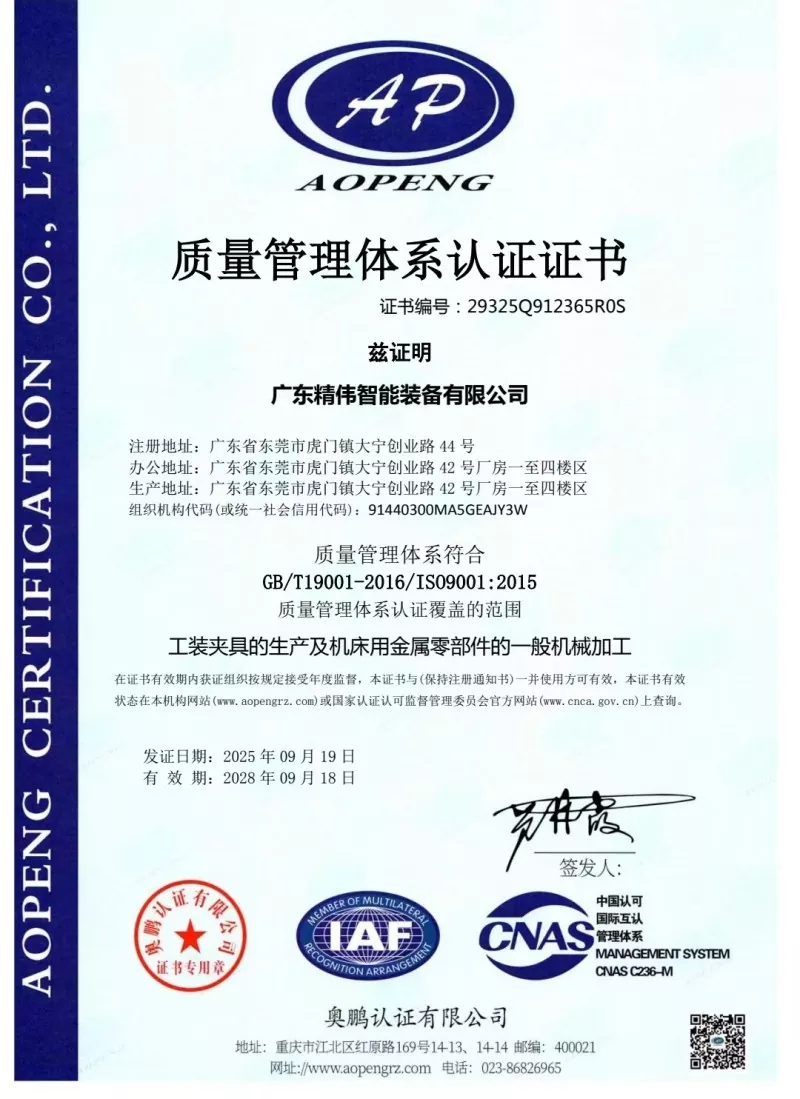
प्रत्येक युनिटसाठी अनिवार्य प्री-डिलीव्हरी तपासणी आयटम: रिपीट-पोझिशनिंग-अचूकता चाचणी, वास्तविक चक-क्लॅम्पिंग-फोर्स मापन, एअर-टाइटनेस प्रेशर-होल्डिंग टेस्ट (5-मिनिटांच्या होल्डिंग कालावधीमध्ये कमाल स्वीकार्य दबाव ड्रॉप ≤0.02MPa), इलेक्ट्रिकल-सिग्नल-लॉजिक इंटिग्रिटी टेस्ट. प्रत्येक युनिट अद्वितीय फॅक्टरी-तपासणी डेटा शीटसह वितरित केले जाते. आमच्या कारखान्यात ISO9001 गुणवत्ता-व्यवस्थापन-सिस्टम प्रमाणपत्र आहे. मुख्य धातूच्या घटकांसाठी साहित्य प्रमाणपत्रे उपलब्ध आहेत. ग्राहकांद्वारे नियुक्त केलेली तृतीय-पक्ष प्रयोगशाळा तपासणी स्वीकार्य आहे.
निवड मार्गदर्शक
प्रथम, पॅलेट क्लॅम्पिंग-श्रेणी तपशीलाशी जुळण्यासाठी ग्राहक-साइट फिक्स्चर कॅरियरच्या वास्तविक बाह्य परिमाणाची पुष्टी करा.
दुसरे म्हणजे, कार्यशाळेची हवा-स्रोत स्थिती तपासा. संकुचित हवेचा दाब स्थिरपणे 0.5-0.7MPa च्या आत असणे आवश्यक आहे. जर हवेच्या स्त्रोताच्या दाबात मोठ्या प्रमाणात चढ-उतार होत असेल तर, दाब-नियमन फिल्टर ट्रिपल असेंबलीची जोरदार शिफारस केली जाते.
तिसरे म्हणजे, ऑटोमेशन-प्रोजेक्ट प्रोक्योरमेंटसाठी, रोबोट आणि पीएलसी कंट्रोल सिस्टममधील IO कम्युनिकेशन प्रोटोकॉल स्पष्ट करा. आम्ही संपूर्ण इलेक्ट्रिकल-इंटरफेस-दस्तऐवजीकरण विनामूल्य पुरवतो.
चौथे, जड वर्कपीसवर प्रक्रिया केल्यास जास्तीत जास्त वर्कपीस वजन द्या. आमचे तांत्रिक कर्मचारी मूल्यांकन करतील आणि प्रबलित सानुकूलित-आवृत्ती पॅलेट आवश्यक आहे की नाही याचा न्याय करतील.
इन्स्टॉलेशन, कमिशनिंग आणि ऑपरेशन नोट्स
मशीन-टूल वर्कटेबलवर पॅलेट माउंट करताना, मॅन्युअलमध्ये निर्दिष्ट केलेल्या टॉर्क मूल्यांचे काटेकोरपणे बोल्ट बांधा. पॅलेट-बॉडी विकृती टाळण्यासाठी हिंसक ओव्हर-टॉर्क घट्ट करण्यास मनाई आहे. ओलावा आणि धातूचा ढिगारा चकमध्ये जाण्यापासून आणि अंतर्गत-घटकांना गंज किंवा जबडा जॅमिंग होण्यापासून रोखण्यासाठी कॉम्प्रेस्ड-एअर इनलेटच्या पुढील बाजूस ऑइल-वॉटर फिल्टर स्थापित करणे आवश्यक आहे. प्रत्येक 80-100 एकत्रित कामकाजाच्या तासांनी, चकच्या आत सरकत्या घर्षण पृष्ठभागांवर ड्राय-लुब्रिकंट स्प्रे स्प्रे करा.
द्रव इंजिन तेल प्रतिबंधित आहे, कारण द्रव तेल मोठ्या प्रमाणात ॲल्युमिनियम आणि लोखंडी चिप्स आकर्षित करते आणि जबडा-जामिंग निकामी करते. उत्पादनादरम्यान, पॅलेट रेफरन्स डेटम प्लेनवर जड चिप जमा होणे टाळा. ऑपरेटरने प्रत्येक शिफ्ट बदलाच्या वेळी कॉम्प्रेस्ड-एअरसह लोकेटिंग होल आणि डेटा प्लेन उडवणे आणि साफ करणे आवश्यक आहे. स्पेसिफिकेशन शीटवर सूचीबद्ध केलेल्या कमाल क्लॅम्पिंग-फोर्सपेक्षा जास्त युनिट कधीही चालवू नका. ओव्हरलोड ऑपरेशनमुळे चक जबड्यांचे कायमचे प्लास्टिकचे विकृतीकरण होते आणि पॅलेटची स्थिती अचूकता कायमची नष्ट होते.
पॅकिंग, लीड टाइम आणि विक्रीनंतरची सेवा
जाड फोम इनर बफर संरक्षणासह एक्सपोर्ट-ग्रेड शॉक-प्रूफ सॉलिड-वुड पॅकिंग केसेस लांब-अंतराच्या महासागर-शिपिंग वाहतुकीदरम्यान टक्कर नुकसानापासून अचूक डेटाम पृष्ठभागांचे संरक्षण करण्यासाठी स्वीकारल्या जातात. मानक लीड-टाइम: 12-18 कार्य दिवस. ठराविक मानक वस्तू कमी वितरणासाठी स्टॉकमध्ये ठेवल्या जातात.
12-महिन्याची पूर्ण-युनिट वॉरंटी मानवी चुकीच्या ऑपरेशनमुळे प्रेरित नसलेल्या मॅन्युफॅक्चरिंग दोषांचा समावेश करते; मोफत दुरुस्ती किंवा स्पेअर-पार्ट रिप्लेसमेंट प्रदान केले जाते. इंस्टॉलेशन आणि कमिशनिंगसाठी दूरस्थ ऑनलाइन तांत्रिक-मार्गदर्शन उपलब्ध आहे. बल्क-ऑर्डर प्रकल्पांसाठी सशुल्क ऑन-साइट-कमिशनिंग सेवा देऊ केली जाऊ शकते.
क्लॅम्पिंग-श्रेणी समायोजन, वायवीय-सर्किट लेआउट बदल आणि सिग्नल-आउटपुट-फॉर्म बदलासह सानुकूलित सुधारणा सेवा समर्थित आहे. ग्राहक मूल्यांकन चाचणीसाठी विनामूल्य नमुना उपलब्ध आहे; नमुन्यांची मालवाहतुकीची किंमत खरेदीदारांकडून घेतली जाईल.
वारंवार विचारले जाणारे प्रश्न
Q1: पॉवर चकसह स्वयंचलित झिरो पॉइंट पॅलेट इतर तृतीय-पक्ष ब्रँडच्या शून्य-पॉइंट फिक्स्चरशी सुसंगत असू शकते का?
A: मानक-आवृत्तीचा डेटा परिमाण आमच्या मूळ शून्य-बिंदू प्रणालीशी जुळतो. तुमच्या प्रकल्पासाठी इतर-ब्रँड झिरो-पॉइंट फिक्स्चरसह सुसंगतता आवश्यक असल्यास, ऑर्डर प्लेसमेंटपूर्वी तांत्रिक आवश्यकता सूचित करा, सानुकूलित डेटा-डायमेंशन मशीनिंग पूर्ण केले जाऊ शकते.
Q2: अस्थिर वायु-स्रोत दाब क्लॅम्पिंग सुरक्षितता आणि विश्वासार्हतेवर परिणाम करेल का?
उत्तर: याचा थेट परिणाम होईल. अपुरा वायु-स्रोत दाब वास्तविक चक क्लॅम्पिंग शक्ती कमी करतो आणि कटिंग दरम्यान वर्कपीस-सैल होण्याचा धोका निर्माण करतो. प्रेशर-रेग्युलेटिंग फिल्टर असेंबली 0.5-0.7MPa च्या आत दाब स्थिर करण्यासाठी जोरदारपणे सुचवले जाते.
Q3: दीर्घ-काळाच्या ऑपरेशननंतर खराब पुनरावृत्ती-स्थिती अचूकतेची प्राथमिक कारणे कोणती आहेत?
उत्तर: तीन वारंवार मूळ कारणे: प्रथम, संदर्भ शोधणाऱ्या पृष्ठभागांवर जमा झालेले चिप दूषित पदार्थ; दुसरा, अंतर्गत स्लाइडिंग घटकांचा सामान्य पोशाख; तिसरे, बाह्य जड प्रभावामुळे पॅलेट-बॉडी विकृती. स्वच्छता आणि देखभालीला प्राधान्य द्या. पूर्ण-पॅलेट नूतनीकरणाऐवजी जीर्ण झालेले घटक वेगळे स्पेअर-पार्ट्सद्वारे बदलले जाऊ शकतात.
Q4: हे पॅलेट 5-अक्ष CNC मशीन टूल्सवर लागू केले जाऊ शकते?
A: हे 5-अक्ष मशीनसह सुसंगत आहे. 5-अक्षीय स्पिंडल टिल्टिंग दरम्यान टक्कर टाळण्यासाठी एकूण एकत्रित फिक्स्चरची उंची मोजणे आवश्यक आहे. निवड टप्प्यावर मशीन-टूल मॉडेलचा पुरवठा करा आणि आम्ही तुमच्यासाठी हस्तक्षेप जोखमीचे मूल्यांकन करू.
चौकशी पाठवा
संपर्क माहिती
-
पत्ता
क्रमांक 44, डॅनिंग एंटरप्रेन्योरशिप रोड, हुमेन टाउन, डोंगगुआन सिटी, ग्वांगडोंग प्रांत, चीन
-
दूरध्वनी
-
ईमेल
JWGRIP कडे चौकशी पाठवण्यासाठी आपले स्वागत आहे. आमची व्यावसायिक तांत्रिक आणि विक्री संघ विनामूल्य फिक्स्चर निवड, सानुकूलित समाधान डिझाइन आणि अचूक कोटेशन प्रदान करेल.


बातम्या शिफारशी