मराठी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


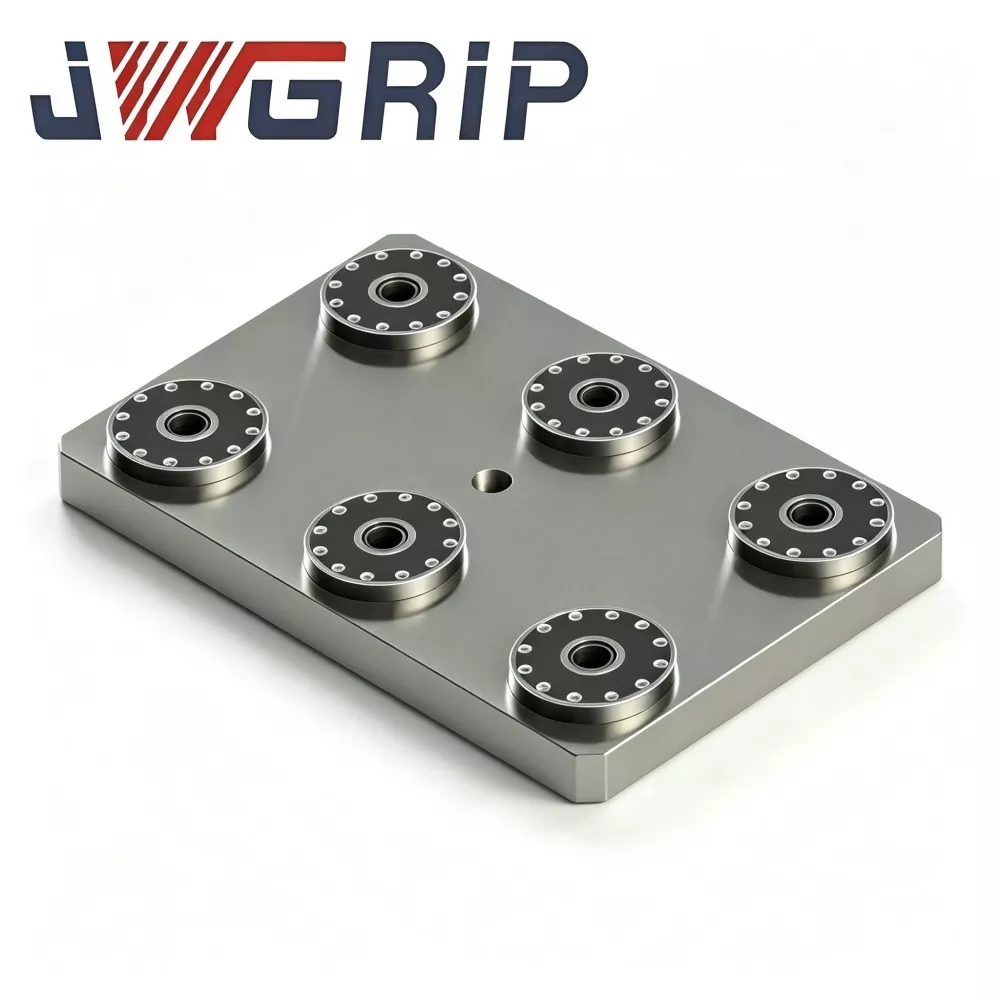
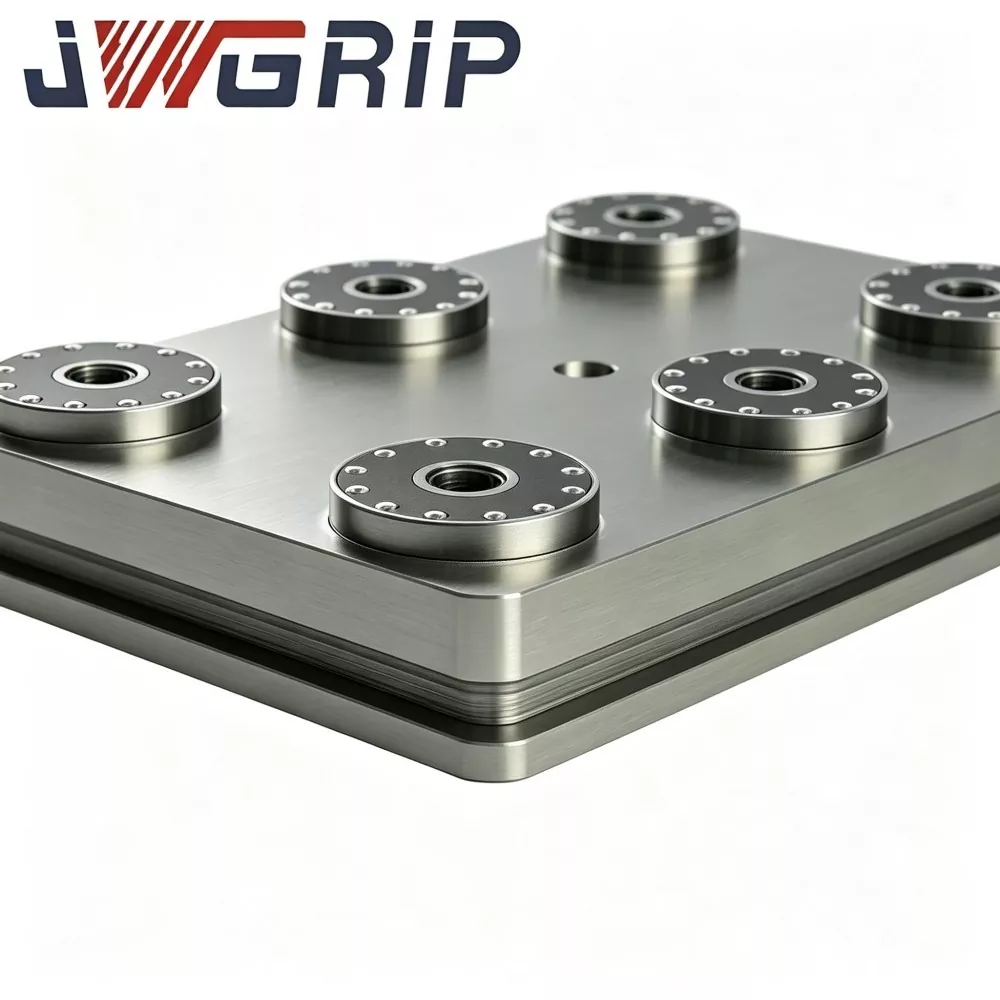
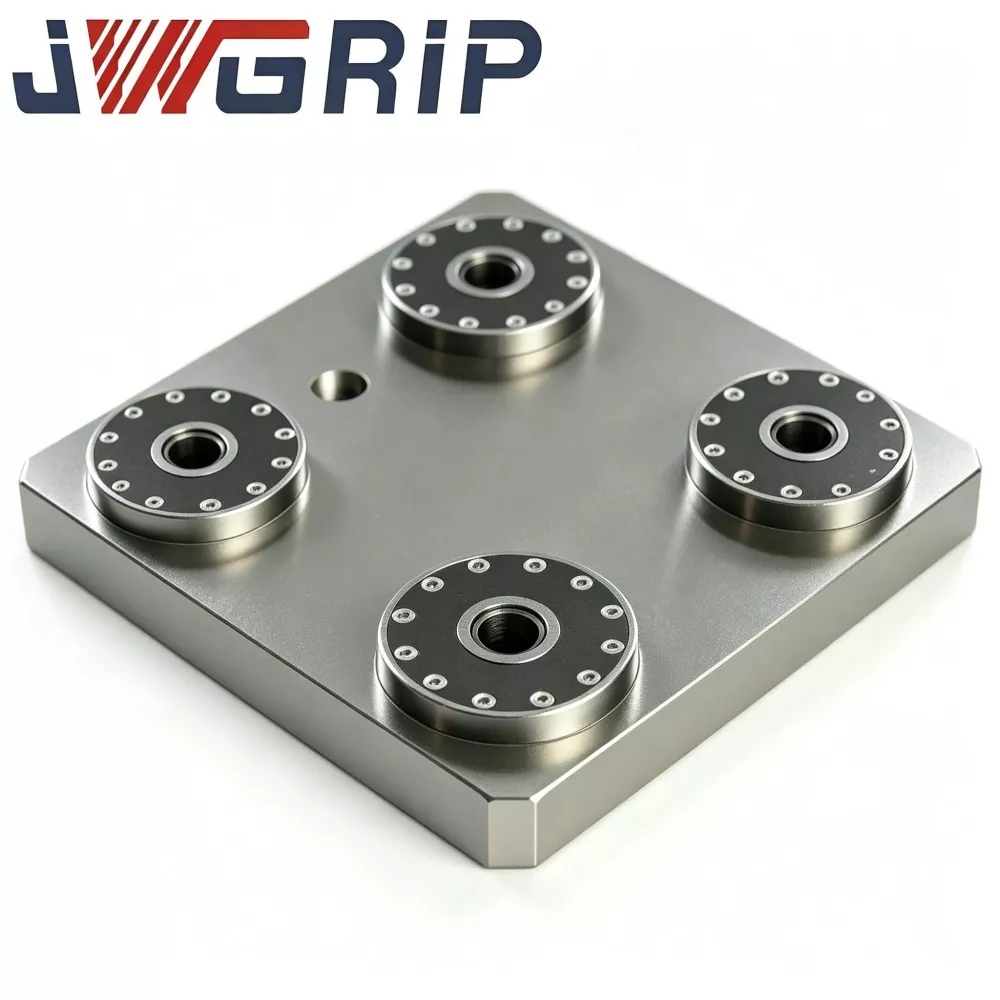
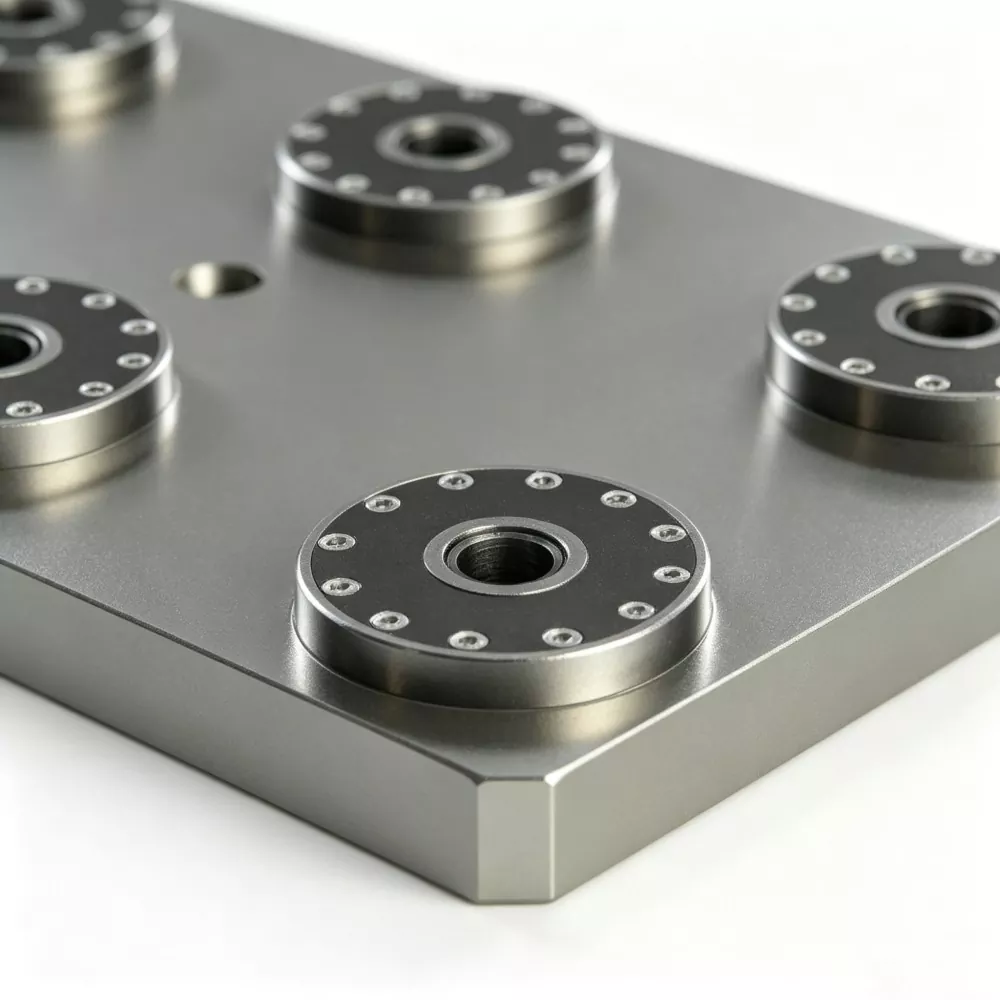
सहा पोझिशन झिरो पॉइंट क्लॅम्पिंग प्लेट
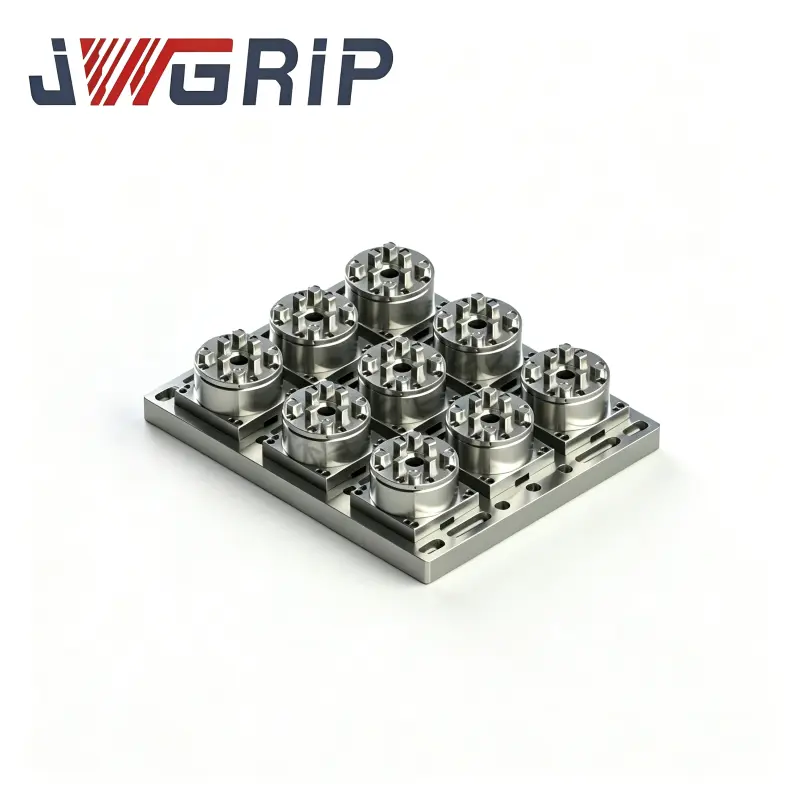
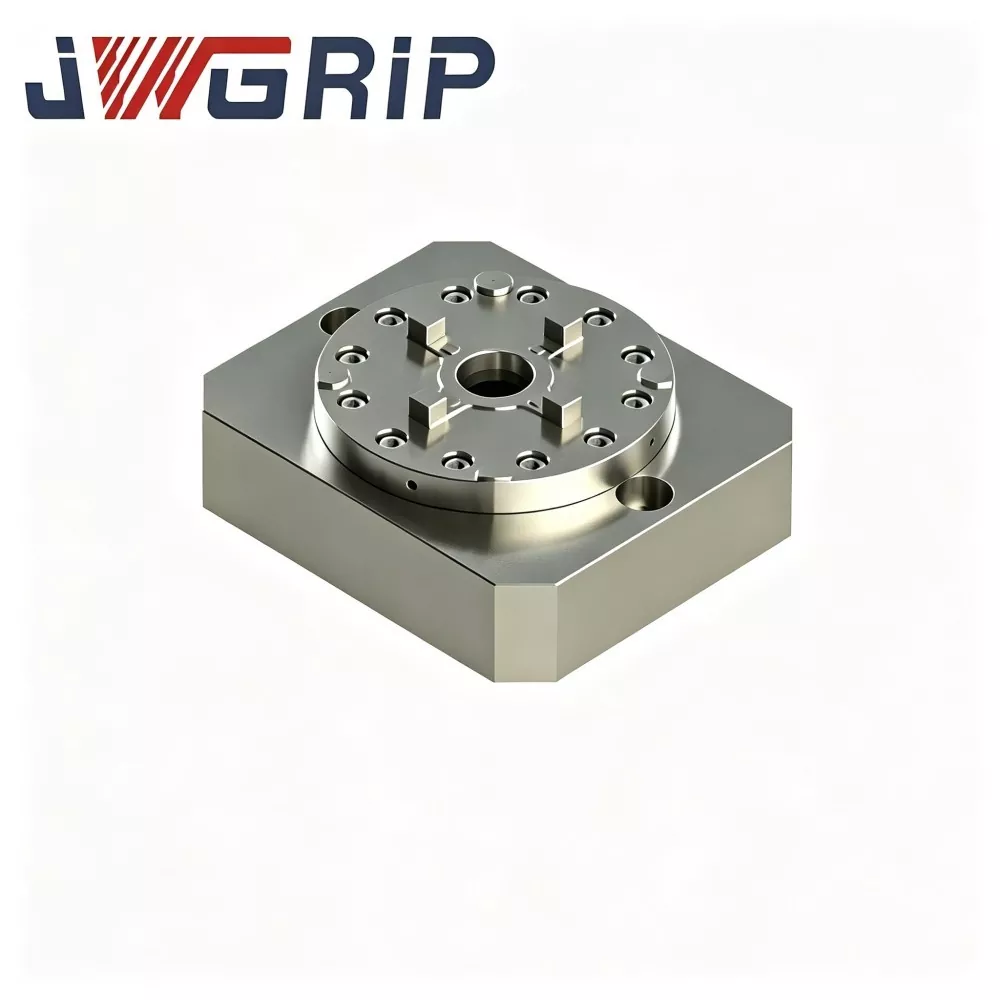
JWGRIP चीनमधील व्यावसायिक सिक्स पोझिशन झिरो पॉइंट क्लॅम्पिंग प्लेटची निर्माता आणि पुरवठादार आहे. हे एकात्मिक मल्टी-स्टेशन शून्य-पॉइंट क्लॅम्पिंग फिक्स्चर आहे जे विशेषत: उच्च-कार्यक्षमतेच्या CNC मिलिंग आणि ग्राइंडिंग लवचिक उत्पादन परिस्थितीसाठी डिझाइन केलेले आहे. हे उत्पादन एकाच अविभाज्य हेवी-ड्युटी बेसवर सहा स्वतंत्र शून्य-पॉइंट लॉकिंग युनिट्स एकत्रित करते, मल्टी-फिक्स्चर आणि मल्टी-वर्कपीस एकाचवेळी माउंटिंगची जाणीव करून देते. यात विखुरलेल्या मॉड्यूलर असेंब्लीशिवाय सर्व-इन-वन स्ट्रक्चरल डिझाइन वैशिष्ट्यीकृत आहे, जे थेट मशीन टूल वर्कटेबलवर स्थापित केले जाऊ शकते आणि अचूक प्रक्रिया कार्यशाळेच्या एकूण कार्यक्षमतेत मोठ्या प्रमाणात सुधारणा करण्यासाठी ऑफलाइन प्रीसेटिंग सिस्टमशी जुळते.
सिक्स पोझिशन झिरो पॉइंट क्लॅम्पिंग प्लेट इंटिग्रल वन-पीस फॉर्मिंग आणि इंटिग्रल प्रिसिजन मशीनिंग तंत्रज्ञानाचा अवलंब करते. संपूर्ण बेस प्लेटमध्ये इन-हाऊस मिलिंग, स्ट्रेस रिलीफ ट्रीटमेंट आणि युनिफाइड प्रिसिजन ग्राइंडिंग केले जाते, सर्व सहा शून्य-पॉइंट पोझिशनिंग होल एक-वेळ क्लॅम्पिंग मशीनिंगमध्ये पूर्ण केले जातात. हे प्रभावीपणे स्थानकांमधील किमान स्थान विचलन आणि प्रत्येक स्थानकाची अत्यंत सातत्यपूर्ण पुनरावृत्ती अचूकता सुनिश्चित करते. अंतर्गत तणाव निर्मूलनासाठी अनेक वृद्धत्व उपचारांसह उच्च-शक्तीच्या मिश्र धातु कास्ट स्टीलचे बनलेले, उत्पादनामध्ये उत्कृष्ट संरचनात्मक स्थिरता आणि दीर्घकालीन कटिंग आणि ग्राइंडिंग लोड अंतर्गत विकृती प्रतिरोधकता आहे.
अंतर्गत लॉकिंग घटकांना कटिंग फ्लुइड, मेटल चिप्स आणि अपघर्षक धुळीपासून संरक्षण करण्यासाठी प्रत्येक स्टेशन स्वतंत्र चिप-प्रूफ सीलिंग स्ट्रक्चरसह सुसज्ज आहे. हे विविध जिग्स आणि वर्कपीसच्या ऑफलाइन प्री-क्लॅम्पिंगला समर्थन देते, उत्पादन मागणीनुसार सहा स्टेशनचे समकालिक किंवा स्वतंत्र लॉकिंग सक्षम करते. मोल्ड इन्सर्ट, एरोस्पेस लहान-आकाराचे भाग आणि हायड्रॉलिक परिशुद्धता घटकांच्या बॅच प्रक्रियेमध्ये मोठ्या प्रमाणावर लागू केले जाते, हे फिक्स्चर बदलण्याची वारंवारता प्रभावीपणे कमी करते आणि उभ्या मशीनिंग केंद्रांच्या एकूण उपकरणाच्या कार्यक्षमतेत लक्षणीय वाढ करते.
हार्डवेअर असेंब्ली पूर्ण करा
JWGRIP सिक्स-पोझिशन झिरो-पॉइंट क्लॅम्पिंग प्लेटमध्ये एक-तुकडा बनावट मिश्रधातू-स्टील बेस असतो ज्यामध्ये सहा शून्य-बिंदू बुशिंग असेंब्ली मध्यवर्ती अक्षाभोवती 360-डिग्री वर्तुळाकार मांडणीवर समान रीतीने मांडलेल्या असतात. पूर्ण-सेट घटक:
· एक-तुकडा बनावट मिश्रधातू-स्टील बेस सब्सट्रेट
गोलाकार समान-कोन वितरणामध्ये शून्य-बिंदू पोजीशनिंग बुशिंग असेंब्लीचे सहा गट
· अंगभूत सिंक्रोनस वायवीय वितरण सर्किट
· मुख्य कॉम्प्रेस्ड-एअर इनलेट पोर्ट
· NPN लॉक-स्थिती सिग्नल-आउटपुट इंटरफेस
· कार्यक्षम माउंटिंग काउंटर-सिंक होल
· निष्क्रिय स्थानकांसाठी संरक्षक कव्हर प्लेट्स
उत्पादन पद्धती
मोड 1: पूर्ण सहा-स्टेशन मास-प्रॉडक्शन मोड
1. सहा-पोझिशन क्लॅम्पिंग प्लेट CNC मशीन-टूल वर्कटेबलवर घट्टपणे सुरक्षित करा.
2. D20 शून्य-पॉइंट पुल स्टडसह पूर्व-फिट केलेले सहा फिक्स्चर बेस अनुक्रमे सहा वर्तुळाकार स्थानांवर ठेवा.
3. 0.5-0.7 एमपीए कॉम्प्रेस्ड एअरचा पुरवठा करा; अंतर्गत सिंक्रोनस एअर-सर्किट एकाच वेळी लॉक करण्यासाठी सहा बुशिंग असेंब्ली चालवते.
4. CNC सिस्टमला लॉक-पुष्टीकरण सिग्नल आउटपुट; मशीन मशीनिंग प्रोग्राम कार्यान्वित करते आणि एका चक्रात सहा रोटरी-प्रकारच्या वर्कपीससाठी कटिंग पूर्ण करते.
5. मशीनिंग पूर्ण झाल्यावर, अनलॉक करण्यासाठी हवेचा दाब सोडा; एका हाताळणी चरणात सहा फिक्स्चर काढले जाऊ शकतात.
मोड 2: आंशिक-स्टेशन निवडक-सक्षम मोड
1. कमी-व्हॉल्यूम ऑर्डरसाठी फक्त 2-5 स्टेशन सक्रिय करा.
2. चिप्स आणि कटिंग फ्लुइडला बुशिंगमध्ये प्रवेश करण्यापासून रोखण्यासाठी उर्वरित निष्क्रिय स्टेशनवर जुळणारे संरक्षक-कव्हर प्लेट्स फिट करा.
एक सिंगल हार्डवेअर युनिट कमी-आवाज सॅम्पलिंग आणि उच्च-व्हॉल्यूम मास-उत्पादन दोन्ही कव्हर करते. वेगवेगळ्या स्टेशन परिमाणांसह एकाधिक फिक्स्चर खरेदी करण्याची आवश्यकता नाही.
मार्गदर्शक सूचना
· बनावट मिश्रधातू-स्टील ब्लँक्स रफ-मशीनिंग, सेमी-फिनिशिंग आणि दुहेरी तणाव-मुक्त वृद्धत्व चक्रातून जातात. वर्तुळाकार-व्यवस्था केलेली स्टेशन्स सब्सट्रेट विकृतीसाठी अत्यंत संवेदनशील असतात. अनिश्चित अवशिष्ट तणावामुळे तापमान चढउतार आणि सतत कटिंग कंपन अंतर्गत स्टेशनची स्थिती आणि अनुक्रमणिका कोन बदलतील, सहा वर्क-पीसमध्ये मितीय सुसंगतता मोडेल.
· सर्व सहा पोजीशनिंग बुशिंगसाठी माउंटिंग होल 5-अक्ष ग्राइंडरवर एक-वेळ क्लॅम्पिंग सेटअप अंतर्गत, स्टेशन-इंडेक्स अचूकता आणि मल्टी-स्टेशन कोएक्सियलिटी सुरक्षित करते.
· पोझिशनिंग बुशिंग्स उच्च-कडकपणाचे बेअरिंग स्टील वापरतात; आतील बोअर्स शमन आणि सुपर-फिनिशिंग प्राप्त करतात.
तांत्रिक सुधारणा
1. फॅक्टरी-कॅलिब्रेटेड वर्तुळाकार समान-कोन लेआउट अनुक्रमणिकेची अचूकता आणि मल्टी-स्टेशन कोएक्सियलिटी सुनिश्चित करते सहा वेगळ्या सिंगल-सेंटर चकच्या मॅन्युअल ऑन-साइट असेंबलीच्या तुलनेत, ही मोनोलिथिक प्लेट मानवी माउंटिंग त्रुटीमुळे अनुक्रमणिका असमानता आणि समाक्षीय विचलन दूर करते. फिक्स्चर हार्डवेअर स्तरावर सहा मशीन केलेल्या भागांसाठी सातत्यपूर्ण आयामी कामगिरीची हमी दिली जाते.
2. साइटवरील मल्टी-स्टेशन लेआउट काढून टाका आणि वारंवार डायल-इंडिकटिंग कॅलिब्रेशन कार्य प्लेट माउंट आणि बोल्ट केल्यानंतर, उत्पादन लगेच सुरू होऊ शकते. ऑपरेटर यापुढे प्रत्येक चक पोझिशन मशीनवर एक-एक करून समायोजित करत नाहीत, वेळोवेळी बॅच-बदल-बदल मोठ्या प्रमाणात कमी करतात.
3. मास-उत्पादन आणि लहान-बॅच सॅम्पलिंग दरम्यान लवचिक स्विचिंग पूर्ण सहा-स्टेशन उच्च-थ्रूपुट रन तसेच कमी-व्हॉल्यूम ऑर्डरसाठी आंशिक-स्टेशन ऑपरेशनला समर्थन देते. निष्क्रिय स्थानके फक्त संरक्षक प्लेट्सने झाकलेली असतात. वेगवेगळ्या स्टेशनच्या संख्येसह अनेक फिक्स्चर स्टॉक करण्याची गरज नाही आणि फिक्स्चर-स्पेअर-पार्ट इन्व्हेंटरीचा दबाव कमी होतो.
4. स्टेशन-ड्रिफ्ट जोखीम टाळा वेगळ्या मल्टी-चक ॲरेसाठी स्टेशन पोझिशन्स कायमस्वरूपी मोनोलिथिक बेसवर निश्चित केले जातात. दीर्घकालीन कटिंग कंपन (असेम्बल-चक ॲरेसह वारंवार समस्या) द्वारे ट्रिगर केलेले बोल्ट सैल करणे आणि हळूहळू स्टेशन शिफ्ट होऊ शकत नाही, ज्यामुळे बॅचच्या डायमेंशनल-आउट-ऑफ-स्पेक जोखीम कमी होतात.
5. विद्यमान D20 शून्य-पॉइंट पुल-स्टड फिक्स्चर मालमत्तांचा पुन्हा वापर करा विद्यमान फिक्स्चर बेस मानक D20 शून्य-पॉइंट पुल स्टड्सचे रीट्रोफिटिंग केल्यानंतर पुन्हा वापरले जाऊ शकतात. पूर्ण फिक्स्चर पुनर्निर्मिती अनावश्यक आहे आणि पूर्वीची फिक्स्चर-गुंतवणूक जतन केली जाते.
6. मॅन्युअल-वर्कशॉप ऑपरेशन आणि ऑटोमेशन-लाइन रेट्रोफिट्ससाठी अनुकूलता राखीव मानकीकृत वायवीय पोर्ट आणि सिग्नल इंटरफेस मॅन्युअल फिक्स्चर स्वॅपला समर्थन देतात. गोलाकार सहा-स्टेशन फिक्स्चर ॲरेसाठी स्वयंचलित लोडिंग-अनलोडिंग लक्षात घेण्यासाठी ते रोबोट ग्रिपरशी कनेक्ट होऊ शकते.
वास्तविक प्रकरणे
केस 1: घटक उत्पादन संयंत्र
पूर्वी ग्राहकाने मशीन टेबलवर गोलाकार ॲरेमध्ये सहा सिंगल-सेंटर झिरो-पॉइंट चक मॅन्युअली व्यवस्था केली.
· प्रत्येक नवीन-ऑर्डर सेटअपमध्ये लेआउट आणि डायल-इंडिकटिंग कॅलिब्रेशनसाठी 2.5-4 तास लागतात
· कंपन कमी केल्याने स्टेशनची स्थाने हळूहळू बदलली, अनुक्रमणिका आणि समाक्षीयतेची साप्ताहिक पुन्हा पडताळणी आवश्यक
JWGRIP सहा-स्थिती शून्य-पॉइंट क्लॅम्पिंग प्लेट तैनात केल्यानंतर:
· जटिल लेआउट-आणि-कॅलिब्रेशन प्रक्रियांशिवाय माउंटिंग केल्यानंतर थेट उत्पादन सुरू होते
· सहा मशीन केलेल्या वर्कपीसमधील मितीय फैलाव लक्षणीयरीत्या कमी होतो
· साप्ताहिक स्टेशन-रीचेक वर्कफ्लो काढून टाकले जातात आणि प्रभावी मशीन रनटाइम वाढतो.
केस 2: बेअरिंग-हाउसिंग घटक कार्यशाळा
फॅक्टरीमध्ये मोठ्या प्रमाणात चढ-उतार होत असलेल्या ऑर्डर व्हॉल्यूमचा सामना करावा लागतो: पीक-सीझन मोठ्या प्रमाणात उत्पादनासाठी उच्च थ्रूपुटसाठी एकाच वेळी सहा-भाग मशीनिंगची आवश्यकता असते; ऑफ-सीझन स्मॉल-बॅच ऑर्डर्स प्रति सायकल फक्त 2-3 वर्कपीसची मागणी करतात. JWGRIP सहा-स्थिती क्लॅम्पिंग प्लेटसह:
पीक-व्हॉल्यूम कालावधीत पूर्ण-स्टेशन मोड चालवा; छोट्या-बॅचच्या नोकऱ्यांसाठी आंशिक-स्टेशन मोडवर स्विच करा
· एकाहून अधिक स्वतंत्र विशेष-उद्देश फिक्स्चरसाठी खरेदी आणि स्टोरेज खर्च कमी केला जातो.
गुणवत्ता पडताळणी
सर्व JWGRIP सिक्स पोझिशन झिरो पॉइंट क्लॅम्पिंग प्लेट्स फोर्जिंग, हीट-ट्रीटमेंट, सीएनसी-मशीनिंग, ग्राइंडिंग आणि असेंबली इन-हाउस पूर्ण-प्रक्रिया पूर्ण करतात; पूर्ण-युनिट OEM आउटसोर्सिंग नाही.
उत्पादन कार्यप्रवाह पूर्ण करा
1. मिश्रधातू-स्टील ब्लँक फोर्जिंग
2. रफ-मशीनिंग
3. पहिले ताण-निवारण वृद्धत्व
4. सेमी-फिनिशिंग
5. दुय्यम ताण-निवारण वृद्धत्व
6. 5-अक्ष ग्राइंडर: सर्व सहा बुशिंग-माउंटिंग होल एका क्लॅम्पिंग सेटअप अंतर्गत बारीक करा
7. बुशिंग प्रेस-फिटिंग
8. अंतर्गत सिंक्रोनस एअर-सर्किट असेंब्ली आणि सीलिंग
9. हवा-घट्टपणा दाब-धारण चाचणी
10. स्टेशन इंडेक्सिंग, कोएक्सियलिटी आणि प्रति-स्टेशन रिपीट-पोझिशनिंग-अचूकतेसाठी CMM तपासणी
11. गंज-विरोधी संरक्षण उपचार
12. एक्सपोर्ट-ग्रेड शॉक-प्रूफ पॅकिंग
तपासणी चेकलिस्ट
· प्रत्येक स्टेशनसाठी स्वतंत्र पुनरावृत्ती-स्थिती-अचूकता चाचणी
· सहा-स्टेशन इंडेक्सिंग अचूकता, समाक्षीयता आणि आंतर-स्टेशन सापेक्ष-स्थितीसाठी सीएमएम मेट्रोलॉजी
· ५-मिनिटांची एअर-होल्डिंग एअर-टाइटनेस चाचणी; कमाल स्वीकार्य दबाव ड्रॉप ≤0.02 MPa
· चक्रीय समकालिक लॉकिंग-अनलॉकिंग फंक्शनल चाचणी सर्व सहा स्टेशन कव्हर करते
फॅक्टरी शिपमेंटपूर्वी सहा स्थानकांची निर्देशांक अचूकता आणि समाक्षीयता पूर्णपणे सत्यापित केली जाते. ग्राहकांकडून ऑन-मशीन रिलेटिव-पोझिशन कॅलिब्रेशन आवश्यक नाही. प्रत्येक युनिट फिक्स्चर-इक्विपमेंट आर्काइव्ह फाइलिंगसाठी मूळ CMM तपासणी-डेटा शीटसह पाठवते.
मूल्यांकन मार्गदर्शन
1. प्रक्रिया-आवश्यकता मूल्यमापनाला प्राधान्य द्या: हे उत्पादन रोटरी / कंकणाकृती-आकाराच्या भागांना लक्ष्य करते ज्यांना एकाचवेळी मशीनिंगची आवश्यकता असते. नॉन-रोटरी वर्कपीससाठी पर्यायी शून्य-पॉइंट फिक्स्चर सोल्यूशन्सचा विचार करा. लगतच्या स्थानकांमध्ये शून्य भौतिक हस्तक्षेप सुनिश्चित करण्यासाठी फिक्स्चर बाह्यरेखा तपासा.
2. ऑन-साइट शून्य-पॉइंट पुल-स्टड वैशिष्ट्यांची पुष्टी करा. मानक आवृत्ती D20 पुल स्टडला बसते. पर्यायी पुल-स्टड परिमाणांच्या विनंतीनुसार सानुकूल बुशिंग असेंब्ली विकसित केल्या जाऊ शकतात.
3. ऑटोमेशन-लाइन इंटिग्रेशनसाठी: 0.5-0.7 MPa च्या आत स्थिर वर्कशॉप एअर-सोर्स प्रेशरची हमी द्या आणि PLC NPN सिग्नल IO पॉइंट राखून ठेवा.
4. वर्कपीस आणि फिक्स्चरची एकूण स्टॅक केलेली उंची मोजा. कटिंग टूल्स आणि 5-अक्ष स्पिंडल टिल्टिंगसाठी टक्कर जोखमीचे मूल्यांकन करा. तुम्हाला अनिश्चितता असल्यास हस्तक्षेप मूल्यांकनासाठी JWGRIP तांत्रिक टीमकडे वर्कपीस रेखाचित्रे सबमिट करा.
तांत्रिक तपशील
· JWGRIP वापरकर्ता मॅन्युअलमधील टॉर्क-मूल्याच्या आवश्यकतांचे काटेकोरपणे पालन करून प्लेट माउंटिंग बोल्ट घट्ट करा. हिंसक ओव्हर-टॉर्क फास्टनिंग निषिद्ध आहे. सब्सट्रेट विकृती गोलाकार-स्टेशन इंडेक्सिंग अचूकता आणि समाक्षीयता नष्ट करेल.
· एअर-इनलेट फ्रंट-एंडवर ऑइल-वॉटर फिल्टर स्थापित करा. बुशिंग्जमध्ये प्रवेश करणार्या ओलावा आणि अशुद्धतेमुळे गंजणे आणि ओरखडा होतो, ज्यामुळे अचूकता वाहून जाते.
· प्रत्येक एकत्रित 80-100 कामाच्या तासांनंतर प्रत्येक शून्य-पॉइंट बुशिंगवर ड्राय-लुब्रिकंट एरोसोलची फवारणी करा. लिक्विड इंजिन ऑइल सक्तीने निषिद्ध आहे, कारण तेल मेटॅलिक चिप्स अडकवते आणि बुशिंग-जॅमिंग बिघाडांना चालना देते.
· प्रत्येक शिफ्ट-बदलावेळी सर्व पोझिशनिंग बुशिंग्ज आणि डॅटम फेस कॉम्प्रेस-एअरने ब्लो-क्लीन करा.
· चिप्स आणि कटिंग फ्लुइडला बुशिंग असेंब्लींवर आक्रमण करण्यापासून रोखण्यासाठी निष्क्रिय स्थानकांवर जुळणारे संरक्षक-कव्हर प्लेट्स बसवा.
· जड-वस्तूंचा प्रभाव प्लेट डेटम फेसवर मारणे टाळा. टक्कर-प्रेरित सब्सट्रेट विकृती गोलाकार-स्टेशन अनुक्रमणिका आणि समाक्षीयतेस नुकसान करेल आणि क्वचितच दुरुस्त करता येईल.
· एकल-स्टेशन रेट केलेल्या लोड क्षमतेच्या पलीकडे कधीही ऑपरेट करू नका.
पॅकेजिंग आणि शिपमेंट
· पॅकेजिंग: लांब-अंतराच्या महासागरात जाणाऱ्या ट्रान्झिट दरम्यान गोलाकार शोधणाऱ्या डेटाम पृष्ठभागांचे संरक्षण करण्यासाठी जाड फोम इनर बफरसह एक्सपोर्ट-ग्रेड शॉक-प्रूफ सॉलिड-वुड केस.
· मानक लीड-टाइम: 17-23 कामाचे दिवस. निवडलेले मानक SKU जलद शिपमेंटसाठी स्टॉकमध्ये ठेवले जातात.
विक्री नंतर समर्थन
· वारंटी: 12-महिन्याची पूर्ण-युनिट वॉरंटी मानवी-उद्योग वगळून उत्पादन दोष कव्हर करते. पात्र दावे मोफत दुरुस्ती किंवा सुटे भाग बदलण्याचा आनंद घेतात.
· तांत्रिक संसाधने: ऑनलाइन ऑपरेशन दस्तऐवज आणि रेखाचित्रे प्रदान केली जातात.
· सशुल्क सेवा: बल्क-वॉल्यूम-ऑर्डर प्रकल्पांसाठी सशुल्क दूरस्थ तांत्रिक समर्थन उपलब्ध आहे.
· सानुकूल बदल: वर्तुळाकार-स्टेशन-व्यास समायोजन, स्टेशन-प्रमाणात बदल आणि पुल-स्टड-स्पेक बदलास समर्थन द्या.
· नमुना मूल्यमापन: मूल्यमापन नमुना व्यवस्था केली जाऊ शकते; खरेदीदार नमुना वाहतुक खर्च घेतो.
वारंवार विचारले जाणारे प्रश्न
Q1: JWGRIP सिक्स पोझिशन झिरो पॉइंट क्लॅम्पिंग प्लेट केवळ आंशिक स्टेशन सक्रिय करून कार्य करू शकते?
उ: होय. निष्क्रिय स्थानकांवर संरक्षक-कव्हर प्लेट्स बसवा; यामुळे मेन-प्लेटच्या कार्यक्षमतेस हानी पोहोचणार नाही. हे लो-व्हॉल्यूम सॅम्पलिंग आणि मास-प्रॉडक्शन वर्किंग परिस्थिती या दोन्हींना सपोर्ट करते.
Q2: ॲरेमध्ये मांडलेल्या सहा वेगळ्या सिंगल-सेंटर चक विरुद्ध मुख्य फरक काय आहे?
A: मोनोलिथिक सिक्स-पोझिशन प्लेट फॅक्टरी बाजूला अनुक्रमणिका-आणि-समाक्षीयता कॅलिब्रेशन पूर्ण करते, साइटवरील लेआउट काढून टाकते आणि डायल-इंडिकटिंग कार्य करते. डिस्क्रिट सिंगल-चक ॲरे पूर्णपणे मॅन्युअल ऑन-मशीन कॅलिब्रेशनवर अवलंबून असतात आणि दीर्घकालीन कटिंग कंपन अंतर्गत स्टेशन-शिफ्ट जोखीम घेतात.
Q3: माझे विद्यमान D20 शून्य-पॉइंट फिक्स्चर बेस पुन्हा वापरले जाऊ शकतात?
A: मानक D20 झिरो-पॉइंट पुल स्टडसह एकत्रित केलेले फिक्स्चर बेस थेट वापरले जाऊ शकतात.
Q4: JWGRIP सिक्स-पोझिशन झिरो-पॉइंट क्लॅम्पिंग प्लेट 5-अक्ष CNC मशीन टूल्सवर तैनात करता येईल का?
A: हे टक्कर-मुक्त परिस्थितीत लागू केले जाऊ शकते. निवड टप्प्यात एकूण फिक्स्चर-प्लस-वर्कपीस उंचीची गणना करा आणि स्पिंडल-टिल्टिंग टक्कर जोखमीचे मूल्यांकन करा.
खरेदी निर्णय अंतर्दृष्टी
रोटरी-अन्युलर घटकांचे उत्पादन करणाऱ्या अनेक उत्पादकांना दोन असमाधानकारक पर्यायांचा सामना करावा लागतो: एकतर साइटवर मल्टी-चक ॲरे असेंबल करण्यासाठी मोठे श्रम-तास खर्च करा किंवा सहा-तुकड्यांच्या एकाचवेळी मशीनिंगसाठी उच्च-किंमत समर्पित एक-ऑफ-ऑफ-पर्पज फिक्स्चर खरेदी करा.
JWGRIP सिक्स पोझिशन झिरो पॉइंट क्लॅम्पिंग प्लेट समान रीतीने वितरित केलेल्या सहा वर्तुळाकार स्टेशनसह पूर्व-निर्मित मोनोलिथिक बेस वितरीत करते. हे शून्य-बिंदू द्रुत-बदल सार्वत्रिकतेचे जतन करताना जटिल ऑन-साइट कॅलिब्रेशन काढून टाकते, त्यामुळे ऑर्डर-स्पेक स्विचेसनंतर फिक्स्चर अप्रचलित होणार नाहीत. हे रोटरी-शैलीतील भागांच्या मोठ्या प्रमाणात उत्पादनासाठी योग्य आहे जसे की फ्लँज, बेअरिंग हाऊसिंग आणि रिंग-प्रकारचे साचे. एकाचवेळी सहा-भागांचे क्लॅम्पिंग क्वचितच आवश्यक असल्यास, ऑर्डर देण्यापूर्वी इनपुट-आउटपुट गुणोत्तराचे काळजीपूर्वक मूल्यांकन करा.
चौकशी पाठवा
संपर्क माहिती
-
पत्ता
क्रमांक 44, डॅनिंग एंटरप्रेन्योरशिप रोड, हुमेन टाउन, डोंगगुआन सिटी, ग्वांगडोंग प्रांत, चीन
-
दूरध्वनी
-
ईमेल
JWGRIP कडे चौकशी पाठवण्यासाठी आपले स्वागत आहे. आमची व्यावसायिक तांत्रिक आणि विक्री संघ विनामूल्य फिक्स्चर निवड, सानुकूलित समाधान डिझाइन आणि अचूक कोटेशन प्रदान करेल.

बातम्या शिफारशी