मराठी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

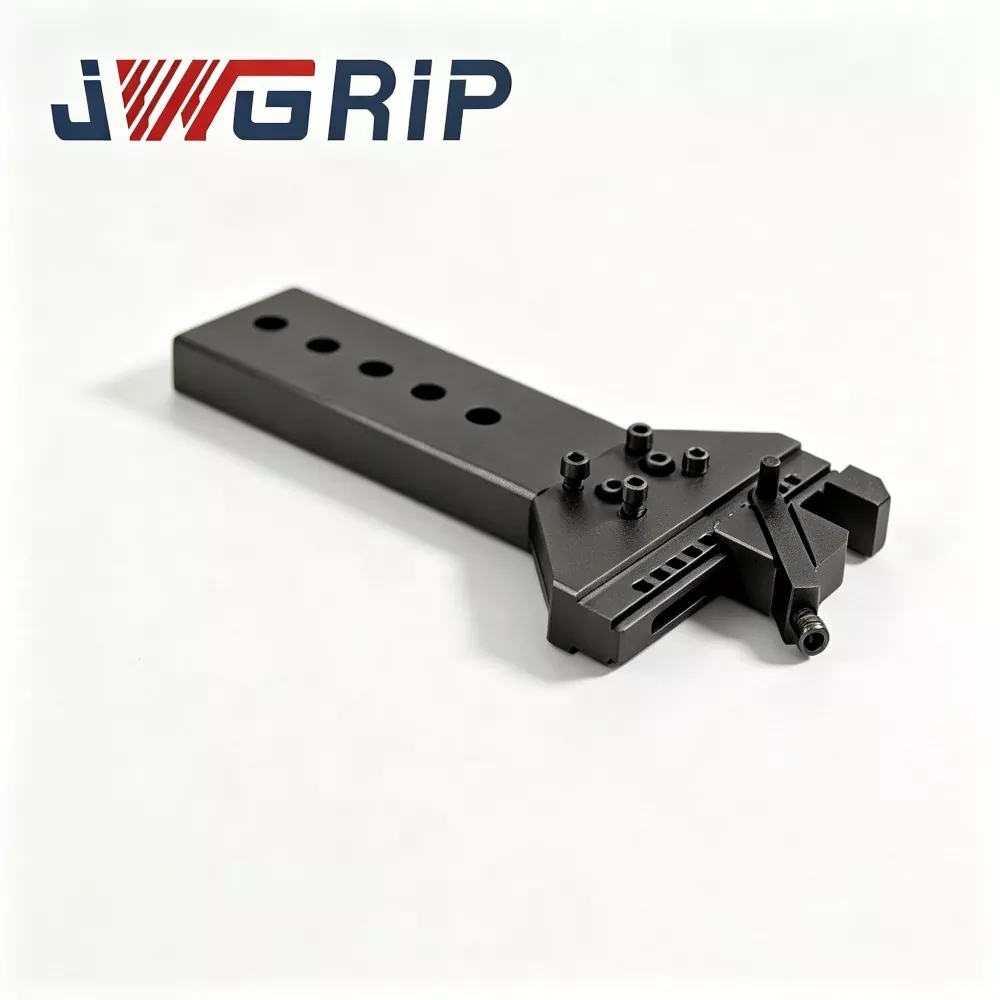

एल-प्रकार शून्य पॉइंट पोझिशनिंग चक पॅलेट
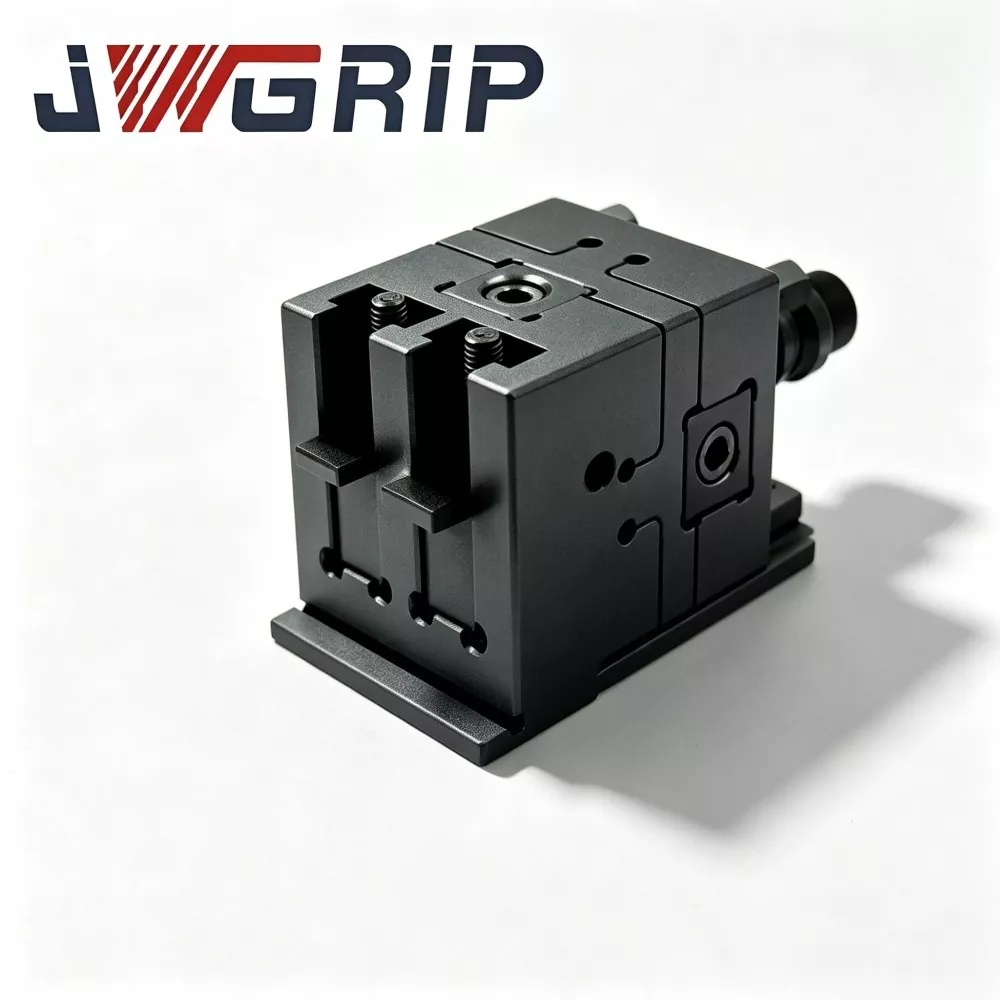
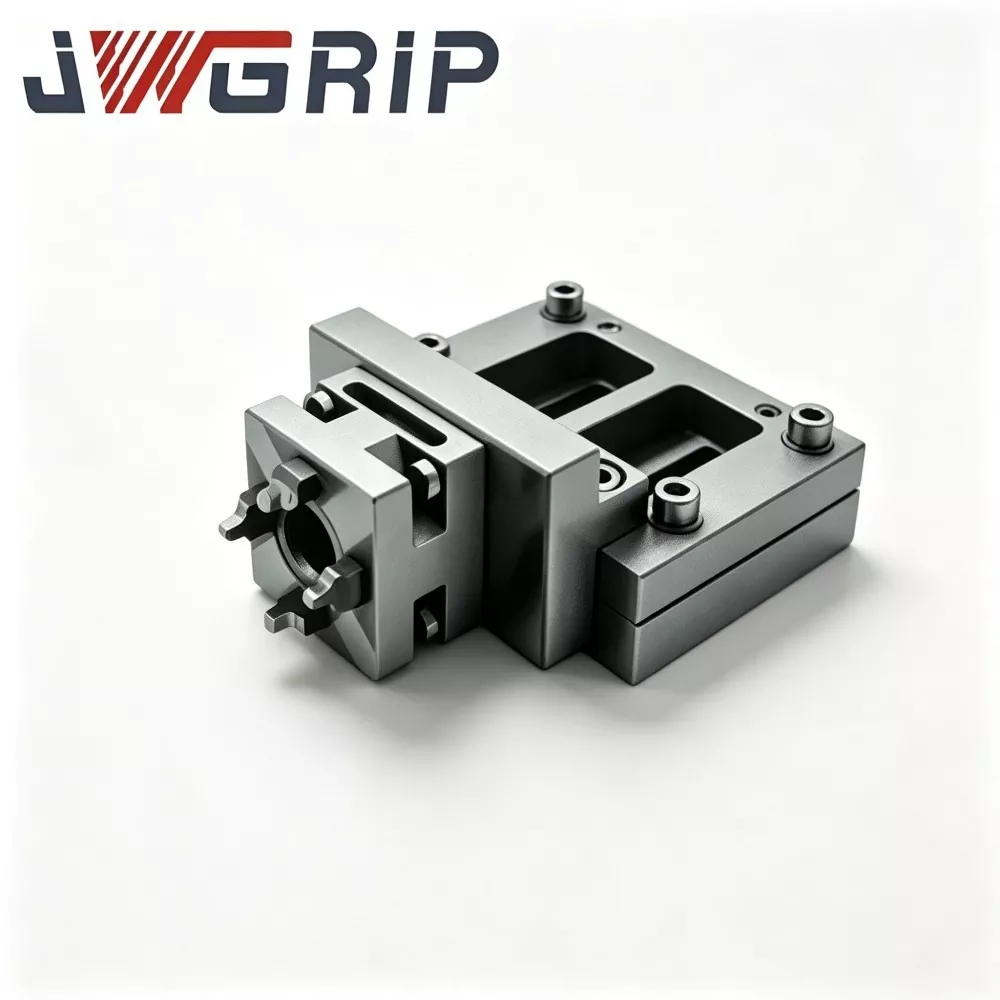
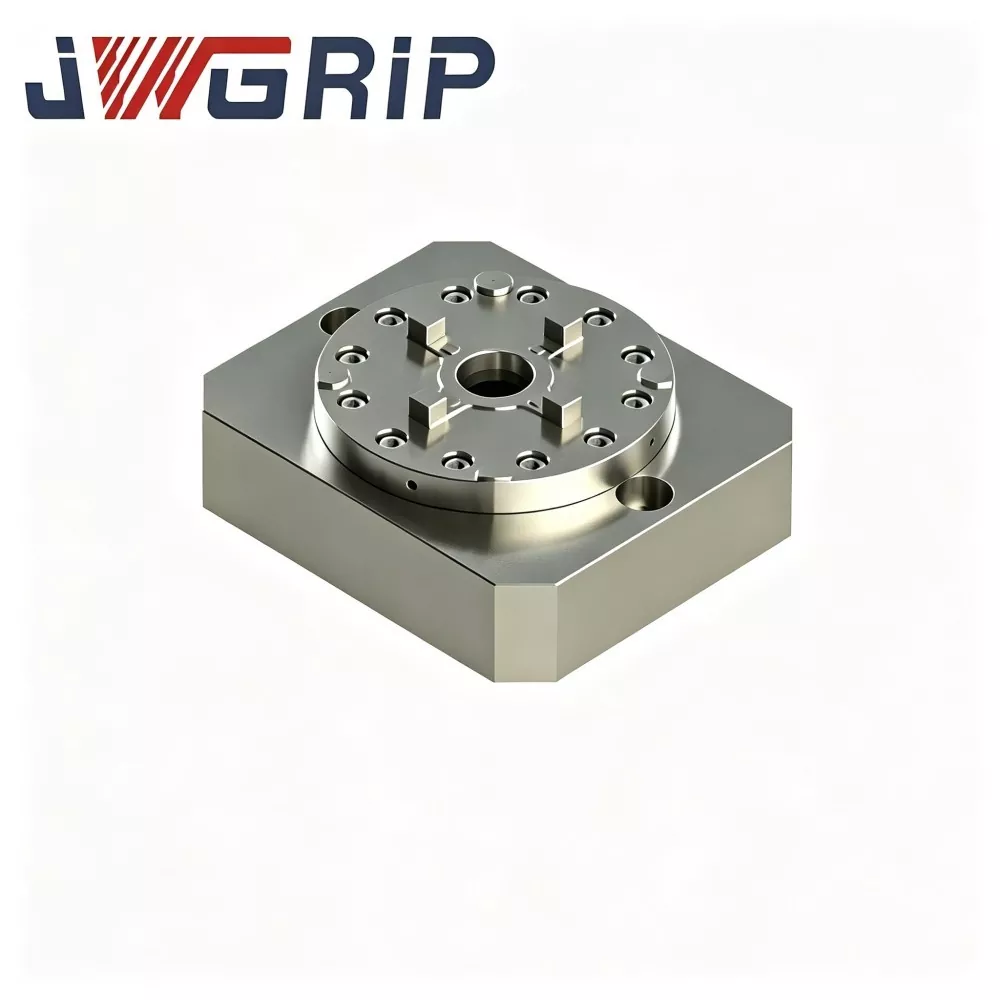
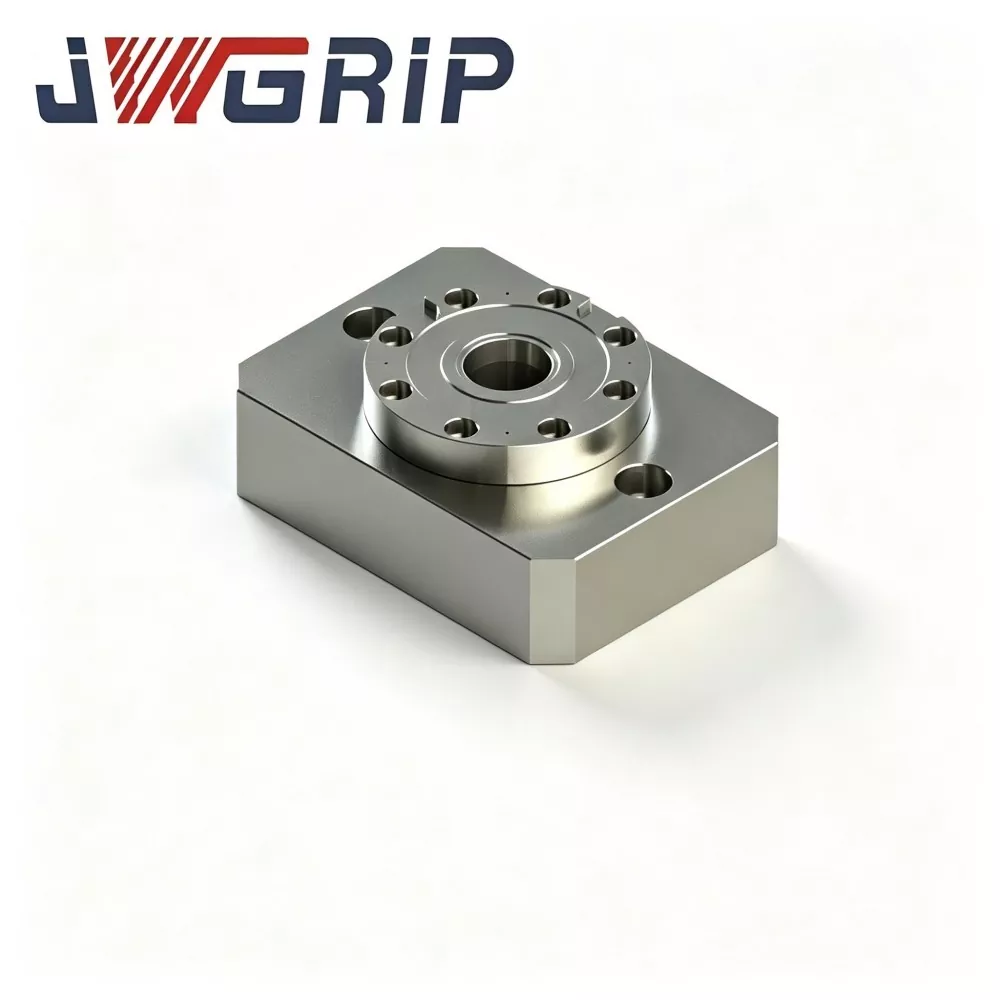
JWGRIP चीनमध्ये फॅक्टरी थेट विक्री सेवेसह व्यावसायिक एल-टाइप झिरो पॉइंट पोझिशनिंग चक पॅलेट प्रदान करते. झिरो पॉइंट क्लॅम्पिंग चक सीरिजचे कोर इंटिग्रेटेड फिक्स्चर म्हणून, हे प्रोफेशनल एल-टाइप झिरो पॉइंट पॅलेट स्पेस-लिमिटेड उपकरणांसह लवचिक CNC मशीनिंग उत्पादन लाइनसाठी खास डिझाइन केलेले आहे. हे अनुलंब डेटाम रूपांतरण संरचना आणि उच्च-परिशुद्धता शून्य-पॉइंट पोझिशनिंग घटकांना एका मोनोलिथिक युनिटमध्ये एकत्रित करते, अनुलंब वर्कपीस क्लॅम्पिंग आणि साइड फीचर मशीनिंगची जाणीव करण्यासाठी अतिरिक्त सहाय्यक अडॅप्टर संरचनांची आवश्यकता दूर करते.
एकात्मिक एल-आकाराची वाकलेली रचना असलेले, एल-टाइप झिरो पॉइंट पोझिशनिंग चक पॅलेट मानक 90-डिग्री शून्य-पॉइंट लोकेटिंग डेटाम वितरीत करण्यासाठी उभ्या संदर्भ पृष्ठभागावर अचूक शून्य-पॉइंट पोझिशनिंग बुशिंग असेंब्लीची व्यवस्था करते. ऑप्टिमाइझ्ड वर्टिकल हँगिंग इन्स्टॉलेशन मोड साइड मिलिंग आणि लॅटरल होल ड्रिलिंगमधील टूल-फिक्स्चर हस्तक्षेप प्रभावीपणे सोडवतो, मोल्ड इन्सर्ट्स आणि साइड की फीचर्ससह अनियमित वाकलेल्या भागांच्या मशीनिंग मागणीशी उत्तम प्रकारे जुळवून घेतो.
हे उच्च-कार्यक्षमतेचे पोझिशनिंग पॅलेट जलद शून्य-पॉइंट फिक्स्चर स्वॅपचे समर्थन करते, सेटअप वेळ मोठ्या प्रमाणात कमी करते आणि उच्च-मिक्स-लो-व्हॉल्यूम लवचिक उत्पादन मोड फिट करते. हे स्टँडअलोन मशीन ऑपरेशनसाठी मॅन्युअल फिक्स्चर रिप्लेसमेंटशी सुसंगत आहे आणि अनुलंब हँग फिक्स्चरचे स्वयंचलित लोडिंग आणि अनलोडिंग साध्य करण्यासाठी रोबोटिक ग्रिपर्सना सहकार्य करू शकते. मोल्ड मॅन्युफॅक्चरिंग आणि तंतोतंत घटक प्रक्रियेमध्ये व्यापकपणे लागू केले जाते, ते जागा-प्रतिबंधित सीएनसी मशीनिंग परिस्थितींसाठी स्थिर आणि उच्च-परिशुद्धता स्थिती कार्यप्रदर्शन प्रदान करते.
मुख्य हार्डवेअर घटक
JWGRIP L-प्रकार झिरो-पॉइंट पोझिशनिंग चक पॅलेट एकल मोनोलिथिक मिश्रधातू-स्टील रिक्त पासून बोल्ट केलेले जोडलेले नाही. पूर्ण संमेलनात हे समाविष्ट आहे:
एक-तुकडा एल-आकाराचा मुख्य भाग (क्षैतिज माउंटिंग बेस + व्हर्टिकल लोकेटिंग राइजर)
झिरो-पॉइंट पोजीशनिंग बुशिंग असेंब्ली उभ्या राइजरवर बसवल्या जातात
अंतर्गत वायवीय लॉकिंग पॅसेज
बेस माउंटिंग काउंटर-सिंक राहील
डेटाम पृष्ठभाग शोधण्यासाठी संरक्षक कव्हर प्लेट्स
कामाची प्रक्रिया
1. JWGRIP L-Type पॅलेटचा क्षैतिज पाया CNC मशीन-टूल वर्कटेबलवर सुरक्षितपणे बांधा.
2. उभ्या शोधणाऱ्या राइजरच्या चेहऱ्यावर शून्य-बिंदू पुल स्टडसह प्री-फिट केलेले फिक्स्चर बेस हँग करा.
3. फीड 0.5-0.7 एमपीए कॉम्प्रेस्ड एअर; अंगभूत वायवीय पॅसेज लॉकिंग पूर्ण करण्यासाठी शून्य-बिंदू बुशिंग्स कार्यान्वित करतात.
4. CNC सिस्टीमला पोझिशन-कन्फर्मेशन सिग्नल आउटपुट. स्पिंडल वर्कपीसच्या बाजूच्या चेहऱ्यांना थेट तोंड देते आणि साइड मिलिंग, लॅटरल ड्रिलिंग आणि साइड कॅव्हिटी मशीनिंग सायकल चालवते.
5. मशीनिंग पूर्ण झाल्यावर, अनलॉक करण्यासाठी हवेचा दाब सोडा. पुढील-बॅच लोडिंगसाठी अनुलंब टांगलेले फिक्स्चर काढले जाऊ शकतात.
अभियांत्रिकी डिझाइन
अनेक स्पर्धात्मक एल-आकाराचे फिक्स्चर स्प्लिट बोल्ट-स्प्लाय केलेले बांधकाम स्वीकारतात. वारंवार पार्श्व कटिंग प्रभावामुळे संयुक्त इंटरफेसमध्ये लहान अंतर निर्माण होते आणि लोकेटिंग-अचूकता वाढवते.
JWGRIP कापलेल्या संयुक्त पृष्ठभागांना दूर करण्यासाठी वन-पीस फोर्जिंगचा अवलंब करते, सतत पार्श्व कटिंग प्रभावास मजबूत प्रतिकार प्रदान करते.
फोर्जिंग केल्यानंतर, मिश्रधातू-स्टील ब्लँक्स फोर्जिंग आणि सीएनसी मशीनिंगमधून अवशिष्ट ताण सोडण्यासाठी दुहेरी तणाव-निवारण वृद्धत्व चक्रातून जातात. साइड-क्लॅम्पिंग परिस्थितीत, फिक्स्चर सतत क्षैतिज कटिंग फोर्स टिकवून ठेवतात; प्रकाशीत न केलेला अंतर्गत ताण हळूहळू सब्सट्रेट विकृत करेल आणि दीर्घकालीन चक्रीय भारांवर स्थान अचूकता कमी करेल.
पोझिशनिंग बुशिंग्स उच्च-कडकपणाच्या बेअरिंग स्टीलपासून तयार केले जातात. उभ्या राइजर स्टेशन्सवर स्थिर रिपीट-पोझिशनिंग अचूकतेची हमी देण्यासाठी आतील बोअर्स क्वेंचिंग प्लस हॉनिंग सुपर-फिनिशिंग प्राप्त करतात.
उत्पादन फायदे
1. 90° शून्य-बिंदू डेटाम रूपांतरण कॉम्पॅक्ट मशीनवर साइड-मशीनिंग हस्तक्षेप सोडवते
लहान-टेबल मशीनवर, अनुलंब टांगलेल्या वर्कपीस मोठ्या-कोनातील स्पिंडल टिल्टिंगशिवाय थेट स्पिंडलला तोंड देतात. कॉम्पॅक्ट-लिफाफा उपकरणांसाठी संपूर्ण मशीनिंग क्षमता अनलॉक करून टूल-फिक्स्चर टक्कर जोखीम कमी होते.
2. जॉइंट-फ्री मोनोलिथिक फोर्जिंग पार्श्व कटिंग प्रभावाचा सामना करते
बोल्ट-असेम्बल केलेल्या उजव्या-कोन फिक्स्चरपेक्षा भिन्न, एक-पीस बनावट रचना संयुक्त-सैल होण्याचे धोके दूर करते. हे सतत साइड-मिलिंग फोर्स अंतर्गत शोधण्याची स्थिरता राखते आणि सूक्ष्म फिक्स्चर हालचालीमुळे होणारे बडबड चिन्ह आणि पृष्ठभागावरील दोष कमी करते.
3. साइड-वैशिष्ट्ये सेटअपसाठी शून्य-पॉइंट द्रुत-बदल फायदे राखून ठेवा
अनुलंब-राइजर शून्य-पॉइंट बुशिंग्ज उद्योग-मानक D20 शून्य-पॉइंट पुल स्टडशी जुळतात. विद्यमान फिक्स्चर बेसना उभ्या लटकण्यासाठी मानक पुल स्टडसह रेट्रोफिटिंग आवश्यक आहे. फिक्स्चर स्वॅप दरम्यान मॅन्युअल इंडिकटिंग-आणि-संरेखन नाही, साइड-फीचर मशीनिंगसाठी सेटअप वेळ अत्यंत कमी करते.
4. कॉम्पॅक्ट मशीनसाठी मौल्यवान Z-axis प्रवास जतन करा
पारंपारिक क्षैतिज क्लॅम्पिंग Z-अक्ष स्ट्रोक वापरते. व्हर्टिकल-हँगिंग लेआउट वर्कपीस Y-दिशेकडे हलवते, लहान-पाऊलप्रिंट CNC उपकरणांसाठी मर्यादित Z-अक्ष प्रवास वाचवते आणि काही पूर्वीचे स्ट्रोक-मर्यादित भाग उत्पादनक्षम बनवते.
5. मॅन्युअल वर्कशॉप आणि ऑटोमेशन रेट्रोफिट्स दोन्ही फिट करा
ऑपरेटर अनुलंब फिक्स्चर स्वहस्ते बदलू शकतात. दरम्यान उभ्या शून्य-बिंदू डेटाम स्वयंचलित लोडिंग-अनलोडिंगसाठी अनुलंब ओरिएंटेड फिक्स्चर बेस हाताळण्यासाठी रोबोट ग्रिपरसह जोडू शकतात. जुने-मशीन अपग्रेड पूर्ण-उपकरणे बदलल्याशिवाय पूर्ण केले जाऊ शकतात.
6. चिप-स्लोप डिझाइन अनुलंब-हँगिंग सेटअपसाठी देखभाल वारंवारता कमी करते
कलते चिप-स्लोप पृष्ठभाग रिसर डेटमभोवती असतात. कटिंग चिप्स खालच्या दिशेने सरकतात आणि क्वचितच पोझिशनिंग-बुशिंग गॅपमध्ये अडकतात, ज्यामुळे उभ्या बाजूच्या क्लॅम्पिंग परिस्थितीत साफसफाईचा भार कमी होतो.
अर्ज प्रकरणे
JWGRIP L-प्रकार झिरो पॉइंट पोझिशनिंग चक पॅलेट हे कॉम्पॅक्ट व्हर्टिकल मशीनिंग सेंटर्स आणि साइड-होल, साइड-कॅव्हीटी आणि साइड-स्लॉट फीचर मशीनिंगसाठी लहान-आकाराच्या 5-अक्ष मशीनवर मोठ्या प्रमाणावर तैनात केले जाते.
केस 1: मोल्ड बनवण्याची कार्यशाळा
हा ग्राहक मिनिएचर मोल्ड इन्सर्टच्या साइड-कॅव्हीटी मशीनिंगसाठी अनेक कॉम्पॅक्ट वर्टिकल सीएनसी मशीन चालवतो.
अपग्रेड करण्यापूर्वी: स्प्लिट-टाइप अँगल ब्लॉक्स प्लस व्हिसेस साइड क्लॅम्पिंगसाठी वापरले गेले. प्रत्येक फिक्स्चर स्वॅपसाठी मॅन्युअल इंडिकेशन आणि संरेखन आवश्यक आहे, प्रत्येक वेळी 3-5 मिनिटे लागतात. बोल्ट-जॉइंट अँगल ब्लॉक्स कटिंग इफेक्ट अंतर्गत सैल होतात, ज्यामुळे वर्कपीसच्या बाजूच्या पृष्ठभागावर वारंवार बडबड खुणा निर्माण होतात.
JWGRIP L-Type pallets रोल आउट केल्यानंतर: शून्य-बिंदू द्रुत-बदल मॅन्युअल संरेखन कार्य काढून टाकते. फिक्स्चर-स्वॅप वेळ 7-10 मिनिटांपर्यंत घसरतो. एक-तुकडा एल-आकार पार्श्व कटिंग फोर्सविरूद्ध कडकपणा सुधारतो. चॅटर-मार्क दोष मोठ्या प्रमाणात दाबले जातात आणि मोल्ड-इन्सर्ट साइड-फेस पृष्ठभागाच्या खडबडीतपणासाठी पास-रेट लक्षणीयरीत्या वाढतो.
केस 2: अचूक-घटक प्रक्रिया कारखाना
साइट मर्यादित अंतर्गत कार्य व्हॉल्यूमसह लहान-आकाराची 5-अक्ष मशीन चालवते. वर्कपीसचा मोठा हिस्सा साइड-फीचर मशीनिंग आवश्यक आहे. JWGRIP L-Type पॅलेटच्या उभ्या हँगिंग सोल्यूशनसह, मोठ्या-ॲम्प्लीट्यूड स्पिंडल टिल्टिंगची आवश्यकता नाही. स्पिंडल-टक्कर संभाव्यता कमी होते. जतन केलेला Z-अक्ष स्ट्रोक स्ट्रोक मर्यादेमुळे पूर्वी पूर्ण होऊ न शकलेल्या भागांवर प्रक्रिया करण्यास सक्षम करतो.
उत्पादन कार्यप्रवाह पूर्ण करा
1. मिश्रधातू-स्टील रिक्त एक-तुकडा एल-आकार फोर्जिंग
2. रफ-मशीनिंग
3. पहिले ताण-निवारण वृद्धत्व
4. सेमी-फिनिशिंग
5. दुय्यम ताण-निवारण वृद्धत्व
6. डेटम चेहऱ्यांसाठी सुपर-प्रिसिजन ग्राइंडिंग
7. बुशिंग प्रेस-फिटिंग
8. वायवीय-सर्किट सील असेंब्ली
9. हवा-घट्टपणा दाब-धारण चाचणी
10. मल्टी-आयटम अचूकता तपासणी
11. गंज-विरोधी संरक्षण उपचार
12. एक्सपोर्ट-ग्रेड शॉक-प्रूफ पॅकिंग
तपासणी चेकलिस्ट
व्हर्टिकल-स्टेशन रिपीट-पोझिशनिंग-अचूकता चाचणी
90-अंश उजव्या कोन भूमितीय अचूकता चाचणी
5-मिनिट एअर-होल्डिंग एअर-टाइटनेस चाचणी, जास्तीत जास्त स्वीकार्य दबाव ड्रॉप ≤0.02 MPa
चक्रीय लॉकिंग-अनलॉकिंग कार्यात्मक सत्यापन
ग्राहक फिक्स्चर-उपकरणे संग्रहित करण्यासाठी प्रत्येक युनिट फॅक्टरी-जारी अचूकता-तपासणी डेटा शीटसह पाठवते.
उत्पादन मूल्यमापन आणि निवड
मशीन-टूल वर्कटेबलवर उपलब्ध माउंटिंग स्पेस तपासा. मशीन गार्ड आणि स्पिंडल मूव्हिंग रेंजशी टक्कर टाळण्यासाठी L-प्रकार बेसच्या लांबी-रुंदीच्या फूटप्रिंटची गणना करा.
वर्कपीस आणि फिक्स्चर बेसच्या एकूण वजनाचे मूल्यांकन करा. उभ्या लटकण्यामुळे कॅन्टिलिव्हर लोडिंग स्थिती निर्माण होते. प्रकाशित कमाल स्वीकार्य कॅन्टिलिव्हर लोड रेटिंग कधीही ओलांडू नका.
ऑन-साइट शून्य-पॉइंट पुल स्टडच्या वैशिष्ट्यांची पुष्टी करा. मानक आवृत्ती D20 पुल स्टडला बसते. विनंती केल्यावर पर्यायी पुल-स्टड आकारांसाठी सानुकूल बुशिंग असेंब्ली विकसित केल्या जाऊ शकतात.
रोबोट-ऑटोमेशन इंटिग्रेशनसाठी: अनुलंब-ओरिएंटेड फिक्स्चर बेसच्या दिशेने ग्रिपर पोहोचचे मूल्यांकन करा. JWGRIP तांत्रिक कार्यसंघ व्यवहार्यता मूल्यांकनास समर्थन देऊ शकते.
ऑपरेशन खबरदारी
JWGRIP वापरकर्ता मॅन्युअलमधील टॉर्क-व्हॅल्यू आवश्यकतांनुसार एल-टाइप क्षैतिज बेससाठी माउंटिंग बोल्ट कडक करा. या पॅलेटमध्ये कॅन्टिलिव्हर लॅटरल कटिंग फोर्स असते; अपुऱ्या बोल्ट टॉर्कमुळे संपूर्ण युनिटचे सूक्ष्म कंपन होते आणि मशीनिंगची अचूकता नष्ट होते.
कंप्रेस्ड-एअर इनलेट फ्रंट-एंडवर ऑइल-वॉटर फिल्टर स्थापित करा. बुशिंग्जमध्ये प्रवेश करणारी ओलावा आणि अशुद्धता गंज आणि घर्षणास कारणीभूत ठरते आणि अचूकता वाढवते.
प्रत्येक एकत्रित 80-100 कामाच्या तासांनंतर उभ्या-राईझर झिरो-पॉइंट बुशिंगवर ड्राय-लुब्रिकंट एरोसोलची फवारणी करा. द्रव इंजिन तेल कठोरपणे प्रतिबंधित आहे. लिक्विड ऑइल खाली सरकणाऱ्या मेटल चिप्सला अडकवते आणि बुशिंग-जॅमिंग बिघडते.
प्रत्येक शिफ्ट-चेंजवर, संकुचित हवेसह वरच्या-खालच्या दिशेने राइसर आणि बुशिंग्ज उभ्या लोकेटिंग वरून ब्लो-क्लीन करा.
उभ्या लोकेटिंग राइजर चेहऱ्यावर जोरदार आघात टाळा. टक्कर-प्रेरित राइजर विकृती जवळजवळ कायमस्वरूपी 90-अंश उजव्या कोन अचूकता आणि स्थान कार्यप्रदर्शन खराब करेल.
रेट केलेल्या कॅन्टिलिव्हर लोडच्या पलीकडे ओव्हरलोड ऑपरेशनला कठोरपणे प्रतिबंधित करा. ओव्हरलोड कायमस्वरूपी सब्सट्रेट विकृती आणेल.
पॅकेजिंग आणि शिपमेंट
पॅकेजिंग: जाड फोम इनर बफरसह एक्सपोर्ट-ग्रेड शॉक-प्रूफ सॉलिड-वुड केस. लांब-अंतराच्या महासागरात जाणाऱ्या ट्रांझिटमध्ये टक्कर होण्यापासून होणारे नुकसान टाळण्यासाठी अनुलंब लोकेटिंग डेटम फेससाठी विशेष संरक्षणात्मक उपचार लागू केले जातात.
मानक लीड-टाइम: 14-20 कार्य दिवस. जलद शिपमेंटसाठी थोड्या प्रमाणात मानक SKU स्टॉकमध्ये ठेवले आहेत.
विक्री नंतर समर्थन
वॉरंटी: 12-महिन्याच्या पूर्ण-युनिट वॉरंटीमध्ये मानवी-नियंत्रित गैरवापर किंवा टक्कर नुकसान वगळून उत्पादन दोष समाविष्ट आहेत. पात्र दावे मोफत दुरुस्ती किंवा सुटे भाग बदलण्याचा आनंद घेतात.
तांत्रिक संसाधने: ऑनलाइन ऑपरेशन दस्तऐवज प्रदान केले जातात. बल्क-वॉल्यूम ऑर्डर प्रकल्पांसाठी सशुल्क दूरस्थ तांत्रिक समर्थन उपलब्ध आहे.
सानुकूल बदल सेवा: राइजर उंची समायोजन, पुल-स्टड-स्पेक बदल, उभ्या राइजरवर मल्टी-स्टेशन लेआउट डिझाइन समर्थित आहेत.
नमुना मूल्यमापन: मूल्यमापन नमुना व्यवस्था केली जाऊ शकते; खरेदीदाराने नमुना वाहतुक खर्च सहन करावा.
वारंवार विचारले जाणारे प्रश्न
Q1: JWGRIP L-प्रकार झिरो पॉइंट पोझिशनिंग चक पॅलेट सपाट ठेवला जाऊ शकतो आणि सामान्य क्षैतिज शून्य-बिंदू पॅलेट म्हणून वापरला जाऊ शकतो?
उ: हे उभ्या बाजूने हँगिंग क्लॅम्पिंगसाठी उद्देशाने तयार केलेले आहे. फ्लॅट-ले वापरण्याची शिफारस केलेली नाही. वास्तविक फोर्स-बेअरिंग मोड सब्सट्रेट डिझाइन स्पेसिफिकेशनपासून विचलित होतो आणि सहजपणे रेट केलेल्या लोड क्षमतेपेक्षा जास्त असेल.
Q2: कँटिलिव्हर साइड-हँगिंग क्लॅम्पिंग अंतर्गत मशीनिंग कंपन होईल का?
A: रेटेड स्वीकार्य लोड रेंजमध्ये, एक-पीस बनावट सब्सट्रेट पुरेशी कडकपणा प्रदान करते. वर्कपीस-आणि-फिक्स्चरचे एकत्रित वजन कॅन्टिलिव्हर-लोड रेटिंगपेक्षा जास्त असल्यास लक्षणीय बडबड होईल. उत्पादन-निवडीच्या टप्प्यात एकूण-वजन मोजणे अनिवार्य आहे.
Q3: या L-प्रकार पॅलेटच्या उभ्या राइसरवर माझे विद्यमान शून्य-बिंदू फिक्स्चर बेस वापरले जाऊ शकतात?
A: स्टँडर्ड D20 झिरो-पॉइंट पुल स्टडसह सुसज्ज असलेले फिक्स्चर बेस फिक्स्चर पुनर्निर्मितीशिवाय थेट टांगले जाऊ शकतात.
Q4: JWGRIP L-Type पॅलेट 5-axis CNC मशीनशी सुसंगत आहे का?
उ: हे लहान-आकाराच्या 5-अक्ष मशीनसह कार्य करते. फिक्स्चर-पॅलेट-स्पिंडल-टिल्ट मोशन कव्हर करणारे संपूर्ण हस्तक्षेप मूल्यांकन निवड टप्प्यावर पूर्ण करणे आवश्यक आहे.
खरेदी निर्णय अंतर्दृष्टी
कॉम्पॅक्ट-लिफाफा CNC मशीनचे बरेच वापरकर्ते अवघड बाजू-वैशिष्ट्य-मशीनिंग आव्हानांना सामोरे जातात. कमी किमतीच्या पारंपारिक कोन ब्लॉक्समध्ये शून्य-पॉइंट द्रुत-बदल करण्याची क्षमता नसते आणि सेटअप वेळ जास्त असतो. सामान्य क्षैतिज शून्य-बिंदू पॅलेट्स 90-डिग्री अनुलंब डेटाम रूपांतरण साध्य करू शकत नाहीत.
JWGRIP L-प्रकार झिरो पॉइंट पोझिशनिंग चक पॅलेट उच्च-कठोरता एक-पीस L-आकाराची फोर्जिंग संरचना आणि शून्य-पॉइंट क्विक-चेंज सिस्टम एकत्र करते. हे स्पेस-लिमिटेड मशीन टूल्सवर साइड-फीचर मशीनिंगसाठी मुख्य फिक्स्चर अडथळे सोडवते, मोल्ड-मेकिंग आणि अनियमित-परिशुद्धता-भाग साइड-प्रोसेसिंग ऍप्लिकेशन्ससाठी मूर्त व्यावहारिक मूल्य प्रदान करते.
चौकशी पाठवा
संपर्क माहिती
-
पत्ता
क्रमांक 44, डॅनिंग एंटरप्रेन्योरशिप रोड, हुमेन टाउन, डोंगगुआन सिटी, ग्वांगडोंग प्रांत, चीन
-
दूरध्वनी
-
ईमेल
JWGRIP कडे चौकशी पाठवण्यासाठी आपले स्वागत आहे. आमची व्यावसायिक तांत्रिक आणि विक्री संघ विनामूल्य फिक्स्चर निवड, सानुकूलित समाधान डिझाइन आणि अचूक कोटेशन प्रदान करेल.

बातम्या शिफारशी