मराठी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

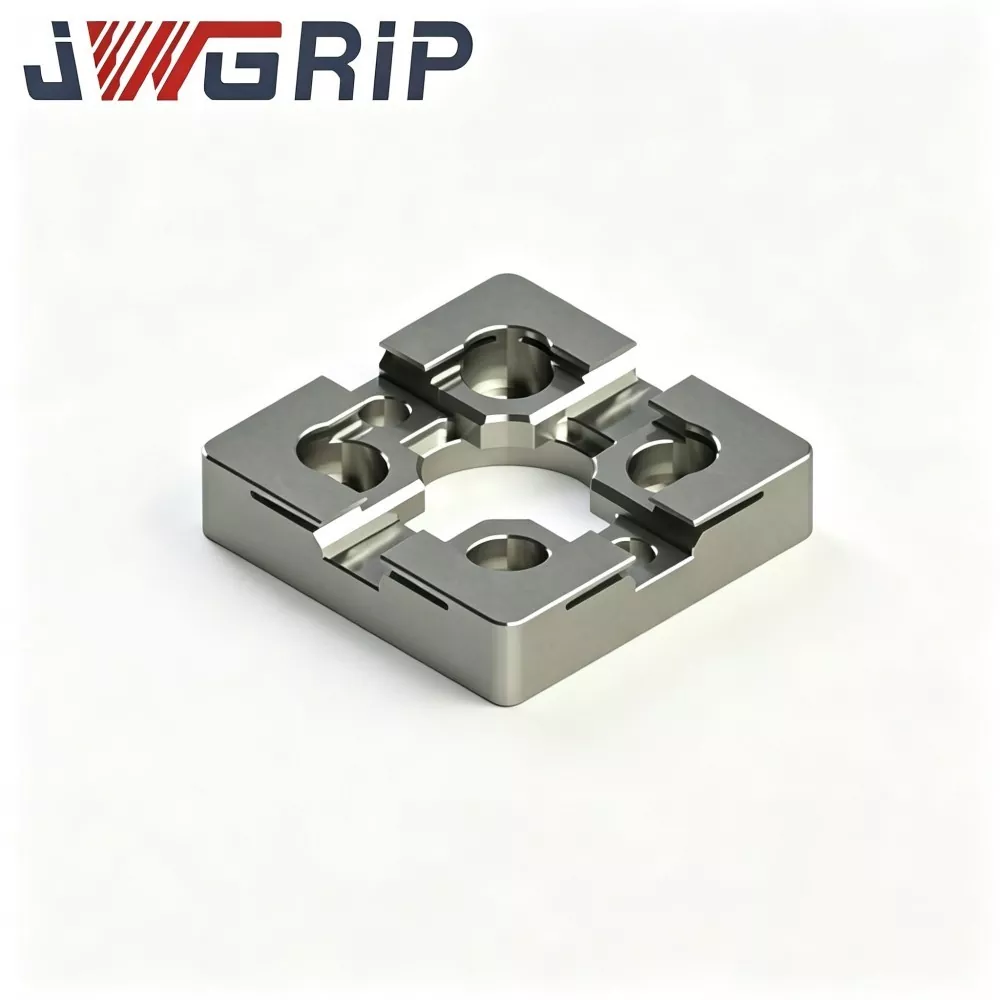

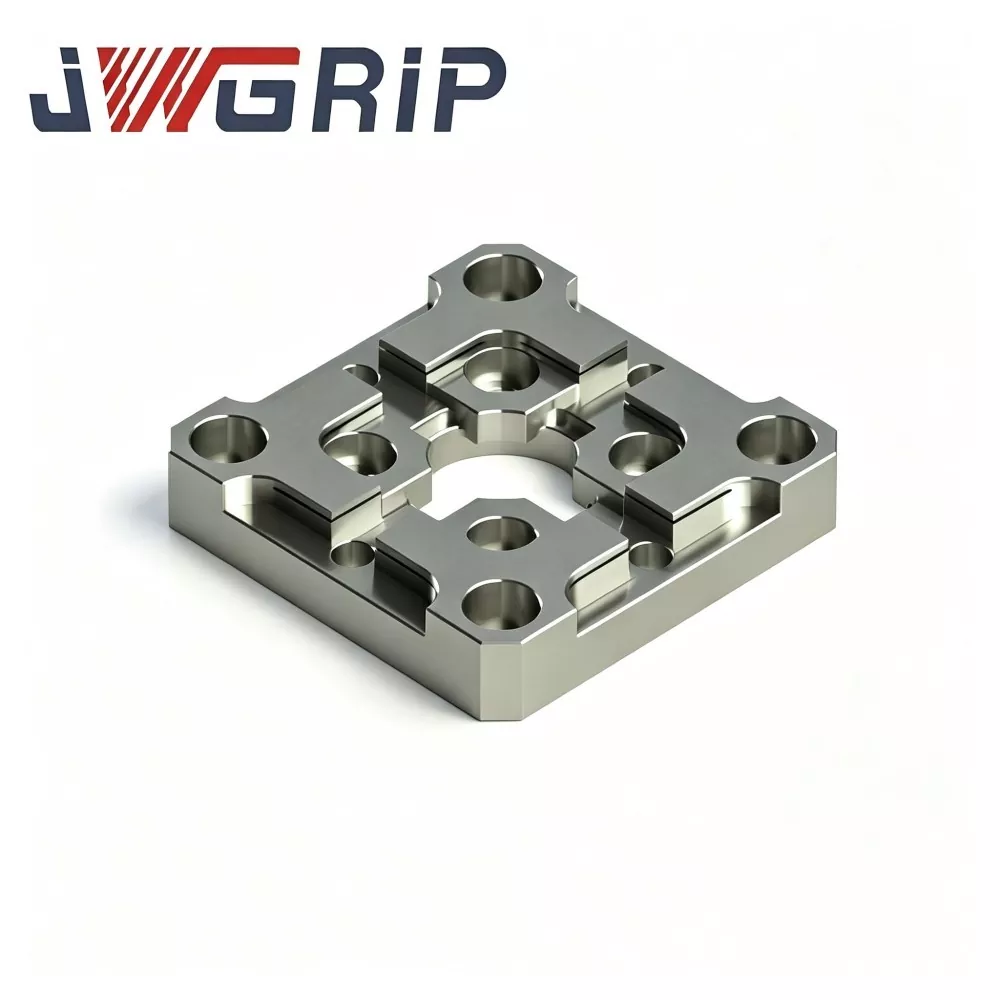
R-प्रकार 70x70 EDM सेंटरिंग प्लेट
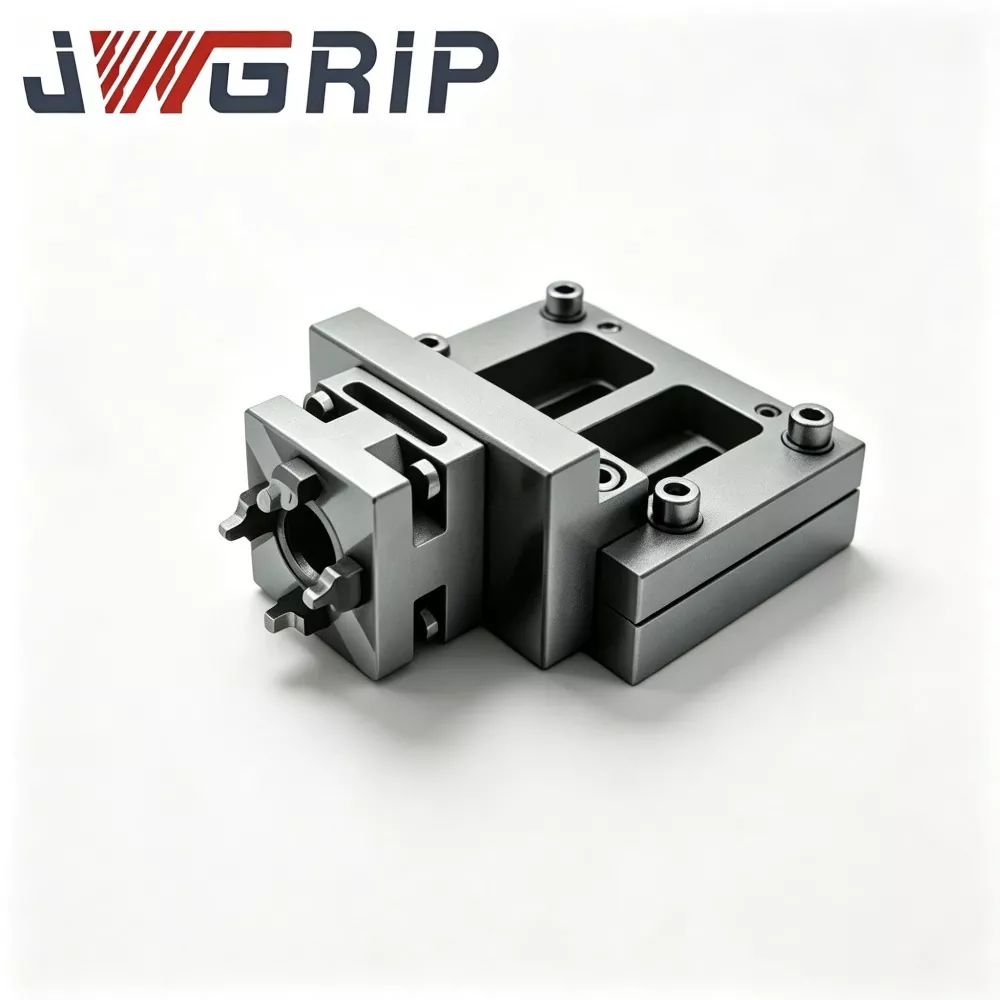
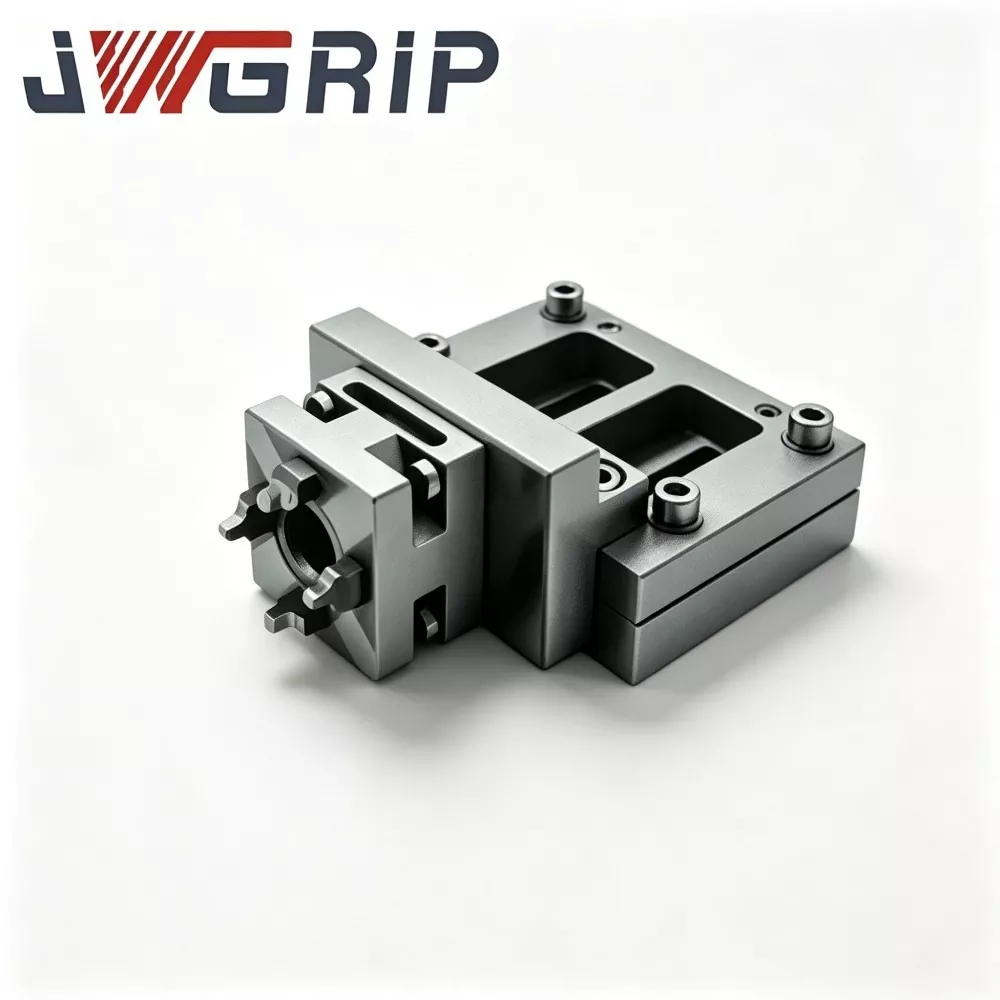
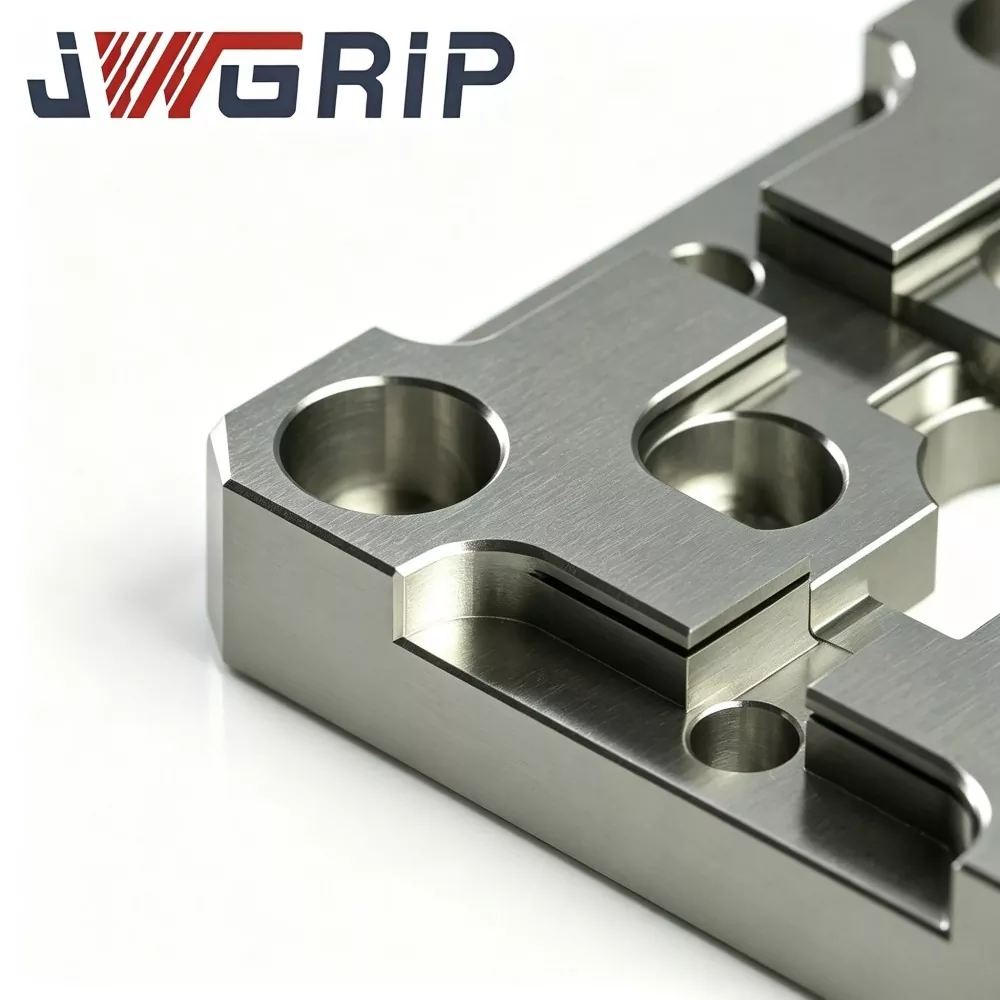
JWGRIP हे चीनमधील R-Type 70x70 EDM सेंटरिंग प्लेटचे व्यावसायिक निर्माता आणि पुरवठादार आहे, जे विविध EDM फिक्स्चर लेआउट मागण्या पूर्ण करण्यासाठी फॅक्टरी डायरेक्ट डिलिव्हरी आणि सानुकूलित संरचनात्मक बदल प्रदान करते. हे उच्च-परिशुद्धता एकात्मिक इलेक्ट्रोड पोझिशनिंग बेंचमार्क फिक्स्चर आहे जे विशेषत: सिंकर EDM मोल्ड-मेकिंग कार्यशाळेसाठी अनुकूल आहे, जलद केंद्रीकरण आणि पुनरावृत्ती इलेक्ट्रोड पोझिशनिंग कार्यांवर लक्ष केंद्रित करते. हे तणाव-विखुरलेले आर-टाइप इनर चेम्फर ट्रान्झिशन स्ट्रक्चर आणि अल्ट्रा-स्टेबल बेंचमार्क पोझिशनिंग कार्यप्रदर्शन एकाच कॉम्पॅक्ट युनिटमध्ये समाकलित करते, पारंपारिक फ्लॅट सेंटरिंग प्लेट्सचे शार्प-एज वेअर आणि संदर्भ ड्रिफ्ट दोष प्रभावीपणे सोडवते.
ही उच्च-पुनरावृत्ती-अचूकता EDM सेंटरिंग प्लेट प्री-स्टेबलाइज्ड मिश्रधातूच्या स्टीलपासून बनविली जाते, ज्यामध्ये उत्कृष्ट सपाटपणा आणि समांतरता सुनिश्चित करण्यासाठी मल्टी-स्टेप स्ट्रेस-रिलीफ ट्रीटमेंट, व्यावसायिक पृष्ठभाग कडक करणे आणि अल्ट्रा-प्रिसिजन डबल-फेस ग्राइंडिंग तंत्रज्ञानाचा अवलंब केला जातो. सुधारित आर-टाइप चेम्फर ट्रान्झिशन स्ट्रक्चर वारंवार फिक्स्चर डॉकिंग आणि लोडिंग-अनलोडिंग सायकल दरम्यान स्थानिक संपर्क तणाव दूर करते, पोझिशनिंग एज नॉच वेअर आणि दीर्घकालीन संदर्भ विकृती प्रभावीपणे प्रतिबंधित करते. हे वारंवार मॅन्युअल कॅलिब्रेशन आणि वर्कशॉप तापमान चढउतारामुळे होणाऱ्या संचयी पोझिशनिंग त्रुटी दूर करते, मल्टी-कॅव्हीटी बॅच मोल्ड प्रोसेसिंगमध्ये स्थिर इलेक्ट्रोड एकाग्रता आणि स्थिर स्पार्क गॅप राखते.
R-Type 70x70 EDM सेंटरिंग प्लेट इलेक्ट्रोड टूल-सेटिंग प्रक्रिया मोठ्या प्रमाणात सुलभ करते, मॅन्युअल सेंटरिंग वेळ कमी करते, तांबे आणि ग्रेफाइट इलेक्ट्रोडसाठी मानवी-प्रेरित पोझिशनिंग विचलन कमी करते आणि मोल्ड रीवर्क दर कमी करते. मानक फॅक्टरी थेट पुरवठा आणि छिद्र लेआउट आणि पोझिशनिंग बॉस आकाराच्या रेखाचित्र-आधारित सानुकूलनास समर्थन देत, ते उच्च-कार्यक्षमता आणि उच्च-सुसंगतता अचूक EDM मोल्ड उत्पादनासाठी अत्यंत विश्वासार्ह बेंचमार्क हमी देते.
प्राधान्य योजना
मोल्ड बनवण्याच्या कार्यशाळा मोठ्या-आवाजातील मल्टी-इलेक्ट्रोड सिंकर-EDM जॉब्समध्ये पारंपारिक स्क्वेअर-शोल्डर सेंटरिंग प्लेट्समुळे लपलेल्या गुणवत्ता धोक्यांचा सामना करावा लागतो:
शेकडो इलेक्ट्रोड-जिग डॉकिंग चक्रानंतर, तीक्ष्ण आतील कोपरे इंडेंटेशन आणि आंशिक ओरखडा तयार करतात. नियमित व्हिज्युअल तपासणीद्वारे सूक्ष्म पोशाख शोधला जाऊ शकत नाही, तरीही एकाग्र संदर्भ शांतपणे वाहतो.
विचलन हळूहळू जमा होते. समस्या आढळून येईपर्यंत, अनेक साच्यातील पोकळी आधीच तयार केल्या गेल्या आहेत, परिणामी उच्च-मूल्याचे मोल्ड-इन्सर्ट स्क्रॅप, खराब स्पार्क-गॅप एकसारखेपणा आणि असमान पोकळी बाजूच्या भिंतीची धूप होते.
JWGRIP या व्यावहारिक वेदना-बिंदूंसाठी R-Type 70x70 EDM सेंटरिंग प्लेट ऑप्टिमाइझ करते:
1. आर-टाइप स्मूद इनर चेम्फर डॉकिंग कॉन्टॅक्ट स्ट्रेस विखुरते आणि पोझिशनिंग शोल्डरवर इंडेंटेशन-टाइप वेअर रिस्क कमी करते.
2. बहु-राउंड उच्च-तापमान वृद्धत्वासह पूर्व-स्थिर मिश्रधातू-स्टील सब्सट्रेट मोठ्या प्रमाणात अंतर्गत अवशिष्ट ताण दूर करते आणि तापमान चढउतार आणि सतत क्लॅम्पिंग प्रभावामुळे बेंचमार्क विकृतीला प्रतिकार करते.
3. डबल-फेस अल्ट्रा-प्रिसिजन ग्राइंडिंग स्थिर यांत्रिक-केंद्रित बेंचमार्कसाठी उत्कृष्ट सपाटपणा आणि समांतरपणाची हमी देते.
4. मॅन्युअल सेंटरिंग प्रक्रिया सुलभ करते, री-वर्क रेट कमी करते आणि अचूक-मोल्ड EDM उत्पादनासाठी एकूण आयामी सुसंगतता सुधारते.
5. कॉम्पॅक्ट 70×70 बाह्य परिमाण मुख्य प्रवाहातील EDM फिक्स्चर स्पेसमध्ये बसते; ड्रॉइंग-चालित कस्टम होल-पॅटर्न आणि पोझिशनिंग-बॉस बदल स्वयंचलित इलेक्ट्रोड-बदल EDM-सेल प्रकल्पांसाठी उपलब्ध आहेत.
कामाचे तत्व
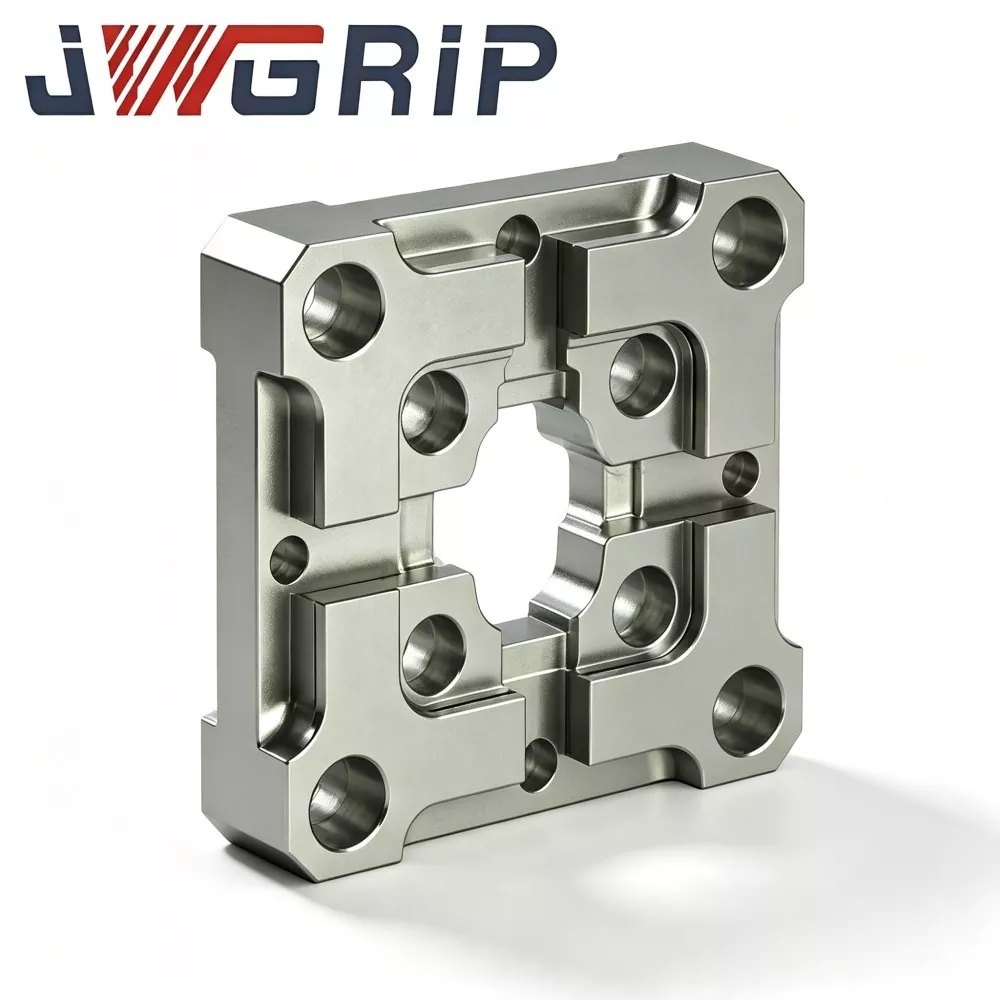
JWGRIP R-Type 70×70 EDM सेंटरिंग प्लेट हा सिंकर-EDM इलेक्ट्रोड प्री-पोझिशनिंग आणि एकाग्रता कॅलिब्रेशनसाठी समर्पित संदर्भ घटक आहे:
1. EDM वर्क-टेबल आणि इलेक्ट्रोड-होल्डर जिग दरम्यान आरोहित. तांबे, ग्रेफाइट किंवा कॉपर-टंगस्टन इलेक्ट्रोड जिग्स स्वॅप करताना ते पुनरावृत्ती करण्यायोग्य यांत्रिक केंद्रीकरण संदर्भ प्रदान करते.
2. पारंपारिक सेंटरिंग-प्लेट्स तीक्ष्ण-कोन असलेल्या आतील खांद्याचा अवलंब करतात. प्रत्येक डॉकिंग प्रभाव लहान कोपरा झोनवर ताण केंद्रित करतो आणि वारंवार दाबल्यानंतर स्थानिक प्लास्टिक इंडेंटेशन तयार करतो.
3. कोर स्ट्रक्चरल अपग्रेड: गुळगुळीत आर-टाइप इनर चेम्फर संक्रमण जिग डॉकिंग दरम्यान प्रभावी संपर्क क्षेत्र विस्तृत करते, अरुंद तीक्ष्ण कोपऱ्यांऐवजी मोठ्या पृष्ठभागावर दाबण्याची शक्ती पसरवते, इंडेंटेशन-वेअर कमी करते आणि दीर्घ सेवा चक्रांसाठी मूळ संकेंद्रित बेंचमार्क जतन करते.
महत्त्वाचा वापर रिमाइंडर: ही प्लेट केवळ यांत्रिक प्री-सेंटरिंग वितरित करते आणि अंतिम प्रोब-आधारित समन्वय फाइन-कॅलिब्रेशन बदलू शकत नाही. या सेंट्रिंग प्लेटच्या विरूद्ध यांत्रिक डॉकिंगनंतर, ऑपरेटरना अद्याप मानक EDM प्रक्रियेच्या वैशिष्ट्यांनुसार प्रोब भरपाई चालवणे आवश्यक आहे. हे इंजेक्शन-मोल्ड, डाय-कास्टिंग-मोल्ड आणि अचूक स्टॅम्पिंग-इन्सर्ट EDM प्रक्रियेसाठी मोठ्या प्रमाणावर लागू केले जाते, विशेषत: वारंवार इलेक्ट्रोड स्वॅपसह बॅच-उत्पादन कार्यशाळेसाठी योग्य. हे EDM वर्क-टेबल, झिरो-पॉइंट चक बेस किंवा कस्टम फिक्स्चर सपोर्ट प्लेटवर स्थापित केले जाऊ शकते.
मुख्य तांत्रिक कामगिरी वैशिष्ट्ये
1. ऑप्टिमाइझ केलेले आर-टाइप इनर चेम्फर अँटी-वेअर कन्स्ट्रक्शन तुलनात्मक टिकाऊपणा चाचणी समान डॉकिंग-इम्पॅक्ट फ्रिक्वेंसी अंतर्गत दर्शवते, JWGRIP R-Type 70×70 EDM सेंटरिंग प्लेट स्थानिक संपर्क तणाव पारंपारिक शार्प-शोल्डरच्या तुलनेत सुमारे 29% कमी करते, कोपऱ्यात कमी जोखीम आणि कोपरा मध्यभागी पुनरावृत्ती झाल्यामुळे. जिग दाबणे.
2. मल्टी-सायकल स्ट्रेस-रिलीफ स्टॅबिलायझेशन ॲलॉय-स्टील सब्सट्रेट बहुतेक अवशिष्ट अंतर्गत ताण काढून टाकण्यासाठी रफ-मशीनिंगनंतर दोन-राउंड उच्च-तापमान वृद्धत्व प्राप्त करते. वर्कशॉपमध्ये सभोवतालचे तापमान 17-29 ℃, फिनिश-प्लेट सपाटपणा फरक ≤0.0025 मिमी, तापमानाच्या वाढीमुळे बेंचमार्क विकृती प्रतिबंधित करते.
3. ड्युअल-साइड अल्ट्रा-प्रिसिजन ग्राइंडिंग टॉप रेफरन्स सर्फेस आणि बॉटम माउंटिंग डेटाम दोन्ही अल्ट्रा-प्रिसिजन ग्राउंड आहेत. सपाटपणा ≤0.002 मिमी; टॉप-बॉटम डेटाममधील समांतरता ≤0.003 मिमी. उच्च समांतरता प्लेट फ्लिप करून पर्यायी-पृष्ठभागाच्या वापरास समर्थन देते.
4. स्थानिकीकृत पृष्ठभाग-हार्डनिंग ट्रीटमेंट की पोझिशनिंग-शोल्डर झोन विशेष पृष्ठभाग कठोरता प्राप्त करतात, पृष्ठभागाची कठोरता HRC 58-62 पर्यंत पोहोचते. मजबूत अँटी-घर्षण क्षमता कण स्क्रॅच आणि डॉकिंग-प्रभाव चिन्हांना प्रतिकार करते; संपूर्ण-प्लेट ठिसूळ फ्रॅक्चर टाळण्यासाठी नॉन-वर्किंग झोन योग्य सब्सट्रेट कडकपणा टिकवून ठेवतात.
5. डायलेक्ट्रिक-द्रव-प्रतिरोधक अँटी-कॉरोझन फिनिश संपूर्ण बाह्य-पृष्ठभाग पॅसिव्हेशन अँटी-रस्ट उपचार. दीर्घकाळ स्प्लॅशिंग EDM डायलेक्ट्रिक-द्रव आणि दमट वर्कशॉप वातावरण, कमी ऑक्सिडेशन आणि स्पॉट-रस्ट घटनांना प्रतिकार करते.
6. प्री-प्रोसेस्ड माउंटिंग वैशिष्ट्यांसह मानक-आकार कॉम्पॅक्ट 70×70 बाह्य फूटप्रिंट, प्री-फॅब्रिकेटेड लोकेटिंग-पिन होल आणि काउंटरसिंक स्क्रू होल. थेट स्थापना दुय्यम मशीनिंगशिवाय मुख्य प्रवाहातील शून्य-पॉइंट फिक्स्चर इंटरफेसमध्ये बसते.
7. ट्रेस करण्यायोग्य पूर्ण-वस्तू मेट्रोलॉजी तपासणी प्रत्येक तयार युनिटमध्ये लेसर-कोरीव अद्वितीय अनुक्रमांक असतो. सपाटपणा, समांतरता आणि आर-चॅम्फर परिमाण कव्हर करणारे संपूर्ण तपासणी रेकॉर्ड संग्रहित केले आहेत, उच्च-वॉल्यूम मोल्ड बनविणाऱ्या उद्योगांसाठी शोधण्यायोग्य गुणवत्ता-नियंत्रणाचे समर्थन करतात.
उत्पादन कार्यप्रवाह पूर्ण करा
JWGRIP R-Type 70x70 EDM सेंटरिंग प्लेटची प्रत्येक बॅच पूर्ण-क्रम उत्पादन कार्यप्रवाहाचे काटेकोरपणे पालन करते:
कच्चा माल येणारा रासायनिक रचना आणि कडकपणा तपासणी → सीएनसी रफ-मिलिंग → प्रथम फेरी उच्च-तापमान ताण-निवारण वृद्धत्व → सेमी-फिनिश मशीनिंग → आर-टाइप इनर-चेंफर फॉर्मिंग → दुय्यम तणाव-रिलीफ एजिंग → स्थानिक पृष्ठभाग-हार्डनिंग → डबल-फेस फिनिशिंग → काउंटर-फेस फिनिशिंग → CMM पूर्ण-वस्तू भौमितिक तपासणी → लेसर अनुक्रमांक चिन्हांकन → अँटी-रस्ट पॅसिव्हेशन → अंतिम दृश्य पुन्हा तपासणी → तयार वस्तूंचे गोदाम.
उत्पादन ISO 9001 गुणवत्ता-व्यवस्थापन-सिस्टम आवश्यकतांचे पालन करते.
कोर मापन उपकरणे: समन्वय-मापन-यंत्र, पृष्ठभाग-सपाटपणा इंटरफेरोमीटर, कठोरता-परीक्षक; सर्व नियतकालिक अधिकृत मेट्रोलॉजिकल कॅलिब्रेशन प्राप्त करतात.
प्रत्येक तयार केलेला तुकडा स्वतंत्र तपासणी अहवालासह जोडलेला आहे; प्रत्येक ग्राहकाच्या विनंतीनुसार साहित्य चाचणी प्रमाणपत्रे पुरवली जाऊ शकतात.
स्टोरेज व्यावहारिक टीप: समर्पित शॉक-प्रूफ गेज बॉक्समध्ये सेंट्रिंग प्लेट स्टोअर करा. हेवी-ऑब्जेक्ट इफेक्ट आणि मेटल-चिप स्क्रॅचिंग टाळा. अगदी अदृश्य मायक्रो-इंडेंटेशन देखील पोझिशनिंग अचूकतेला हानी पोहोचवेल. प्रत्येक ऑन-मशीन ऍप्लिकेशननंतर, स्टोरेजपूर्वी लिंट-फ्री मऊ कापडाने पोझिशनिंग-शोल्डर्स आणि संदर्भ-पृष्ठभाग पूर्णपणे पुसून टाका.
योग्य असेंब्ली आणि ऑपरेटिंग वर्कफ्लो
1. इंस्टॉलेशनपूर्वी, फिक्स्चर-बेस माउंटिंग प्लेन, लोकेटिंग-पिन होल आणि सेंटरिंग-प्लेट तळाशी असलेला डेटा पूर्णपणे स्वच्छ करा; मेटल चिप्स, कार्बन पावडर आणि डायलेक्ट्रिक-द्रव अवशेष काढून टाका. अडकलेले परदेशी कण प्लेटला झुकवतील आणि केंद्रस्थानी बेंचमार्क विकृत करतील.
2. शिफारस केलेल्या टॉर्कचे अनुसरण करून काउंटरसिंक स्क्रू बांधा. ओव्हर-टॉर्क स्थानिक प्लेट विकृत बनवते आणि सपाटपणा नष्ट करते; अपर्याप्त टॉर्कमुळे डॉकिंगच्या प्रभावाखाली प्लेट सरकते.
3. इलेक्ट्रोड-जिग आणि आर-टाइप पोझिशनिंग शोल्डर्स दरम्यान जोरदार क्रॅश प्रतिबंधित करा; यांत्रिक प्री-सेंटरिंगसाठी सॉफ्ट-कॉन्टॅक्ट डॉकिंग मोडचा अवलंब करा.
4. यांत्रिक प्री-सेंटरिंगनंतर, EDM-प्रक्रिया चष्मा प्रति संपूर्ण प्रोब समन्वय भरपाई. फाईन प्रोबिंग कधीही वगळू नका आणि अंतिम मशीनिंगसाठी पूर्णपणे यांत्रिक केंद्रीकरण परिणामांवर अवलंबून राहू नका.
5. दर 7-10 कामकाजाच्या दिवसांनी भिंगाखाली पोझिशनिंग-शोल्डर्सची तपासणी करा; इंडेंटेशन, स्क्रॅच किंवा खाच आढळल्यानंतर ताबडतोब प्लेट बदला.
अयोग्य ऑपरेशन टाळावे
1. वीण पृष्ठभाग साफ न करता माउंटिंग: सँडविच केलेल्या चिप्स लपविलेले झुकाव विचलन निर्माण करतात.
2. हिंसक हॅमर-एडेड डॉकिंग: जोरदार प्रभाव पोझिशनिंग शोल्डरवर अदृश्य मायक्रो-इंडेंटेशन तयार करतो.
3. ओव्हर-टॉर्क स्क्रू फास्टनिंग: अंतर्गत ताण आणि प्लेट बॉडीची कायमची भौमितिक विकृती प्रेरित करते.
4. प्रोब फाइन-कॅलिब्रेशन वगळा आणि अंतिम मशीनिंग बेंचमार्क म्हणून यांत्रिक-केंद्रित आउटपुट घ्या.
JWGRIP का निवडा
1. व्यावहारिक EDM कार्य-होल्डिंग R&D अनुभव आमची अभियांत्रिकी टीम मोल्ड तंत्रज्ञांकडून मुबलक ऑन-साइट फीडबॅक जमा करते. उत्पादन पुनरावृत्ती केवळ सैद्धांतिक ड्रॉइंग पॅरामीटर्सऐवजी वास्तविक-शॉप अडथळ्यांसाठी ऑप्टिमाइझ केली जाते.
2. कठोर पूर्ण-युनिट-प्री-शिपमेंट तपासणी अनेक स्पर्धक केवळ सॅम्पलिंग डायमेंशनल तपासणीचा अवलंब करतात. प्रत्येक JWGRIP R-Type 70×70 EDM सेंटरिंग प्लेट डिलिव्हरीपूर्वी नॉन-कन्फॉर्मिंग भाग स्क्रीन करण्यासाठी CMM पूर्ण-आयटम भौमितिक तपासणी पूर्ण करते.
3. मानक आणि सानुकूल ऑर्डरसाठी स्थिर लीड-टाइम मानक-विशिष्ट 70×70 उत्पादने उत्पादन स्टॉक राखतात. सानुकूल पोझिशनिंग-बॉस किंवा होल-लेआउट आवश्यकतांसाठी, अभियांत्रिकी कार्यसंघ 12 कामकाजाच्या दिवसांत रेखांकन पुनरावलोकन पूर्ण करतो आणि व्यवहार्य वेळापत्रकाची पुष्टी करतो. मानक ऑर्डर लीड-टाइम: 10-15 कामकाजाचे दिवस.
4. अनुप्रयोग-देणारं तांत्रिक-समर्थन जेव्हा ग्राहकांना असेंबली गोंधळ किंवा असामान्य केंद्रीकरण कार्यप्रदर्शन भेटते, तेव्हा तांत्रिक-समर्थन कार्यसंघ वास्तविक EDM-कार्यशाळेच्या अनुभवावर आधारित व्यावहारिक समस्यानिवारण सूचना प्रदान करते.
5. संपूर्ण बॅच ट्रेसिबिलिटी व्यवस्थापन प्रत्येक प्लेटमध्ये विशेष अनुक्रमांक असतो. एकदा पोझिशनिंग-संबंधित अनपेक्षित समस्या उद्भवल्यानंतर, मूळ-कारण तांत्रिक विश्लेषणासाठी मूळ उत्पादन पॅरामीटर्स आणि तपासणी संग्रहण द्रुतपणे पुनर्प्राप्त केले जाऊ शकतात.
वारंवार विचारले जाणारे प्रश्न
Q1: JWGRIP R-Type 70x70 EDM सेंटरिंग प्लेट सर्व सेंटरिंग विचलन दूर करू शकते?
A1: हे स्थिर यांत्रिक प्री-सेंटरिंग बेंचमार्क पुरवते आणि विचलनाचे प्रत्येक स्रोत काढू शकत नाही. अंतिम तपासणी-आधारित समन्वय भरपाई अनिवार्य राहते. पोझिशनिंग एरर थकलेल्या इलेक्ट्रोड-जिग, लूज फिक्स्चर माउंटिंग किंवा इलेक्ट्रोड-शँक विकृतीमुळे देखील उद्भवू शकते. ऑपरेटर वेळोवेळी संपूर्ण जिग असेंब्लीची तपासणी करतील.
Q2: हे सेंटरिंग-प्लेट हेवी-वेट मोठ्या-आकाराच्या ग्रेफाइट-इलेक्ट्रोड जिग्सच्या वारंवार डॉकिंगसाठी योग्य आहे का?
A2: हे ग्रेफाइट-इलेक्ट्रोड-जिग सेंटरिंग कामास समर्थन देते. अतिरिक्त-भारी संमेलनांसाठी, डॉकिंग संपर्क शक्तीवर काटेकोरपणे नियंत्रण ठेवा आणि हिंसक प्रभाव प्रतिबंधित करा. जरी R-chamfer ऑप्टिमायझेशनसह, जास्त प्रभाव भार अजूनही पोझिशनिंग खांद्यावर इंडेंटेशन नुकसान निर्माण करतो.
Q3: तुम्ही नॉन-स्टँडर्ड होल-पॅटर्न किंवा स्पेशल पोझिशनिंग-बॉस डायमेंशन सानुकूलित करू शकता?
A3: होय. कृपया छिद्र लेआउट, पोझिशनिंग-बॉस भूमिती, सपाटपणा आणि समांतरता सहिष्णुतेसाठी स्पष्ट आवश्यकतांसह संपूर्ण तांत्रिक रेखाचित्रे सबमिट करा. अभियांत्रिकी विभाग 12 कामकाजाच्या दिवसांत उत्पादनक्षमतेचे मूल्यांकन करतो आणि औपचारिक कोटेशन जारी करतो.
Q4: कोणत्या नुकसानीच्या अटी वॉरंटीमधून वगळल्या आहेत?
A4: हे उच्च-परिशुद्धता पोझिशनिंग वर्क-होल्डिंग घटकाशी संबंधित आहे. वॉरंटीमध्ये उत्पादन-उद्भवलेल्या दोषांचा समावेश होतो जसे की डिलिव्हरी-बाहेरील सपाटपणा, समांतरता आणि कडकपणा. टक्कर, अयोग्य टॉर्क-इंस्टॉलेशन, पार्टिकल-स्क्रॅच आणि नॉर्मल सर्व्हिस-वेअरमुळे झालेले नुकसान वॉरंटी कव्हरेजच्या बाहेर आहे.
चौकशी पाठवा
संपर्क माहिती
-
पत्ता
क्रमांक 44, डॅनिंग एंटरप्रेन्योरशिप रोड, हुमेन टाउन, डोंगगुआन सिटी, ग्वांगडोंग प्रांत, चीन
-
दूरध्वनी
-
ईमेल
JWGRIP कडे चौकशी पाठवण्यासाठी आपले स्वागत आहे. आमची व्यावसायिक तांत्रिक आणि विक्री संघ विनामूल्य फिक्स्चर निवड, सानुकूलित समाधान डिझाइन आणि अचूक कोटेशन प्रदान करेल.
बातम्या शिफारशी