मराठी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

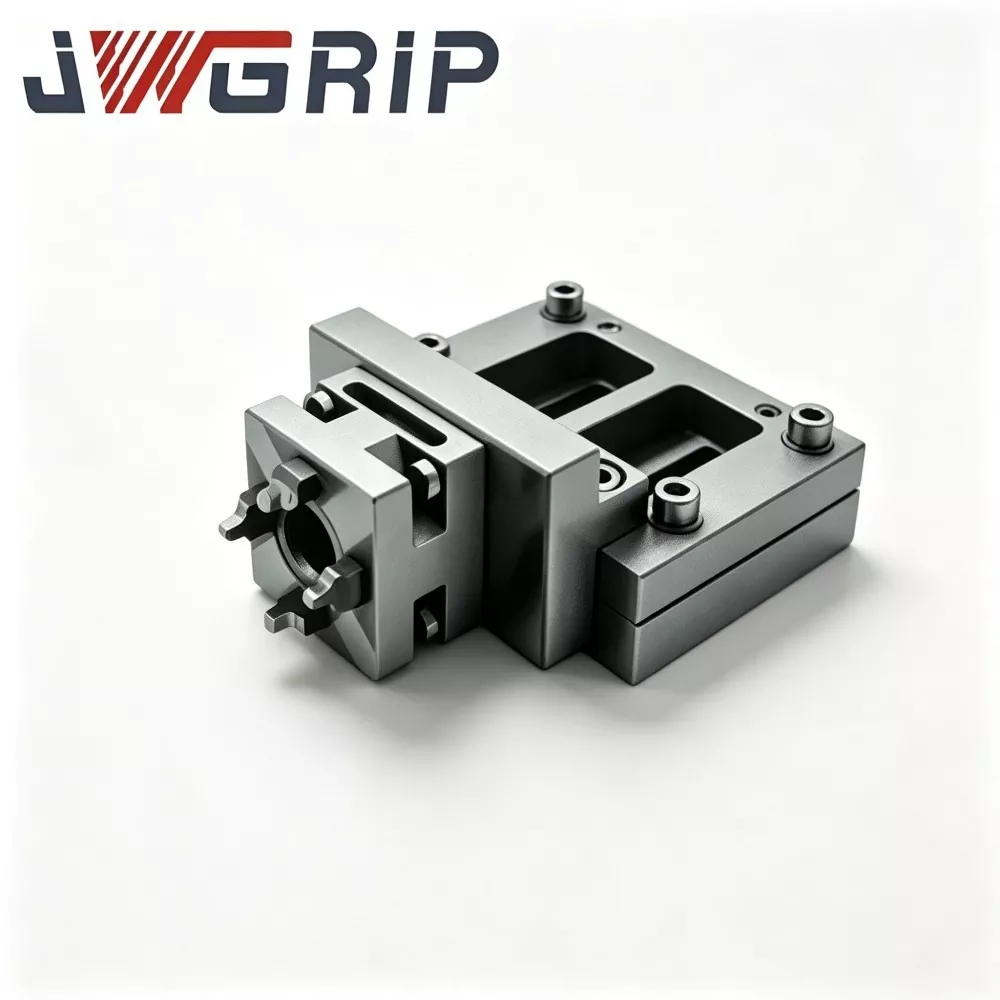

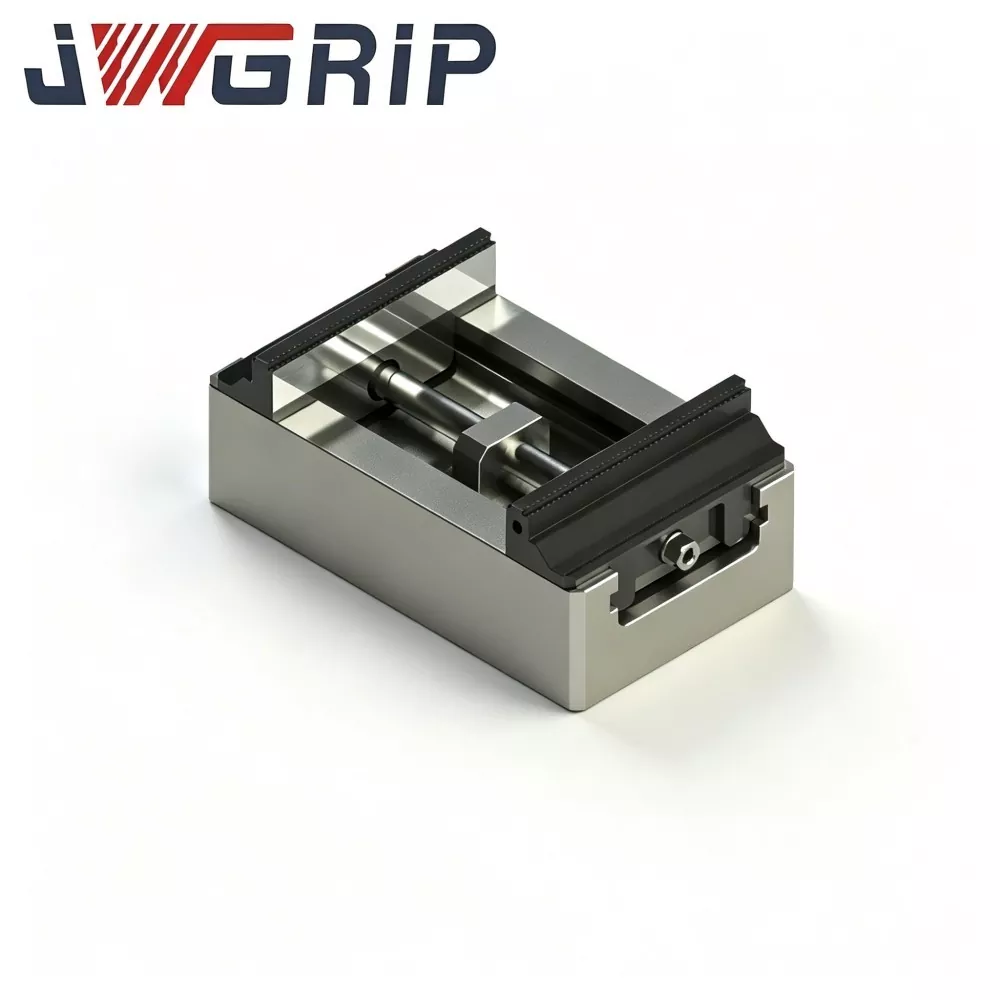
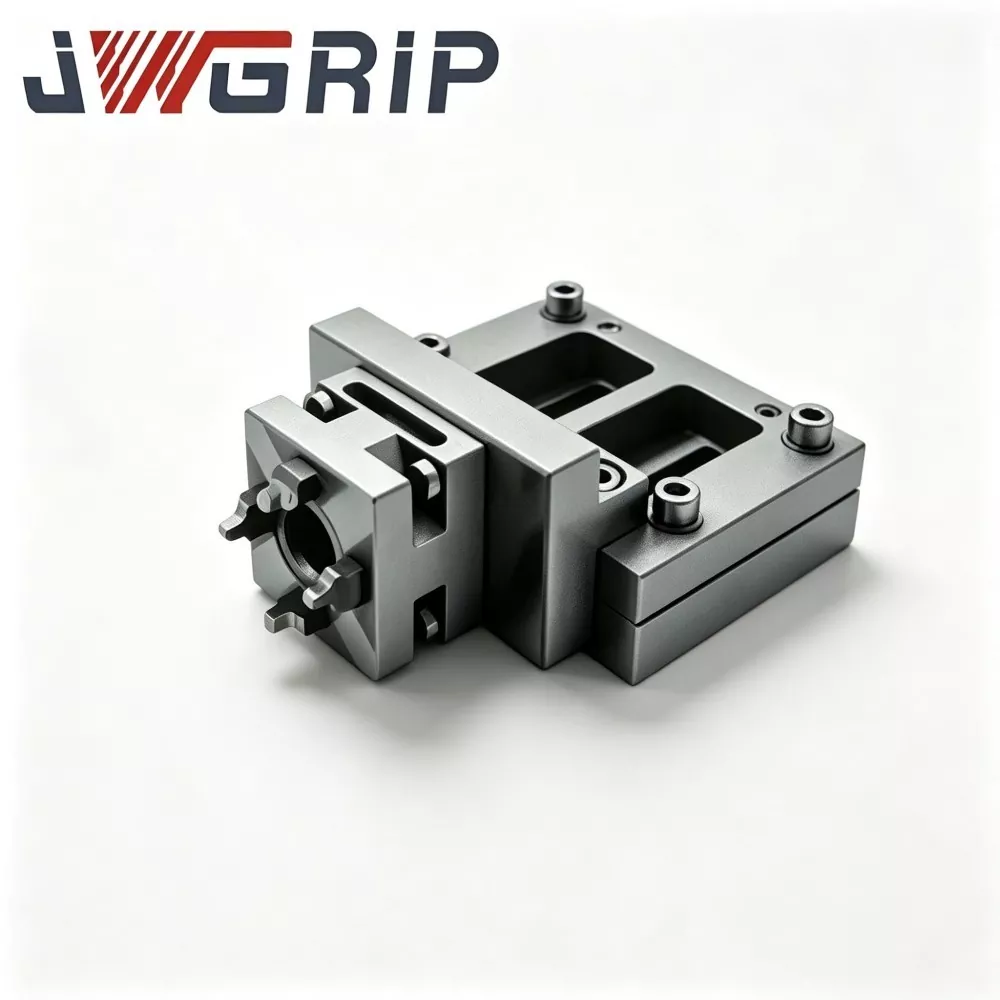
सीएनसी मिलिंगसाठी कठोर जबड्यांसह मध्यम-आकाराचे हेवी-ड्यूटी सेल्फ-सेंटरिंग झिरो पॉइंट वाइज
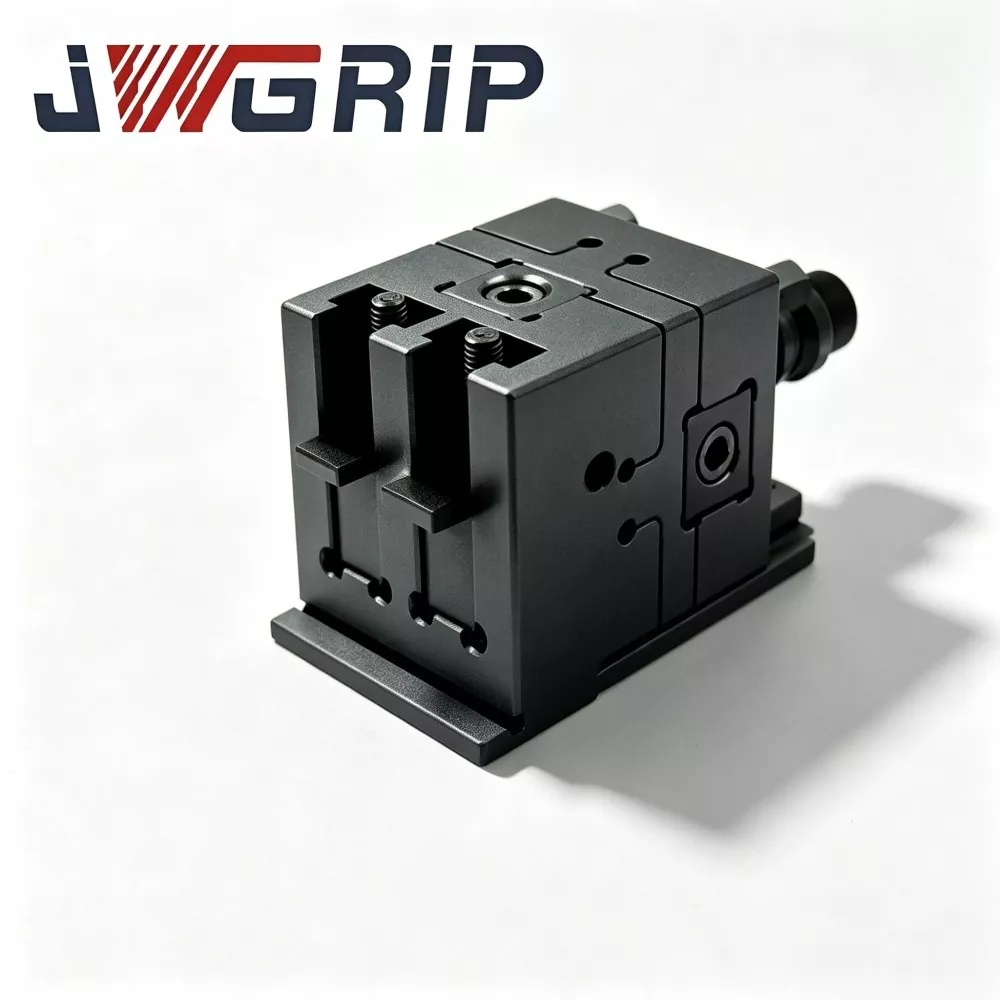
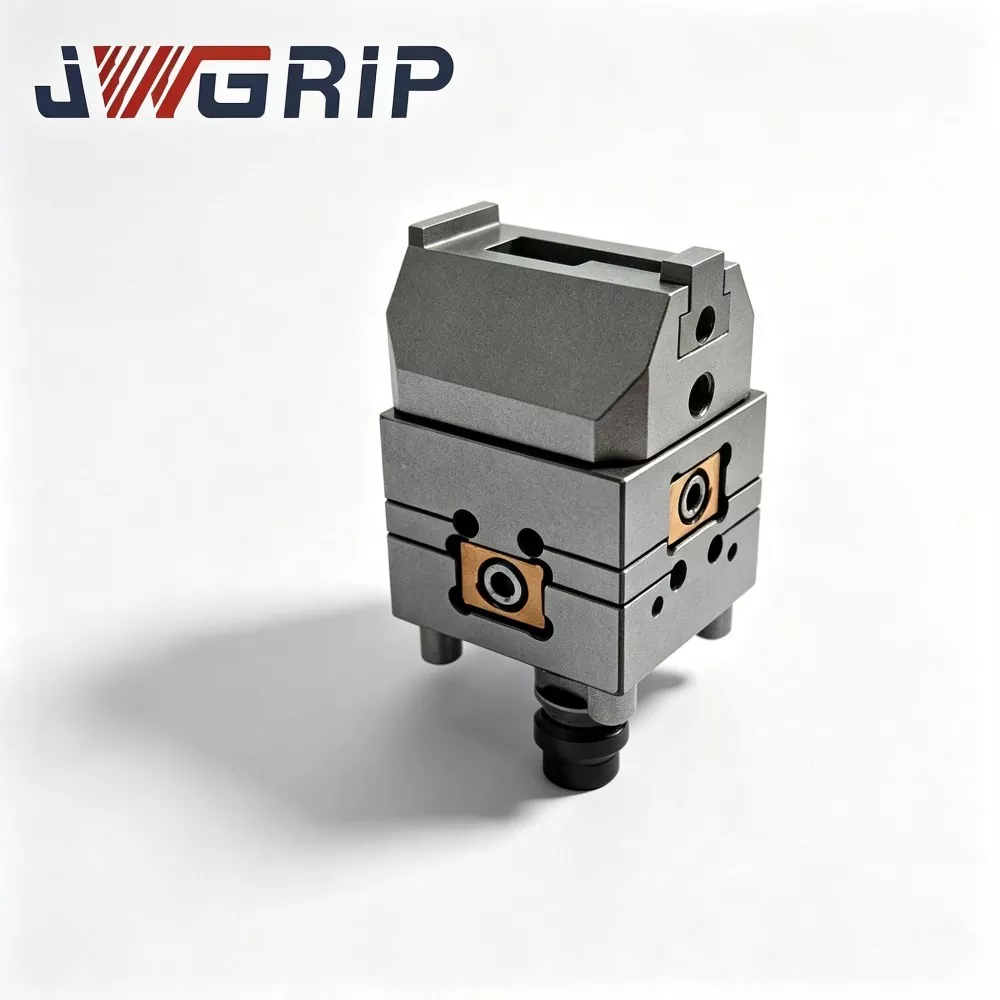
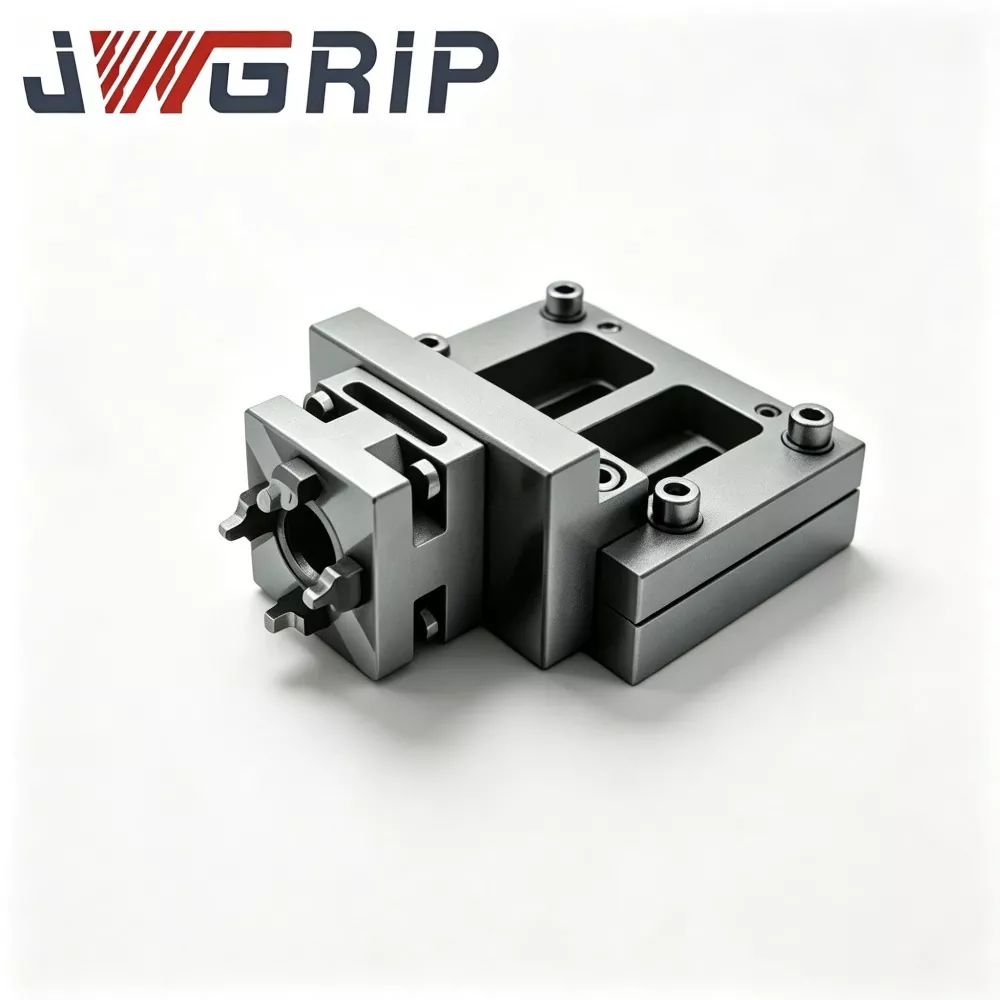
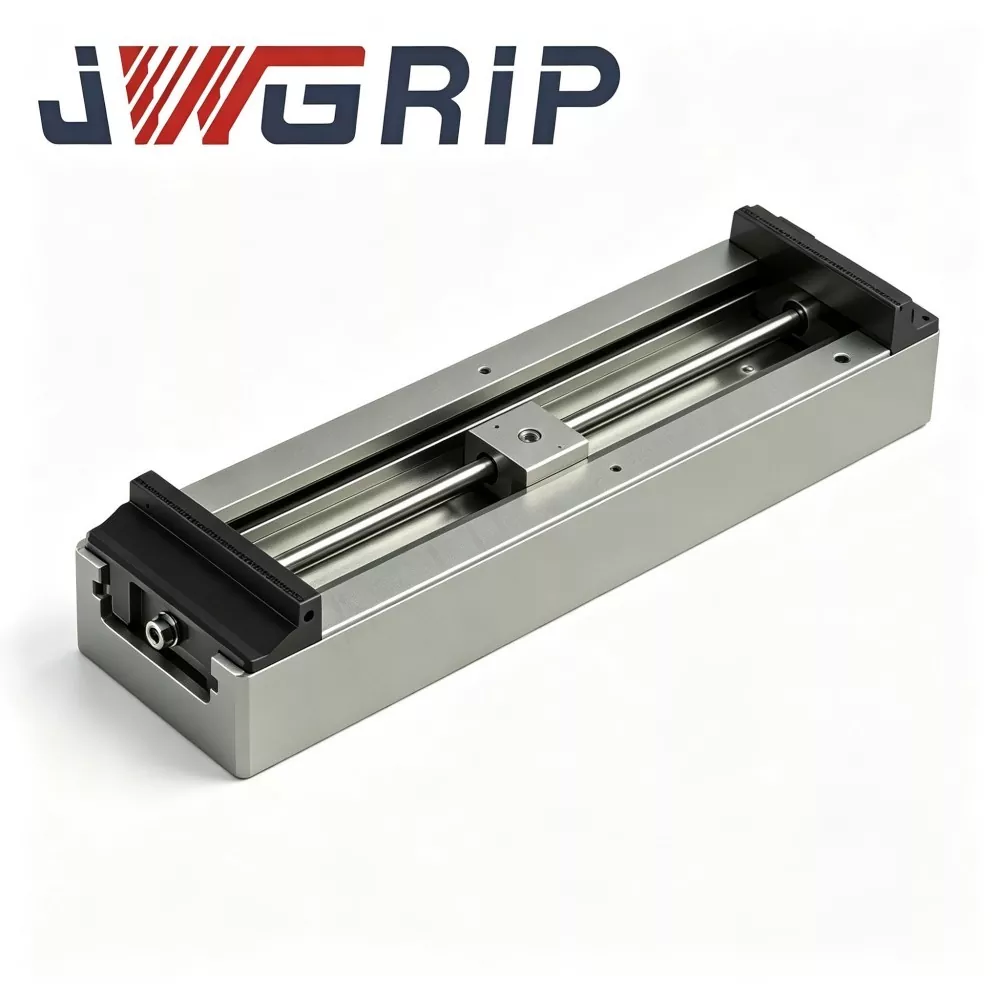
JWGRIP फॅक्टरी डायरेक्ट आणि कस्टमाइज्ड मिडियम-साईज हेवी-ड्यूटी सेल्फ-सेंटरिंग झिरो पॉइंट वायस विथ हार्ड जॉज विथ चीनमध्ये सीएनसी मिलिंगसाठी व्यावसायिक निर्माता आणि पुरवठादार आहे. हे एक नवीन-डिझाइन इंटिग्रेटेड झिरो-पॉइंट क्लॅम्पिंग फिक्स्चर आहे जे विशेषतः हेवी-ड्यूटी सीएनसी मिलिंग उत्पादन परिस्थितीसाठी विकसित केले आहे. हे उच्च-गुणवत्तेचे अचूक फिक्स्चर मध्यम आकाराचे हेवी-ड्यूटी सिंक्रोनस सेल्फ-सेंटरिंग ट्रान्समिशन स्ट्रक्चर आणि स्टँडर्ड झिरो-पॉइंट पोझिशनिंग डॉकिंग युनिटला संपूर्ण सिंगल डिव्हाईस म्हणून समाकलित करते, अतिरिक्त जुळणाऱ्या ॲक्सेसरीजची किंवा ऑन-साइट कॅलिब्रेशनची पुनरावृत्ती करण्याची आवश्यकता दूर करते.
हाय-स्ट्रेंथ ॲलॉय स्टील बॉडी आणि हाय-हार्डनेस क्वेंच्ड जॉ असेंबलीचा अवलंब करून, हे हेवी-ड्यूटी सेल्फ-सेंटरिंग झिरो पॉइंट व्हाईस उच्च कार्यक्षमता, उत्कृष्ट टिकाऊपणा, उच्च कार्यक्षमता आणि वापरकर्ता-अनुकूल देखभाल वैशिष्ट्ये देते. सर्व मुख्य भाग आणि ट्रान्समिशन घटकांना खडबडीत मशीनिंगनंतर कठोर ताण-निवारण वृद्धत्व उपचार केले जातात, तर दीर्घकालीन हेवी-लोड चक्रीय मिलिंग दरम्यान स्थिर आणि अचूक समकालिक केंद्रीकरण कार्यप्रदर्शन सुनिश्चित करण्यासाठी गंभीर वीण पृष्ठभाग अचूक ग्राइंडिंगसह पूर्ण केले जातात.
पूर्णपणे एकात्मिक मानक शून्य-पॉइंट डॉकिंग स्ट्रक्चरसह तयार केलेले, व्हाईस ऑफलाइन वर्कपीस प्रीसेटिंग आणि वेगवान फिक्स्चर स्वॅपला समर्थन देते, ज्यामुळे साधन बदलण्याची कार्यक्षमता आणि एकूण उपकरणे वापरण्यात मोठ्या प्रमाणात सुधारणा होते. CNC मिलिंगसाठी हार्ड जॉजसह मध्यम-आकाराचे हेवी-ड्यूटी सेल्फ-सेंटरिंग झिरो पॉइंट वाइज उत्कृष्ट स्ट्रक्चरल कडकपणा आणि मजबूत अँटी-डिफॉर्मेशन क्षमता प्रदान करते, सतत क्लॅम्पिंग स्थिरता राखते आणि जड खडबडीत मिलिंगच्या प्रभावाखाली देखील पोझिशनिंग अचूकतेची पुनरावृत्ती करते. मोल्ड घटक, ऑटो पार्ट्स, हार्डवेअर स्ट्रक्चरल पार्ट्स आणि इंजिनिअरिंग मशिनरी ॲक्सेसरीजच्या CNC मिलिंग प्रक्रियेसाठी व्यापकपणे लागू, हे मेड-इन-चायना फिक्स्चर जागतिक औद्योगिक उत्पादन क्लायंटसाठी विश्वसनीय आणि प्रमाणित अचूक टूलिंग सोल्यूशन्स प्रदान करते.
ठराविक वेदना-बिंदू
1. अपुरा क्लॅम्पिंग कडकपणा आणि भारी मिलिंग प्रभाव शक्ती अंतर्गत वर्कपीस स्लिपेज
2. दीर्घ-काळाच्या हेवी-लोड रफ-मिलिंगनंतर डिग्रेड रिपीट-पोझिशनिंग अचूकता
3. फिक्स्चर स्वॅप दरम्यान वेळ घेणारे मॅन्युअल कॅलिब्रेशन
4. हेवी-लोड रफ-मिलिंगमुळे व्हिस-बॉडी विकृती
5. शून्य-पॉइंट पोझिशनिंग डॉकिंगसह खराब मूळ सुसंगतता
वास्तविक-जागतिक मिलिंग कार्यशाळांमध्ये, पारंपारिक मध्यम-आकाराचे व्हिसेस हेवी-कट रफ-मिलिंग अंतर्गत स्पष्ट कमतरता दर्शवतात:
मर्यादित स्ट्रक्चरल कडकपणामुळे मजबूत मिलिंग प्रभावाखाली शरीराची किरकोळ विकृती होते, ज्यामुळे वर्कपीस सरकते आणि अस्थिर आयामी आउटपुट येतात.
एकात्मिक शून्य-बिंदू इंटरफेस नसल्यामुळे, ऑपरेटर फिक्स्चर बदलण्याच्या दरम्यान मॅन्युअल अलाइनमेंटवर भरपूर वेळ घालवतात आणि एकूण मशीनची कार्यक्षमता कमी करते.
या JWGRIP व्हाईससाठी, मुख्य भाग आणि ट्रान्समिशन घटक उच्च-शक्तीचे मिश्र धातुचे स्टील स्वीकारतात आणि खडबडीत मशीनिंगनंतर तणाव-मुक्त वृद्धत्वातून जातात. दीर्घकालीन हेवी-लोड सायकल अंतर्गत स्थिर समकालिक केंद्रीकरण कार्यप्रदर्शन राखण्यासाठी गंभीर वीण पृष्ठभाग अचूक-ग्राउंड असतात. अंगभूत मानक शून्य-पॉइंट डॉकिंग संरचना ऑफलाइन वर्कपीस प्री-सेटिंग आणि वेगवान फिक्स्चर स्वॅपला समर्थन देते.
वेदना-बिंदू पुनरावलोकन
वास्तविक CNC-मिलिंग उत्पादनामध्ये, फिक्स्चर कडकपणा, मध्यभागी अचूकता आणि शून्य-बिंदू सुसंगतता थेट भाग उत्पन्न, मशीन वापर आणि उत्पादन चक्र निर्धारित करतात. सीएनसी मिलिंगमध्ये रफ-मिलिंग, सेमी-फिनिश-मिलिंग आणि फिनिश-मिलिंग समाविष्ट आहे. हेवी रफ-मिलिंग जबरदस्त कटिंग प्रभाव निर्माण करते आणि फिक्स्चर सतत लोड करते.
बाजारात सामान्य स्व-केंद्रित व्हिसेसच्या सामान्य कमतरता:
1. हेवी-कटिंगसाठी अपुरी स्ट्रक्चरल ताकद
अनेक सामान्य-उद्देशीय व्हिसेस प्रकाश-कर्तव्य कार्यांसाठी डिझाइन केलेले आहेत. हेवी-लोड रफ-मिलिंग अंतर्गत, वाइज-बॉडी मायक्रो-डिफॉर्मेशन आणि विस्तारित ट्रान्समिशन-पेअर क्लीयरन्समुळे वर्कपीस मायक्रो-स्लिप, सहनशीलतेच्या बाहेरचे परिमाण, पृष्ठभागावर बडबड चिन्हे आणि अगदी पूर्ण भाग स्क्रॅप होतो.
2.कोणताही अंगभूत शून्य-बिंदू द्रुत-बदल इंटरफेस नाही
प्रत्येक फिक्स्चर स्वॅपसाठी मॅन्युअल डायल-इंडिकेटर संरेखन आणि पुनरावृत्ती डेटा समायोजन आवश्यक आहे, मोठ्या प्रमाणात नॉन-कटिंग वेळ वापरणे. उच्च-मिश्रण कमी-वॉल्यूम उत्पादन अंतर्गत, वारंवार बदल-ओव्हर डीबगिंग खर्च वाढवते आणि FMS लवचिक-ऑटोमेशन लाइनसाठी अडथळे निर्माण करतात.
3.मानक जबड्याचा खराब पोशाख प्रतिकार
काही कडक जबडे पूर्णपणे शमलेले नाहीत. सतत दळणाचा प्रभाव जबडा पोशाख वाढवतो, डेटामध्ये बदलतो आणि वारंवार जबडा पुन्हा ग्राइंड करण्यास भाग पाडतो.
4. डायनॅमिक मिलिंग दरम्यान कंपन-ट्रिगर केलेले विस्थापन
डायनॅमिक मिलिंग फोर्सच्या कंपनाकडे दुर्लक्ष करून, अनेक मध्यम-आकाराचे व्हिस केवळ स्थिर क्लॅम्पिंगसाठी ऑप्टिमाइझ केले जातात. किरकोळ वर्कपीस ऑफसेटमुळे फिनिश-मिलिंग भौमितिक-सहिष्णुता आवश्यकता पूर्ण करणे अशक्य होते.
5. कार्यशाळेतील दूषित घटकांविरूद्ध कमकुवत सीलिंग
साधे सीलिंग मिलिंग चिप्स आणि कूलंटला आतील ट्रान्समिशन असेंब्ली, स्पीड-अप कंपोनंट वेअर आणि फिक्स्चर सर्व्हिस लाइफ कमी करण्यास अनुमती देते. शून्य-पॉइंट डॉकिंगसाठी, असेंबली-स्टॅक केलेल्या त्रुटींचा परिचय करून देण्यासाठी आणि पुनरावृत्ती-स्थिती अचूकतेला हानी पोहोचवण्यासाठी अतिरिक्त ॲडॉप्टर प्लेट्स आवश्यक आहेत.
6. सिंगल-कंडिशन ओरिएंटेड फिक्स्चर डिझाइन
JWGRIP मध्यम-आकाराचे हेवी-ड्यूटी सेल्फ-सेंटरिंग झिरो पॉइंट वायसे विथ हार्ड जॉज सीएनसी मिलिंगसाठी वरील-उल्लेखित अडथळ्यांचे निराकरण करण्यासाठी उद्देश-अनुकूलित आहे. प्रबलित हेवी-ड्युटी व्हाईस-बॉडी डायनॅमिक मिलिंग प्रभावास प्रतिकार करते. पूर्णपणे विझवलेले हार्ड-जॉ सेट रफ-मिलिंगसाठी उत्कृष्ट पोशाख-प्रतिरोधक प्रदान करतात. मानक शून्य-बिंदू इंटरफेस जलद फिक्स्चर स्वॅप ओळखतात. तंतोतंत-नियंत्रित अंतर्गत-ट्रांसमिशन क्लिअरन्स रफ-मिलिंग कडकपणा आणि फिनिश-मिलिंग सेंटरिंग अचूकता संतुलित करते. पूर्णपणे बंद केलेले सीलिंग चिप आणि शीतलक धूप प्रतिबंधित करते. मध्यम-आकाराचे परिमाण मशीनिंग कव्हरेज आणि टेबल-माउंट फूटप्रिंट संतुलित करते. हे मोल्ड, ऑटो-पार्ट, हार्डवेअर आणि अभियांत्रिकी-घटक प्रक्रियेसाठी बहुतेक उभ्या CNC मशीनिंग सेंटर आणि मिलिंग मशीनमध्ये बसते.
घटक रचना
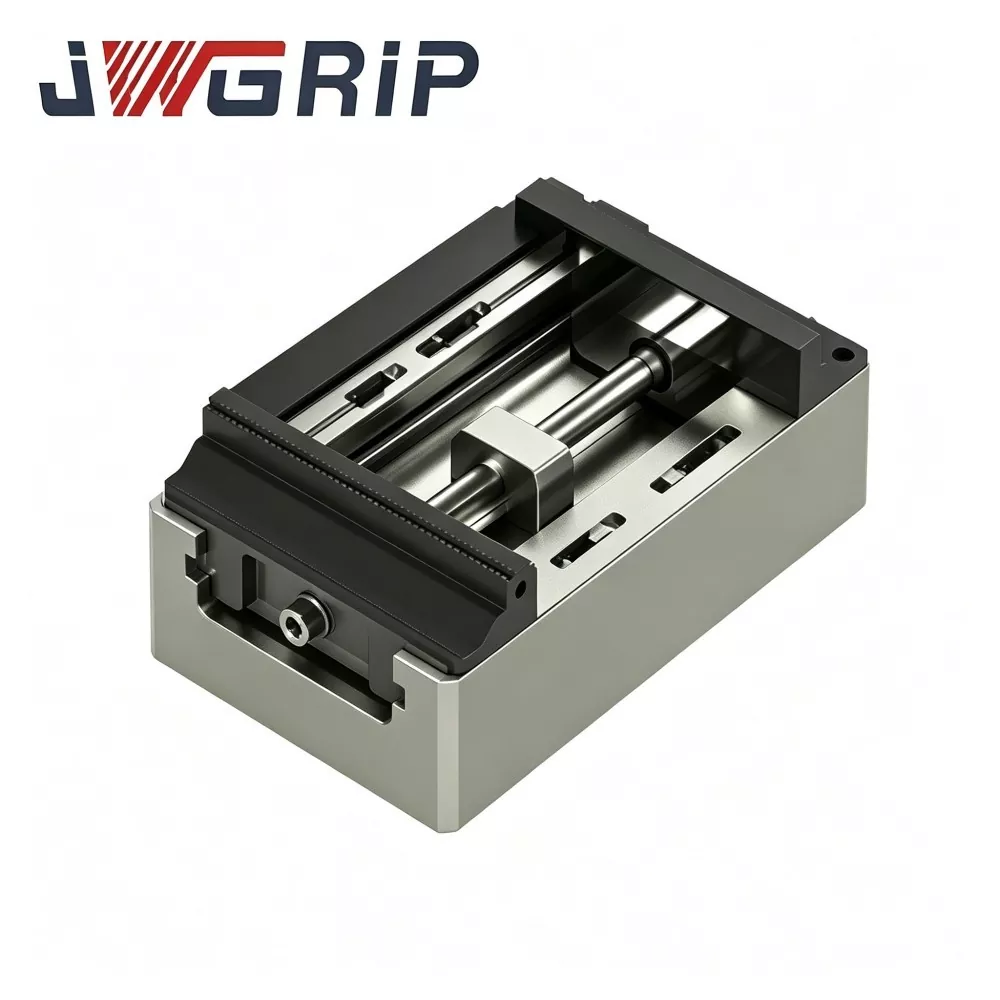
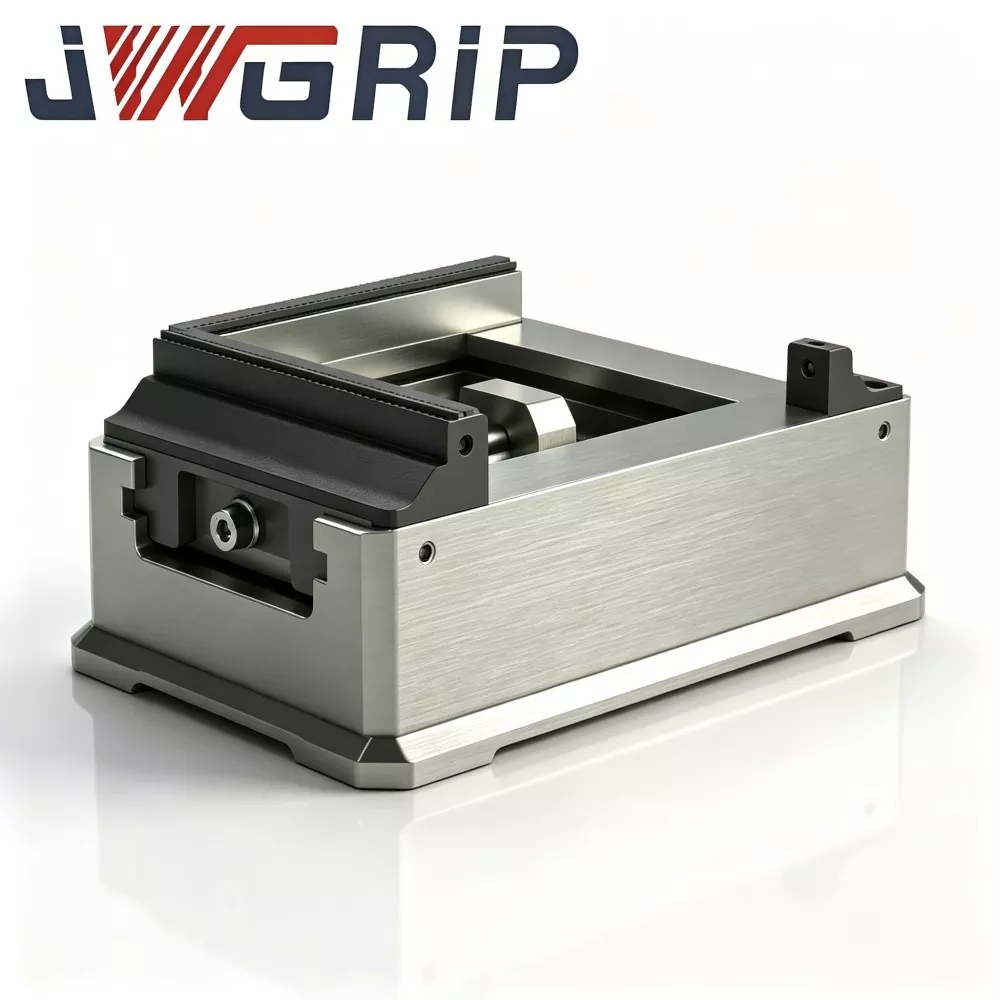
JWGRIP मध्यम-आकाराचे हेवी-ड्यूटी स्व-केंद्रित शून्य-बिंदू व्हाईसमध्ये सहा मुख्य कार्यात्मक मॉड्यूल असतात:
उच्च-शक्तीचे बनावट तणाव-मुक्त व्हाइस शरीर
हेवी-ड्यूटी सिंक्रोनस रॅक-आणि-पिनियन ट्रान्समिशन मॉड्यूल
बदलण्यायोग्य कठोर जबडे शमवले
समर्पित शून्य-बिंदू-स्थिती माउंटिंग बेस
पूर्णपणे बंद चिप-प्रूफ आणि कूलंट-प्रतिरोधक सीलिंग असेंब्ली
लॉकिंग-टॉर्क फाइन-ट्यूनिंग यंत्रणा
व्हाईस बॉडी अखंडपणे उच्च-शक्तीच्या मिश्र धातुच्या स्टीलने बनविली जाते आणि फोर्जिंग-आणि-मशीनिंग-प्रेरित अवशिष्ट ताण दूर करण्यासाठी मल्टी-पास स्ट्रेस-रिलीव्हिंग ट्रीटमेंटसह प्रक्रिया केली जाते. हे हेवी-लोड रफ-मिलिंग दरम्यान डायनॅमिक भार सहन करते आणि शरीराची विकृती टाळते.
हेवी-ड्यूटी सिंक्रोनस ट्रान्समिशन पार्ट्स घट्ट-नियंत्रित क्लीयरन्ससह जोडलेल्या अचूक ग्राइंडिंगमधून जातात, दोन कठोर जबड्यांसाठी पूर्णपणे समक्रमित ओपनिंग-क्लोजिंग हालचाली सुनिश्चित करतात.
कडक जबडे उच्च-कडकपणाच्या मिश्र धातुच्या स्टीलचे बनलेले असतात, पूर्णपणे विझलेले आणि अचूक-ग्राउंड, हेवी-ड्यूटी रफ-मिलिंगसाठी उत्कृष्ट पोशाख-प्रतिरोध आणि प्रभाव-प्रतिरोधक प्रदान करतात. कठोर जबडे हे स्वतंत्र वेगळे करण्यायोग्य सुटे भाग आहेत; थकलेला जबडा संपूर्ण व्हाईस युनिट न बदलता स्वतंत्रपणे बदलला जाऊ शकतो.
पूर्णपणे बंद केलेल्या सीलबंद पोकळ्या मिलिंग चिप्स, शीतलक आणि धातूची धूळ आतील ट्रांसमिशन असेंब्लींवर आक्रमण करण्यापासून रोखतात, मोठ्या प्रमाणात दूषित हाय-चिप मिलिंग-शॉप वातावरणाशी जुळवून घेतात.
बेस प्री-मशीन स्टँडर्ड झिरो-पॉइंट-पोझिशनिंग इंटरफेससह येतो, अतिरिक्त ॲडॉप्टर प्लेट्सशिवाय मुख्य प्रवाहातील शून्य-पॉइंट सिस्टमशी थेट सुसंगत.
कार्यरत यंत्रणा
1.सेल्फ-सेंटरिंग क्लॅम्पिंग यंत्रणा
अंतर्गत हेवी-ड्यूटी सिंक्रोनस ट्रान्समिशन सममितीय हालचालीसाठी डाव्या-उजव्या कडक जबड्याला चालवते. वर्कपीसेस डायल-इंडिकेटर सेटअप काढून टाकून, मॅन्युअल फाइन-अलाइनमेंटशिवाय स्वयंचलित केंद्रीकरण अनुभवतात. एकदा क्लॅम्प केल्यावर, वर्कपीस केंद्र लॉक केले जाते ज्यामुळे मानवी-उद्भवलेल्या पोझिशनिंग त्रुटी काढल्या जातात. उच्च-कडकपणाचे हार्ड-जॉज मिलिंग प्रभाव शक्तीचा प्रतिकार करण्यासाठी पुरेसे क्लॅम्पिंग घर्षण प्रदान करतात. वर्कपीसची स्थिती रफ-मिलिंग, सेमी-फिनिश-मिलिंग आणि फिनिश-मिलिंगमध्ये स्थिर राहते आणि मिल्ड पृष्ठभागांसाठी सुसंगत मितीय गुणवत्तेची हमी देते.
2.झिरो-पॉइंट-पोझिशनिंग लिंकेज यंत्रणा
व्हाईस बेस मुख्य प्रवाहातील शून्य-पॉइंट-सिस्टम आयामी मानकांचे पालन करतो आणि वेगवान फिक्स्चर डिस्माउंटिंग आणि माउंटिंगसाठी थेट शून्य-बिंदू बेस प्लेट्सवर माउंट केले जाऊ शकते. स्थापनेनंतर स्थिर डेटाम अचूकता राखली जाते. वर्कपीस किंवा फुल-फिक्स्चर स्वॅपसाठी कोणत्याही पुनरावृत्ती डेटाम कॅलिब्रेशनची आवश्यकता नाही, ज्यामुळे सेट-अप तास मोठ्या प्रमाणात कमी होतात. हे डिझाईन FMS लवचिक-उत्पादन लाइन्सच्या कनेक्शनला समर्थन देते आणि मल्टी-व्हेरियंट भागांसाठी अप्राप्य सतत CNC मिलिंग साध्य करण्यासाठी रोबोट लोडिंग-अनलोडिंगला सहकार्य करते.
कोर स्ट्रेंथ्स
1. डायनॅमिक मिलिंग प्रभावाविरूद्ध मध्यम आकाराचे हेवी-ड्युटी बांधकाम
बनावट तणाव-मुक्त व्हाइस बॉडी अधिक प्रबलित हेवी-ड्यूटी ट्रान्समिशन असेंबली हेवी रफ-मिलिंग कटिंग फोर्सचा प्रतिकार करते. मिलिंग दरम्यान विस-बॉडी डिफॉर्मेशन आणि ट्रान्समिशन-गॅप वाढवणे दाबले जाते. एक सिंगल व्हाईस हेवी-कट रफ-मिलिंग आणि हाय-प्रिसिजन फिनिश-मिलिंग या दोन्हींना सपोर्ट करते आणि वर्कशॉप फिक्स्चर इन्व्हेंटरी प्रेशर कमी करते.
2.उत्कृष्ट पोशाख-आणि-प्रभाव-प्रतिकारासाठी पूर्णपणे विझवलेले बदलण्यायोग्य हार्ड-जॉज
कडक जबड्यांना पूर्ण शमन-कठोरता आणि अचूक ग्राइंडिंग मिळते. दीर्घकालीन मिलिंग अंतर्गत कमी पोशाख दर वारंवार री-ग्राइंडिंग देखभाल कार्य कमी करते. स्वतंत्र बदलण्यायोग्य हार्ड-जॉज दीर्घकालीन देखभाल खर्च कमी करतात.
3. हाय-स्पीड फिक्स्चर चेंज-ओव्हरसाठी मानक शून्य-बिंदू इंटरफेस
सानुकूल अडॅप्टर प्लेट्सशिवाय बेस थेट मुख्य प्रवाहातील शून्य-पॉइंट-पोझिशनिंग सिस्टमशी जुळतो. फिक्स्चर डिससेम्बली-असेंबलीला मोठ्या प्रमाणात गती द्या, वेळ घेणारे डायल-इंडिकेटर संरेखन काढून टाका आणि FMS स्वयंचलित उत्पादन लाइनसाठी CNC मिलिंग मशीन वापर दर सुधारा.
4. उच्च-परिशुद्धता समकालिक स्व-केंद्रित ट्रांसमिशन मिलिंग आयाम स्थिर करते
पेअर-ग्राउंड सिंक्रोनस ट्रान्समिशन घट्ट क्लिअरन्स नियंत्रण ठेवते. दुहेरी हार्ड-जॉज समकालिकपणे हलतात. क्लॅम्पिंगनंतर सेंटरिंग डेटाम स्थिर राहते आणि योग्य भौमितिक सहिष्णुता सुनिश्चित करून, रफ-मिलिंग आणि फिनिश-मिलिंग दरम्यान वर्कपीस स्लिपेज प्रतिबंधित करते.
5. फुल-एनक्लोजर सीलिंग फिक्स्चर सेवा आयुष्य वाढवते
सीएनसी मिलिंग मोठ्या प्रमाणात चिप्स आणि कूलंट तयार करते. सीलबंद पोकळी जॅमिंग आणि अचूक क्षय टाळण्यासाठी दूषित पदार्थांना ट्रान्समिशन चेंबरपासून दूर ठेवतात. टिकाऊ आणि देखरेख ठेवण्यास सोपी डिझाइन फॅक्टरी OPEX कमी करते.
6. ऑप्टिमाइझ्ड फूटप्रिंट बहुतेक उभ्या CNC वर्कटेबलमध्ये बसते
मध्यम आकाराचे कॉम्पॅक्ट हेवी-ड्यूटी लेआउट जास्त टेबल जागा व्यापत नाही. रोटरी-मिलिंग कार्यांसाठी बहुतेक अनुलंब मशीनिंग केंद्रे, CNC मिलिंग मशीन आणि 4-अक्ष रोटरी टेबलसह सुसंगत.
7. लवचिक सानुकूल बदलासह फॅक्टरी-थेट पुरवठा
स्रोत निर्माता म्हणून, JWGRIP ग्राहकांच्या मशीन मॉडेल्स आणि भाग वैशिष्ट्यांनुसार स्ट्रक्चरल कस्टमायझेशन प्रदान करते: क्लॅम्पिंग-स्ट्रोक ऍडजस्टमेंट, बेस माउंटिंग-होल मॉडिफिकेशन, स्पेशल-प्रोफाइल जबडा कस्टम-बिल्डिंग, विविध उत्पादकांसाठी वैयक्तिकृत CNC-मिलिंग प्रक्रिया आवश्यकता पूर्ण करणे.
मल्टी-सेक्टर ऍप्लिकेशन परिस्थिती
1.मोल्ड-इंडस्ट्री सीएनसी मिलिंग
मोल्ड इन्सर्ट आणि मोल्ड कोरसाठी रफ-मिलिंग, सेमी-फिनिश-मिलिंग आणि फिनिश-मिलिंग. हेवी-ड्यूटी स्ट्रक्चर मिलिंग इफेक्ट सहन करते तर शून्य-पॉइंट डॉकिंग मोल्ड बदलण्याची गती वाढवते आणि मोल्ड लीड-टाइम कमी करते.
2.ऑटोमोटिव्ह-पार्ट मिलिंग उत्पादन
ऑटो हार्डवेअर स्ट्रक्चरल घटक, कास्ट-लोह कंस आणि उच्च-शक्ती ॲल्युमिनियम-मिश्रधातू भागांसाठी CNC मिलिंग. मोठ्या प्रमाणात उत्पादित ऑटोमोटिव्ह घटकांसाठी आयामी सुसंगततेची हमी देते.
3.इंजिनियरिंग-मशीनरी ऍक्सेसरी प्रोसेसिंग
मेटल स्ट्रक्चरल भाग आणि बांधकाम यंत्राच्या कास्ट-लोह उपकरणांसाठी मिलिंग. हेवी-ड्यूटी क्लॅम्पिंग उच्च-मटेरियल-रिमूव्हल रफ-मिलिंग स्थितीत बसते.
4.सामान्य-हार्डवेअर यांत्रिक-भाग मिलिंग
मध्यम-बॅच स्टील आणि कास्ट-लोह हार्डवेअर भागांसाठी सीएनसी मिलिंग, क्लॅम्पिंग कडकपणा आणि मशीनिंग अचूकता संतुलित करते.
5.3C हार्डवेअर मेटल-घटक मशीनिंग
उच्च-शक्तीच्या ॲल्युमिनियम-मिश्रधातूच्या स्ट्रक्चरल वर्कपीससाठी मिलिंग. स्थिर केंद्रीकरण अचूकता घट्ट मितीय सहिष्णुता सुरक्षित करते.
6.FMS लवचिक CNC-मिलिंग ऑटोमेटेड लाईन्स
आधुनिक स्मार्ट मॅन्युफॅक्चरिंग वर्कशॉपसाठी अप्राप्य सतत मिलिंग लक्षात घेण्यासाठी रोबोट लोडिंग-अनलोडिंग आणि मल्टी-फिक्स्चर रोटेशनसह एकत्र काम करा.
स्थापना मार्गदर्शक
1. स्थापनेपूर्वी, सीएनसी-मिलिंग-मशीन टेबल माउंटिंग पृष्ठभाग आणि व्हाईस-बेस संपर्क पृष्ठभाग पूर्णपणे स्वच्छ करा. मेटल चिप्स, कूलंटचे अवशेष आणि तेलाचे डाग काढून टाका. वीण पृष्ठभागावरील विदेशी मलबा फिक्स्चरला झुकवेल आणि थेट मिलिंग डायमेंशनल विचलनास कारणीभूत ठरेल.
2. पिन-होल अलाइनमेंटसह टेबलवर व्हिसे ठेवा. मशीन मॅन्युअलमधून टॉर्क मूल्यांचे अनुसरण करून फिक्सिंग बोल्ट घट्ट करा. हादरल्याशिवाय पूर्ण लॉकिंगची पुष्टी करा आणि औपचारिक CNC मिलिंग सुरू करण्यापूर्वी डेटा सत्यापन पूर्ण करा.
3.कठीण जबड्यांच्या मध्यभागी वर्कपीसची स्थिती; बारीक मॅन्युअल संरेखन आवश्यक नाही. सिंक्रोनस सेंटरिंग आणि क्लॅम्पिंगसाठी लॉकिंग यंत्रणा सक्रिय करा. वर्कपीस सामग्री आणि मिलिंग प्रक्रियेवर आधारित क्लॅम्पिंग फोर्स समायोजित करा:
कटिंग प्रभावाचा प्रतिकार करण्यासाठी रफ-मिलिंगसाठी जास्त क्लॅम्पिंग फोर्स लावा
वर्कपीस एक्सट्रुजन विरूपण टाळण्यासाठी फिनिश-मिलिंगसाठी मध्यम क्लॅम्पिंग फोर्स लागू करा
4. चाचणी-कट प्रमाणीकरण करा: क्लॅम्पिंग केल्यानंतर वर्कपीस सैल होत नाही याची मॅन्युअली पुष्टी करा. मिलिंग परिस्थितीचे अनुकरण करणारे मशीन निष्क्रिय चक्र चालवा. जेव्हा शून्य विस्थापन किंवा कंपन दिसून येते तेव्हाच औपचारिक मिलिंग प्रोग्राम सुरू करा.
5.शून्य-पॉइंट-पोझिशनिंग बेस प्लेटसह कमिशनिंग: फिक्स्चर रिपीट-पोझिशनिंग कामगिरीची हमी देण्यासाठी लोकेटिंग-पिन संरेखन अचूकता कॅलिब्रेट करा. रोबोट-इंटिग्रेटेड ऑटोमेशन प्रकल्पांसाठी, यांत्रिक टक्कर नुकसान टाळण्यासाठी रोबोट-ग्रॅब सेंटर विरुद्ध व्हाईस सेंटरिंग सेंटर जुळवा.
देखभाल चेकलिस्ट
1.प्रत्येक शिफ्टनंतर हार्ड-जॉ क्लॅम्पिंग पृष्ठभाग स्वच्छ करा. दूषित घटकांमुळे क्लॅम्पिंग ऑफसेट टाळण्यासाठी मेटल चिप्स आणि कटिंग अवशेष काढून टाका.
2. जबडयाची हालचाल सुरळीत ठेवण्यासाठी आणि दीर्घकालीन मिलिंग इम्पॅक्ट लोड्समुळे होणारे ट्रान्समिशन-गॅप विस्तार थांबवण्यासाठी, दर दोन आठवड्यांनी विशेष-उद्देशीय ग्रीससह अंतर्गत सिंक्रोनस ट्रांसमिशन असेंबली वंगण घालणे.
3.कठोर जबड्यांविरुद्ध हिंसक ठोकणे टाळा. थकलेला कठोर जबडा दुरुस्तीसाठी जमिनीवर असू शकतो; जोरदारपणे खराब झालेले कडक जबडे संपूर्ण व्हिसेस बदलण्याऐवजी स्वतंत्रपणे बदलले जातील.
4. व्हिसे-बेस माउंटिंग पृष्ठभागांना टक्कर आणि स्क्रॅचपासून संरक्षित करा. माउंटिंग-डेटम अचूकता टिकवून ठेवण्यासाठी दीर्घकालीन निष्क्रिय स्टोरेज दरम्यान अँटी-रस्ट उपचार लागू करा.
5. डायनॅमिक मिलिंग इफेक्ट अंतर्गत ट्रान्समिशन घटकांचे विकृत नुकसान टाळण्यासाठी ओव्हर-स्ट्रोक किंवा ओव्हर-लोड क्लॅम्पिंग स्थितीत कधीही ऑपरेट करू नका.
दोष निदान आणि प्रतिकार उपाय
फॉल्ट 1: मिलिंग नंतर वर्कपीस आयामी विचलन आणि पृष्ठभाग बडबड चिन्ह
कारणे: अपुरा क्लॅम्पिंग फोर्स; अपुरा ट्रांसमिशन स्नेहन; सैल बेस बोल्ट; कडक जबड्याचा पोशाख
उपाय: क्लॅम्पिंग फोर्स माफक प्रमाणात वाढवा; ट्रान्समिशन भाग वंगण घालणे; बेस फिक्सिंग बोल्ट पुन्हा कडक करा; घासलेले कठोर जबडे पीसणे किंवा बदलणे.
फॉल्ट 2: हेवी रफ-मिलिंग दरम्यान वर्कपीस स्लिप आणि ऑफसेट
कारणे: अपुरा लॉकिंग टॉर्क; धातूच्या चिप्स कडक जबड्याच्या पृष्ठभागावर अडकतात; अत्यधिक ट्रान्समिशन क्लिअरन्स
उपाय: लॉकिंग टॉर्क वाढवा; हार्ड-जॉ क्लॅम्पिंग चेहरे पूर्णपणे स्वच्छ करा; सिंक्रोनस-हालचाली अचूकता पुनर्संचयित करण्यासाठी ट्रान्समिशन-मेकॅनिझम क्लीयरन्स समायोजित करा.
दोष 3: जबड्याची हालचाल जॅमिंग आणि मिलिंग लोड अंतर्गत जबडा सरकणे
कारणे: चिप्स आणि शीतलक सीलबंद पोकळीत प्रवेश करतात; अपुरा वंगण पुरवठा; ट्रान्समिशन-घटक पोशाख
उपाय: आतील दूषित पदार्थ स्वच्छ करा; वेळोवेळी स्नेहन ग्रीस पुन्हा भरणे; जास्त परिधान केलेले घटक तपासा आणि बदला.
फॉल्ट 4: शून्य-बिंदू विघटन-असेंबली नंतर पुनरावृत्ती-स्थिती अचूकता कमी केली
कारणे: शून्य-बिंदू संपर्क पृष्ठभागांवर चिप्स; locating-pin wear; अपुरा व्हाइस-बेस घट्ट करणारा टॉर्क
सोल्यूशन्स: पोझिशनिंग वीण पृष्ठभाग पूर्णपणे स्वच्छ करा; लोकेटिंग-पिन परिधान स्थितीची तपासणी करा; मानक टॉर्कसह बेस बोल्ट पुन्हा घट्ट करा.
पॅकेजिंग आणि शिपमेंट व्यवस्था
① मानक मॉडेल जलद परदेशात ऑर्डर पाठवण्यासाठी स्टॉक केले जातात.
② प्रत्येक युनिट डिलिव्हरीपूर्वी पूर्ण-वस्तूची अचूक तपासणी करून, अचूक चाचणी अहवाल आणि अँटी-रस्ट पॅसिव्हेशन पृष्ठभाग उपचारांसह पुरवले जाते.
③ सिंगल-युनिट ऑर्डर: पर्ल-कॉटन रॅपिंग प्लस हेवी-ड्यूटी कार्टन.
④ मोठ्या प्रमाणात निर्यात ऑर्डर: विभाजन पॅडिंगसह जाड शॉक-प्रतिरोधक सॉलिड-वुड क्रेट, महासागर-मालवाहतूक टक्कर नुकसानापासून अचूक पृष्ठभागांचे संरक्षण करते.
⑤ OEM ब्रँडिंग आणि कस्टम-सुधारित ऑर्डर वाटाघाटी केलेल्या लीड-टाइमचे अनुसरण करतात. तपशील दस्तऐवज आणि तपासणी अहवाल प्रत्येक पॅकेजमध्ये संलग्न आहेत.
विक्री नंतर समर्थन सेवा
1. इंस्टॉलेशन, कमिशनिंग आणि ऑन-साइट फॉल्ट ट्रबलशूटिंगसाठी दूरस्थ ऑनलाइन तांत्रिक मार्गदर्शन.
2. प्रत्येक ऑर्डरसाठी प्रदान केलेले संपूर्ण ऑपरेशन-देखभाल दस्तऐवजीकरण.
3. नॉन-स्टँडर्ड स्ट्रोक, जबडा आणि बेस-स्ट्रक्चर सुधारण्यासाठी कस्टम-प्रोजेक्ट तांत्रिक सल्ला.
4. कठीण जबड्यांसह परिधान करण्यायोग्य स्पेअर-पार्ट्स साइटवर बदलण्यासाठी स्वतंत्रपणे खरेदी केले जाऊ शकतात.
खरेदी निवड संदर्भ
CNC मिलिंगसाठी हार्ड जॉजसह JWGRIP मध्यम-आकाराचे हेवी-ड्यूटी सेल्फ-सेंटरिंग झिरो पॉइंट वाइजचे मुख्य मूल्य मध्यम-आकाराचे हेवी-ड्युटी अँटी-मिलिंग-इम्पॅक्ट बांधकाम, वेअर-रेझिस्टंट क्वेन्च्ड हार्ड-जॉज, स्टँडर्ड झिरो-पॉइंट फास्ट-स्वॅप क्षमता, ड्युअल-मिलिंगसाठी उच्च-केंद्रित आणि उच्च-कंप-मिलिंग फिनिशिंग-कंपॅबिलिटी. केंद्रीत पुनरावृत्ती-अचूकता.
हे सीएनसी-मिलिंग अडथळे जसे की हेवी-कट प्रोसेसिंग आव्हाने, कमी फिक्स्चर-चेंज-ओव्हर कार्यक्षमता आणि कठीण शून्य-पॉइंट डॉकिंग सोडवते.
निवड स्मरणपत्रे:
1. कमाल वर्कपीस परिमाणासह क्लॅम्पिंग स्ट्रोक जुळवा.
2. स्टील, कास्ट-लोह आणि उच्च-शक्ती-मिश्रधातूच्या वर्कपीससाठी हार्ड-जॉ कॉन्फिगरेशनची शिफारस केली जाते.
३. स्टँडर्ड इन-स्टॉक आवृत्त्या जलद वितरणाची हमी देतात.
4. विशेष CNC मशीन आणि विशेष-भाग प्रक्रिया आवश्यकतांसाठी आमच्या कस्टम-सोल्यूशन सेवेकडे जा.
JWGRIP कडून फॅक्टरी-थेट, टिकाऊ आणि देखरेख करण्यास सोपी. सीएनसी-मिलिंग वर्कशॉप आणि एफएमएस ऑटोमेटेड लाइन्सच्या फिक्स्चर अपग्रेड खरेदीसाठी आदर्श. उत्पादकांना अंश उत्पन्न वाढविण्यात आणि CNC-मिलिंग मशीन थ्रूपुट वाढविण्यात मदत करते.
वारंवार विचारले जाणारे प्रश्न
Q1: हे व्हिसे 4-अक्ष रोटरी टेबलसह सहकार्य करू शकते?
उ: होय. त्याचा आधार 4-अक्ष रोटरी टेबलसाठी माउंटिंग मानके पूर्ण करतो आणि रोटरी-मिलिंग प्रक्रियेस समर्थन देतो. कडक जबडे रोटरी-मिलिंग ऑपरेशन्स दरम्यान निर्माण झालेल्या कटिंग प्रभावास प्रतिकार करतात.
Q2: एकदा कडक जबडा घातल्यानंतर मला संपूर्ण विस बदलण्याची गरज आहे का?
उत्तर: नाही. कठोर जबडे हे स्वतंत्र बदलण्यायोग्य स्पेअर-पार्ट्स आहेत, जे दीर्घकालीन देखभाल खर्च मोठ्या प्रमाणात कमी करतात.
Q3: हे मध्यम आकाराचे हेवी-ड्युटी व्हाईस खूप टेबल जागा व्यापेल?
उ: नाही. हे मध्यम आकाराचे कॉम्पॅक्ट हेवी-ड्युटी लेआउट स्वीकारते. मजबूत क्लॅम्पिंग क्षमता टिकवून ठेवताना हे बहुतेक उभ्या CNC मशीनिंग केंद्रांच्या वर्कटेबलमध्ये बसते.
Q4: CNC मिलिंगसाठी हार्ड जॉजसह मध्यम आकाराचे हेवी-ड्यूटी सेल्फ-सेंटरिंग झिरो पॉइंट वाइज ग्राहकांच्या विद्यमान शून्य-पॉइंट पोझिशनिंग सिस्टमशी सुसंगत आहे का?
A: मानक आवृत्ती मुख्य प्रवाहातील शून्य-पॉइंट-पोझिशनिंग बेसमध्ये बसते. विशेष-विशिष्ट शून्य-पॉइंट प्लेट्ससाठी सानुकूल सुधारणा सेवा उपलब्ध आहे.
प्रश्न 5: एक वायसे रफ-मिलिंग आणि फिनिश-मिलिंग दोन्ही हाताळू शकतो?
उ: होय. हेवी-ड्यूटी व्हाईस-बॉडी आणि प्रबलित ट्रान्समिशन स्ट्रक्चर रफ-मिलिंग कटिंग प्रभावाचा सामना करते. त्याची मध्यभागी पुनरावृत्ती-अचूकता फिनिश-मिलिंग सहिष्णुता आवश्यकता पूर्ण करते. एक वायसे रफ-मिलिंग, सेमी-फिनिश-मिलिंग आणि फिनिश-मिलिंग वर्कफ्लो पूर्ण करते.
चौकशी पाठवा
संपर्क माहिती
-
पत्ता
क्रमांक 44, डॅनिंग एंटरप्रेन्योरशिप रोड, हुमेन टाउन, डोंगगुआन सिटी, ग्वांगडोंग प्रांत, चीन
-
दूरध्वनी
-
ईमेल
JWGRIP कडे चौकशी पाठवण्यासाठी आपले स्वागत आहे. आमची व्यावसायिक तांत्रिक आणि विक्री संघ विनामूल्य फिक्स्चर निवड, सानुकूलित समाधान डिझाइन आणि अचूक कोटेशन प्रदान करेल.
संबंधित उत्पादने
बातम्या शिफारशी