मराठी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

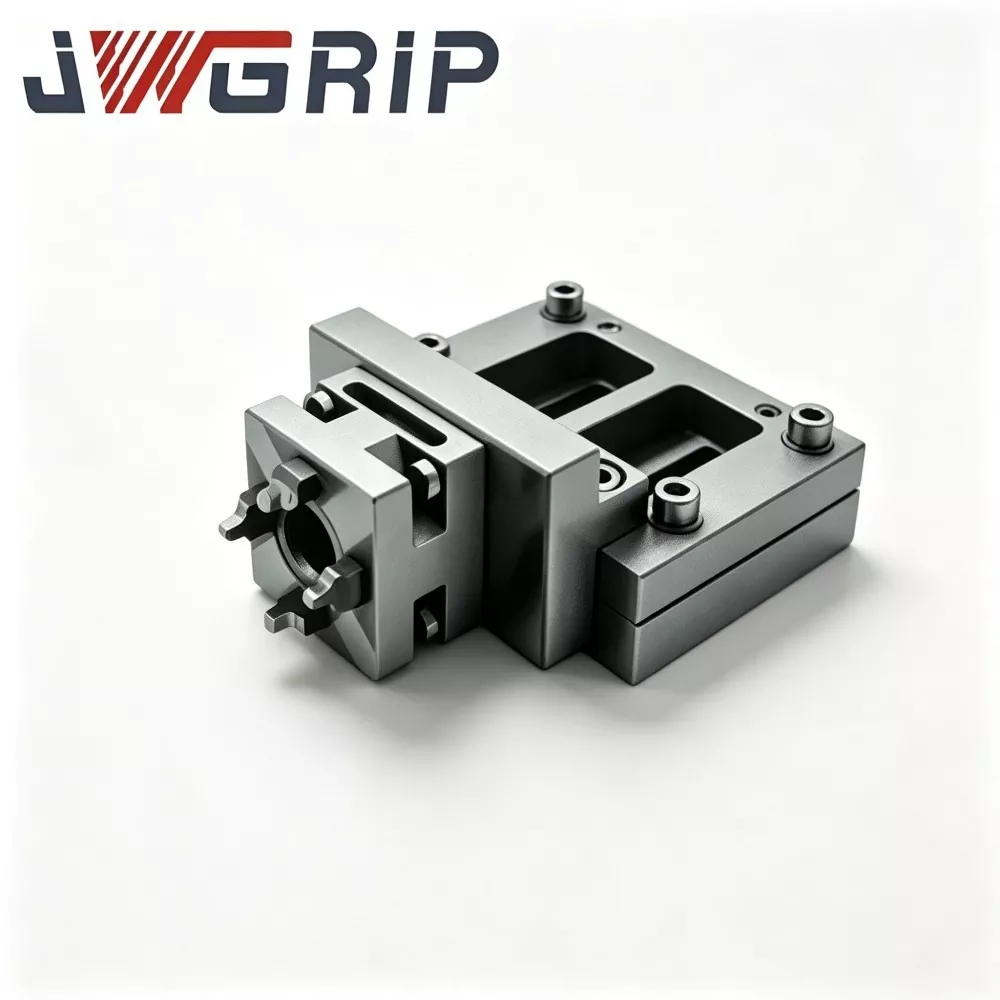
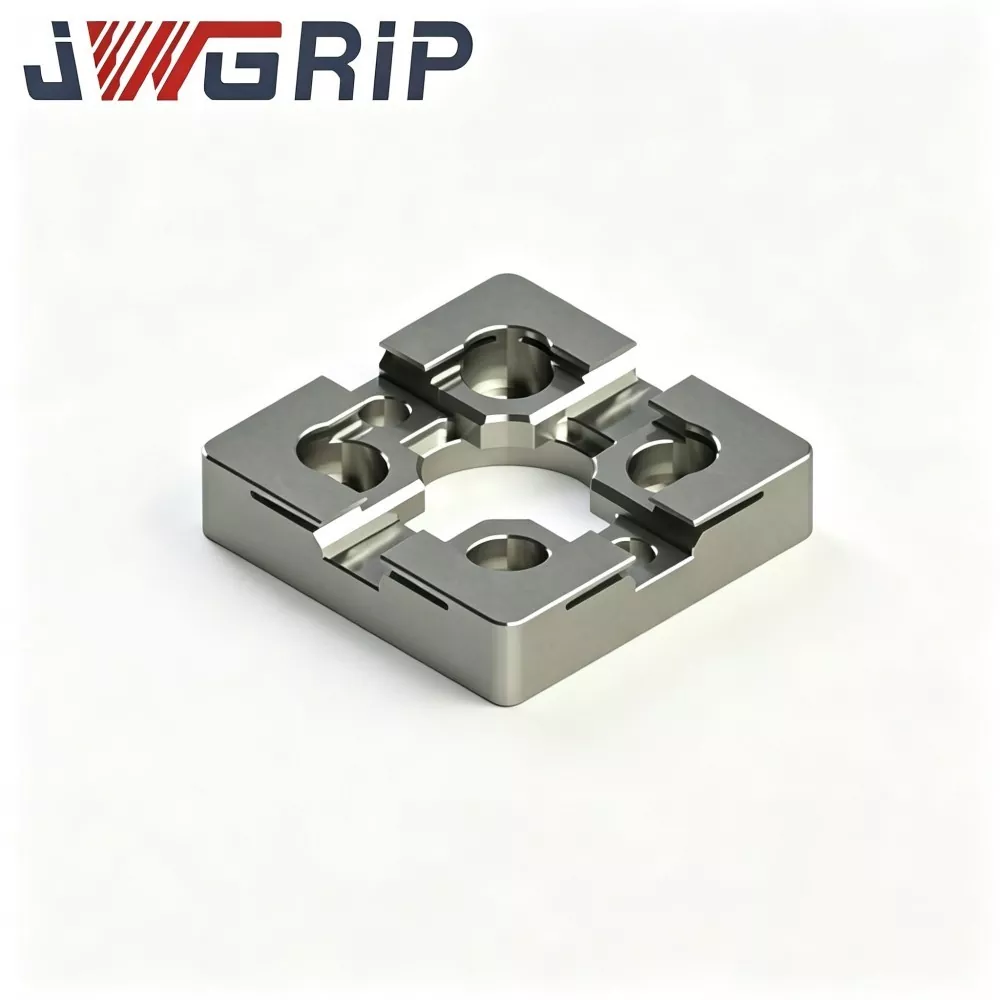


52 सीएनसी वर्कहोल्डिंगसाठी क्विक चेंज फिक्स्चर प्लेट
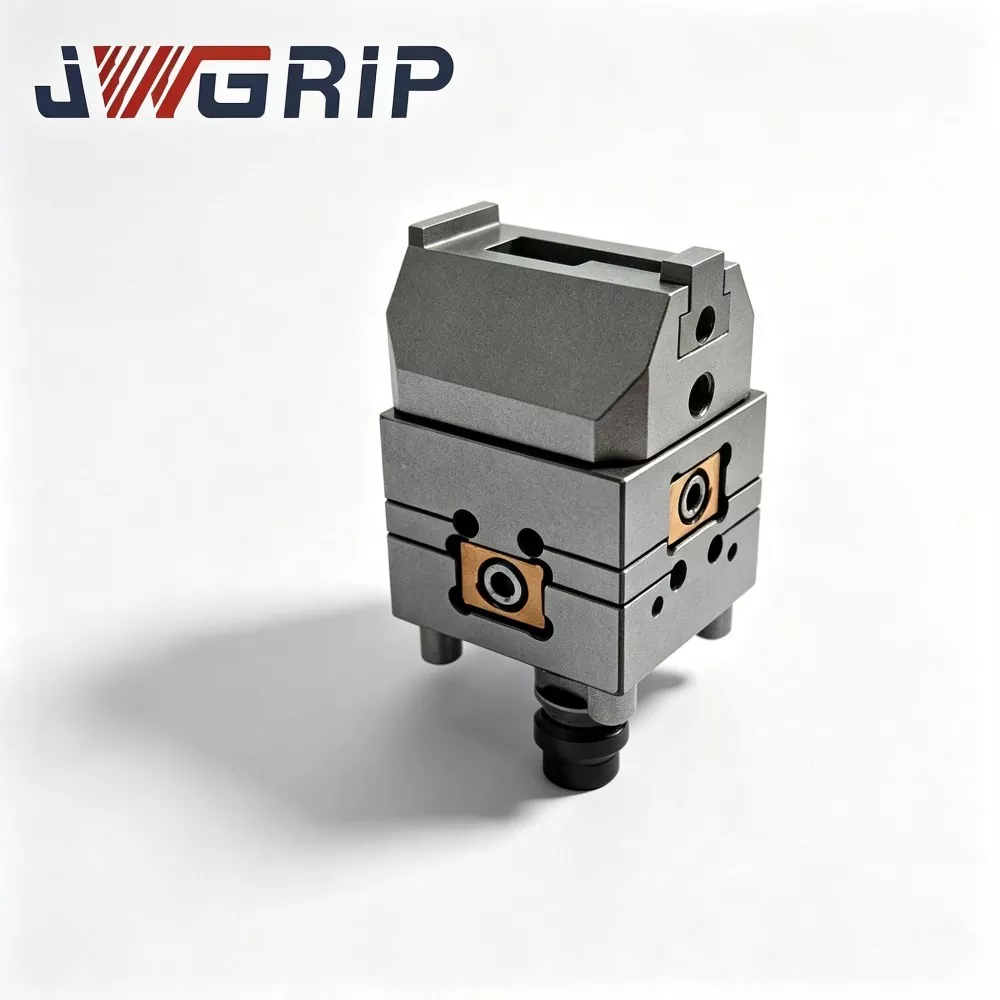
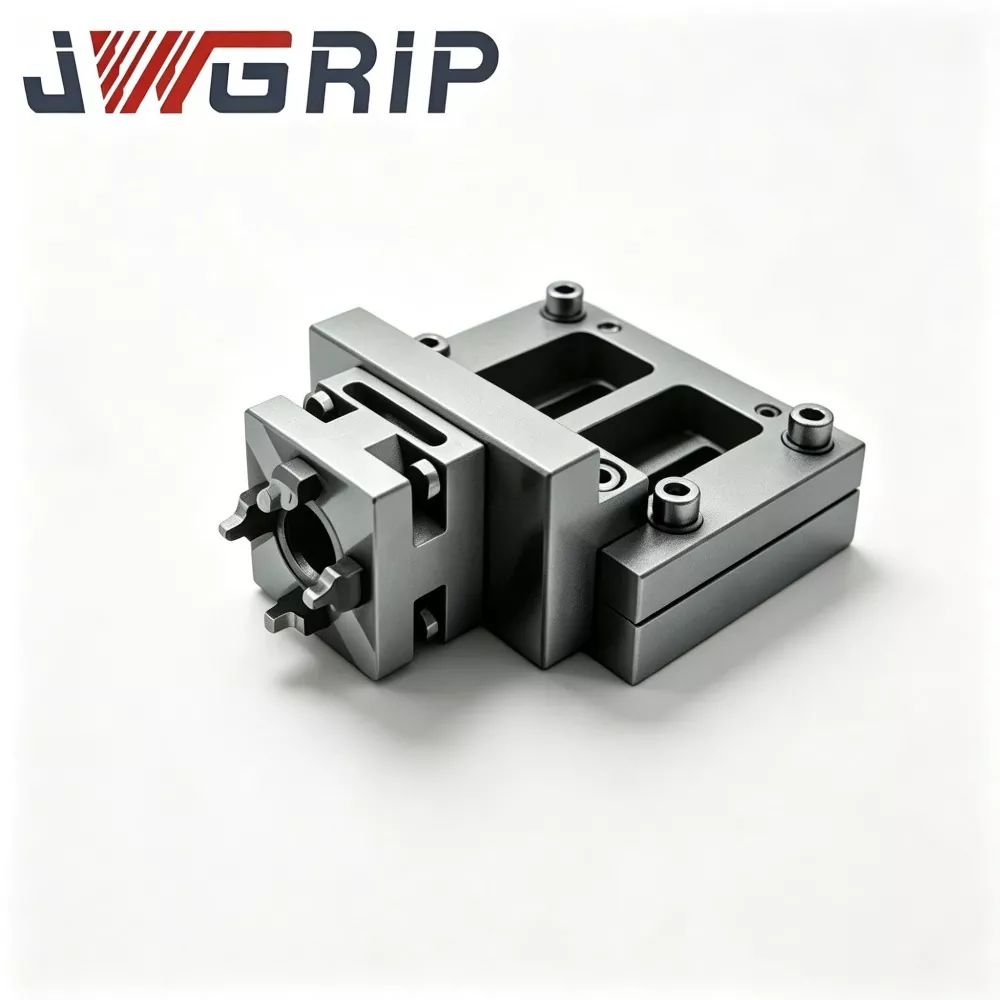
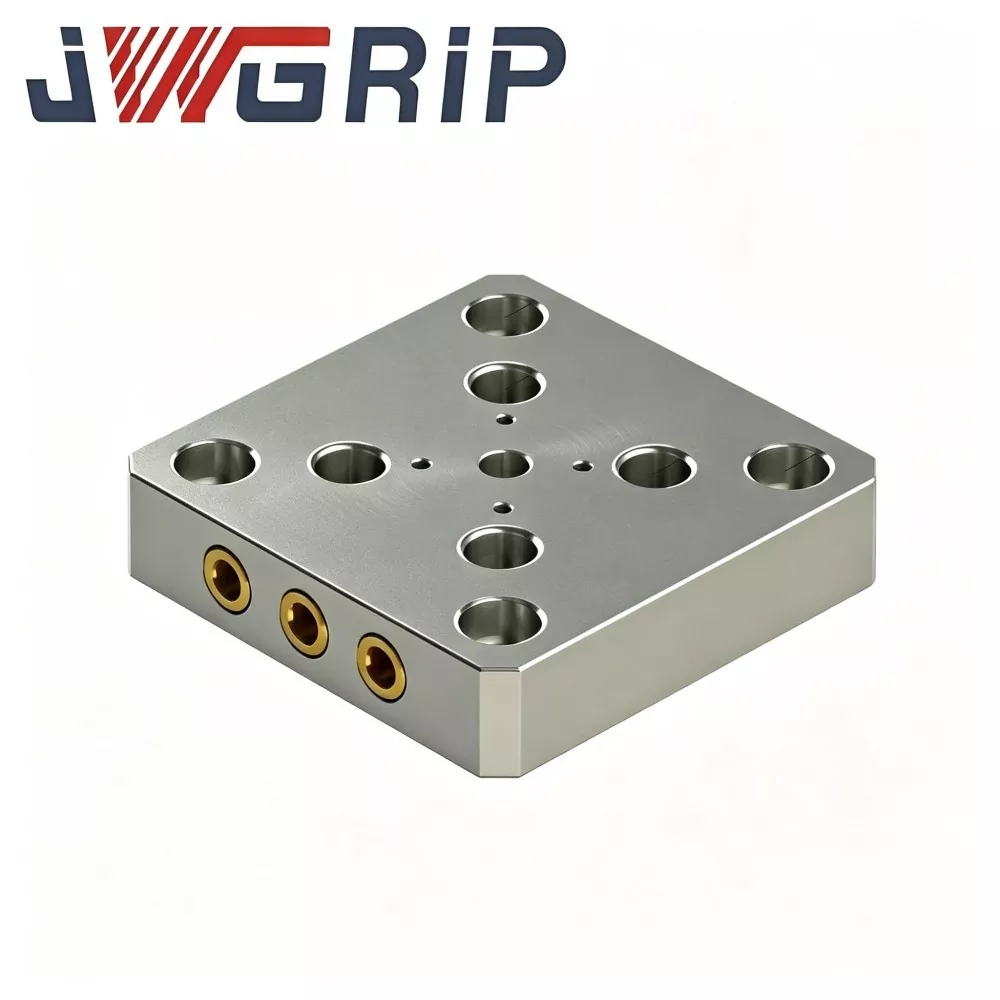
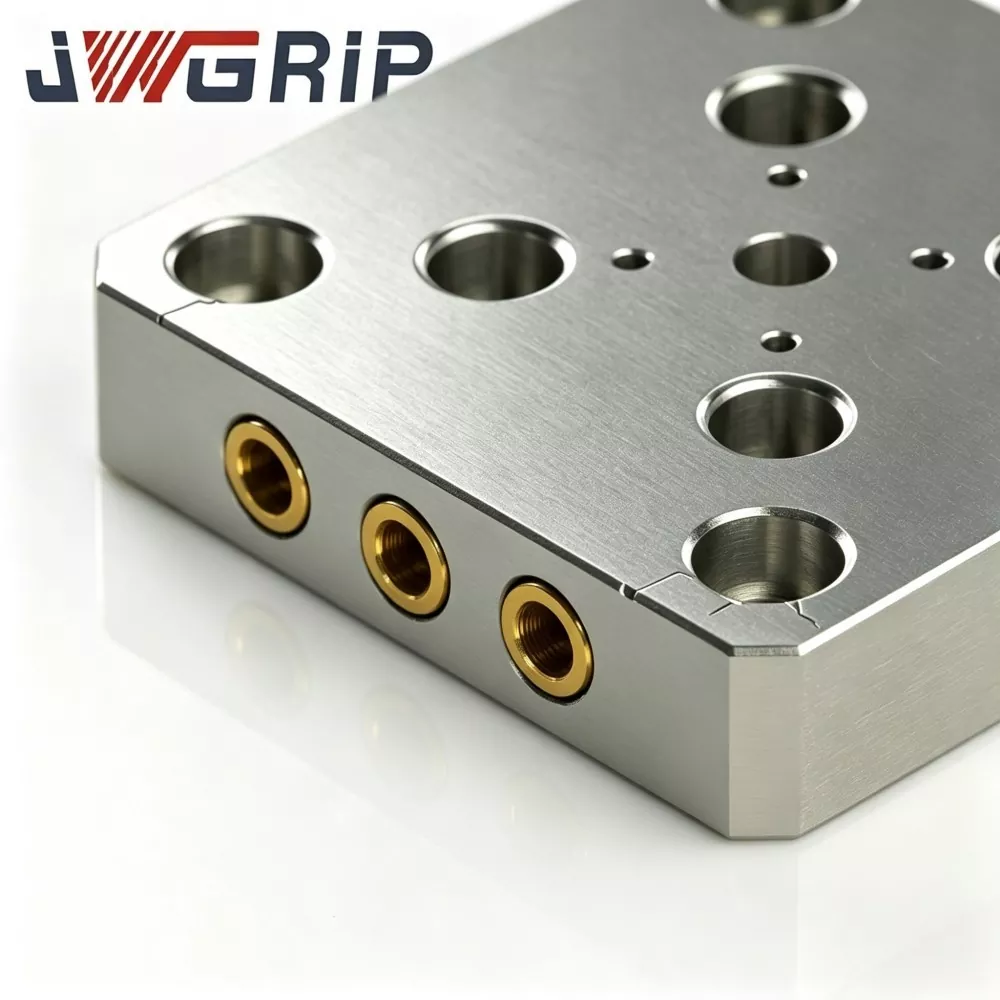
JWGRIP हा चीनमधील CNC वर्कहोल्डिंगसाठी फॅक्टरी डायरेक्ट आणि कस्टमाइज्ड 52 क्विक चेंज फिक्स्चर प्लेटचा व्यावसायिक निर्माता आणि पुरवठादार आहे. सीएनसी वर्कहोल्डिंगमधील 52-मालिका शून्य-पॉइंट पोझिशनिंग सिस्टमसाठी विशेषत: डिझाइन केलेले आणि जुळणारे उच्च-कार्यक्षमता एकात्मिक अप्पर टूलिंग घटक आहे. हे फिक्स्चर बेअरिंग प्लॅटफॉर्म, पुल-स्टड माउंटिंग डेटाम आणि ऑक्झिलरी वर्कपीस पोझिशनिंग स्ट्रक्चर एकाच युनिटमध्ये समाकलित करते, वारंवार डेटाम कॅलिब्रेशन आणि विखुरलेल्या ट्रांझिशनल टूलिंग कॉम्बिनेशन्स काढून टाकताना बहु-विविध आणि व्हेरिएबल-बॅच सीएनसी मशीनिंग कार्यांसाठी जलद फिक्स्चर स्वॅपिंग साकारते.
ही प्रगत 52 क्विक चेंज फिक्स्चर प्लेट उच्च-घनता कास्ट ॲल्युमिनियम मिश्र धातु किंवा वास्तविक लोड ग्रेडनुसार निवडलेल्या उच्च-शक्तीच्या स्टील सामग्रीचा अवलंब करते, कंपाऊंड स्ट्रेस-रिलीफ एजिंग ट्रीटमेंट, मल्टी-पास प्रेसिजन मिलिंग आणि अल्ट्रा-प्रिसिजन पृष्ठभाग ग्राइंडिंगद्वारे प्रक्रिया केली जाते. सामान्य उपचार न केलेल्या मिल्ड फिक्स्चर प्लेट्सपेक्षा वेगळे, ते अंतर्गत अवशिष्ट ताण पूर्णपणे सोडते आणि उच्च-फ्रिक्वेंसी बॅच उत्पादनामध्ये दीर्घकालीन पर्यायी क्लॅम्पिंग तणावाखाली सपाटपणाचे विकृती प्रभावीपणे रोखते. स्थिर सपाटपणा आणि पुनरावृत्तीच्या द्रुत-बदलाच्या चक्रानंतर टिकाऊ डेटाम अचूकता वैशिष्ट्यीकृत, ही टिकाऊ फिक्स्चर प्लेट CE औद्योगिक मशीनरी सुरक्षा मानकांचे पूर्णपणे पालन करते.
प्रत्येक बॅचमध्ये कठोर कच्चा माल रचना चाचणी, बहु-प्रक्रिया अचूक मशीनिंग, सपाटपणा आणि स्थिती-सहिष्णुता तपासणी आणि सिम्युलेटेड चक्रीय-स्वॅप पडताळणी केली जाते. 52 सीएनसी वर्कहोल्डिंगसाठी क्विक चेंज फिक्स्चर प्लेट नवीन सीएनसी वर्कस्टेशन टूलींग कॉन्फिगरेशनसाठी आणि प्रोडक्शन लाईन्सवर विकृत आणि डेटम-ड्रिफ्टिंग जुन्या फिक्स्चर प्लेट्सच्या बदलीसाठी मोठ्या प्रमाणावर लागू आहे. मानक स्टॉक पुरवठा आणि बाह्यरेखा आकार, भोक लेआउट, मटेरियल ग्रेड आणि पृष्ठभाग एनोडायझिंग ट्रीटमेंटचे सानुकूलित ऑप्टिमायझेशनला समर्थन देत, हे जागतिक CNC प्रक्रिया कारखाने, फिक्स्चर इंटिग्रेटर्स आणि टूलिंग अभियांत्रिकी विभागांसाठी स्थिर, उच्च-सुस्पष्टता आणि लवचिक द्रुत-बदल टूलिंग उपाय प्रदान करते.
कार्यात्मक स्थिती
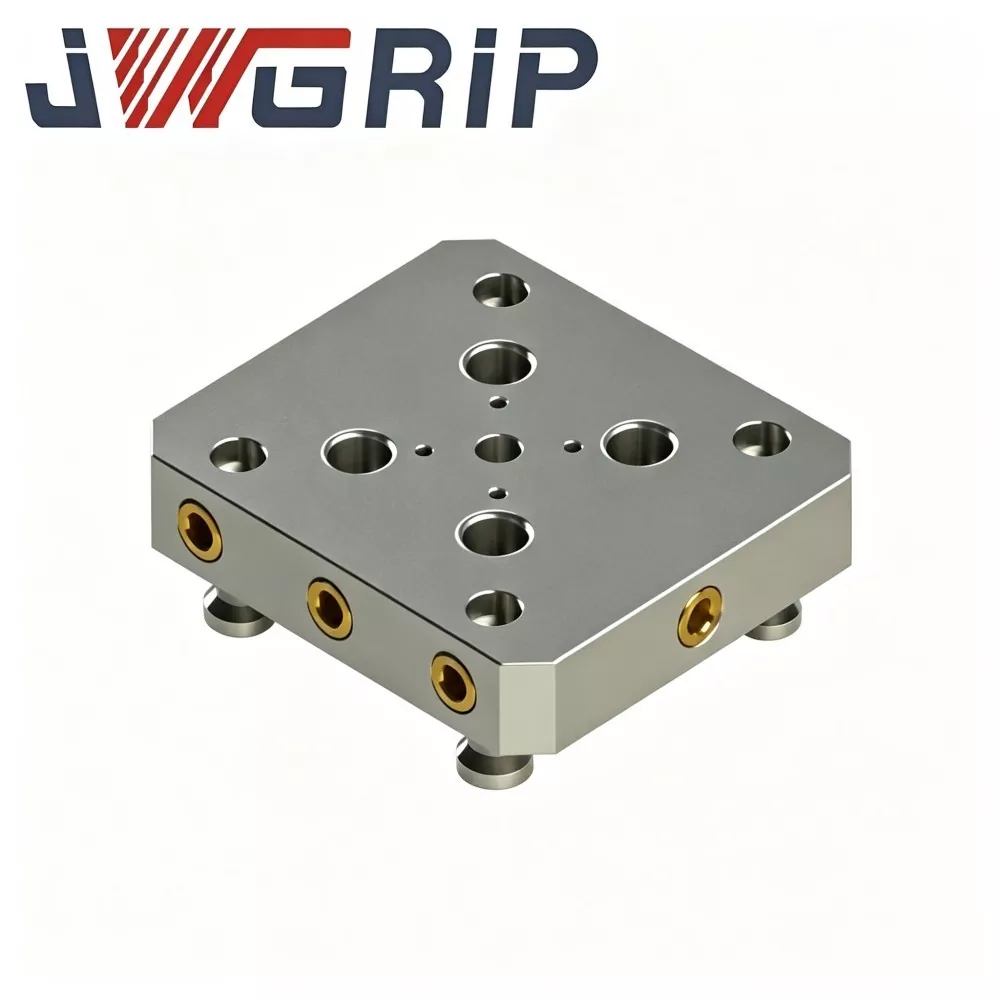
झिरो-पॉइंट फिक्स्चर तंत्रज्ञान मल्टी-व्हेरियंट सीएनसी जॉबसाठी वेळेनुसार फिक्स्चर बदलते आणि आधुनिक मल्टी-एक्सिस वर्कशॉपसाठी मुख्य प्रवाहातील टूलिंग सोल्यूशन बनले आहे. 52 क्विक चेंज फिक्स्चर प्लेट हे वरचे टूलिंग प्लॅटफॉर्म आहे जे 52-सीरीज झिरो-पॉइंट चक्सच्या वर बसते; प्लेटखाली प्री-माउंट केलेले पुल स्टड्स अंतर्गत क्लॅम्पिंग कोलेट्स गुंतवून ठेवतात, एका पुनरावृत्ती-पोझिशनिंग डेटामवर सेकंदात संपूर्ण प्लेट चकवर लॉक करतात.
प्लेट एकाच वेळी तीन प्रमुख कार्ये करते:
1. अपर बेअरिंग प्लॅटफॉर्म: माउंटिंग व्हाईस, कस्टम फिक्स्चर किंवा डायरेक्ट वर्कपीस क्लॅम्पिंगसाठी फ्लॅट टॉप डेटाम.
2. पुल-स्टड माउंटिंग इंटरफेस: तळाशी पूर्व-ड्रिल केलेले आणि टॅप केलेले छिद्र 52 शून्य-पॉइंट चक पॅटर्नवर पुल स्टड शोधा.
3. सहायक वर्कपीस डेटाम: साइड एज आणि डोवेल-पिन होल पुनरावृत्ती लोडिंगसाठी दुय्यम स्थान संदर्भ प्रदान करतात.
सहिष्णुता नसलेल्या फिक्स्चर प्लेटने ट्रिगर केलेले सामान्य अपयश कॅस्केड:
1. टॉप-सर्फेस फ्लॅटनेस लॉस / वॉरपेज → क्लॅम्पिंग अंतर्गत डेटाम विचलन
2. पुल-स्टड माउंटिंग-होल पोझिशन ड्रिफ्ट → पुल स्टड यापुढे चक कोलेट्समध्ये सहजतेने प्रवेश करत नाहीत
3. तळाशी शोधणारी पृष्ठभागावरील पोशाख / डेंट → प्लेट चकवर असमानपणे बसते
4. परिणाम: रिपीट-पोझिशनिंग ड्रिफ्ट, अस्थिर क्लॅम्पिंग फोर्स, बॅच-पार्ट डायमेंशन चढउतार, लपलेले हाय-स्पीड-कटिंग सुरक्षा धोके.
JWGRIP मानक 52 फिक्स्चर प्लेट्स मेनस्ट्रीम 52-सीरीज झिरो-पॉइंट सिस्टमसह अदलाबदल करण्यायोग्य माउंटिंग पॅटर्न ठेवतात. ते नवीन-बिल्ड वर्कस्टेशन प्रकल्प आणि चालू उत्पादन लाइनवर डेटा-ड्रिफ्टिंग जुन्या प्लेट्सचे ऑन-साइट पुनर्स्थापना दोन्ही फिट करतात. OEM सानुकूल सुधारणा नॉन-स्टँडर्ड बाह्यरेखा आकार, विशेष ग्रिड होल लेआउट, उच्च भार रेटिंग आणि गंज-प्रतिरोधक कार्य परिस्थितीसाठी उपलब्ध आहे. जागतिक क्लायंटकडून लहान-बॅच चाचणी ऑर्डर आणि मोठ्या-वॉल्यूम जुळणारे ऑर्डर दोन्ही समर्थित आहेत.
रचना आणि कार्यप्रदर्शन
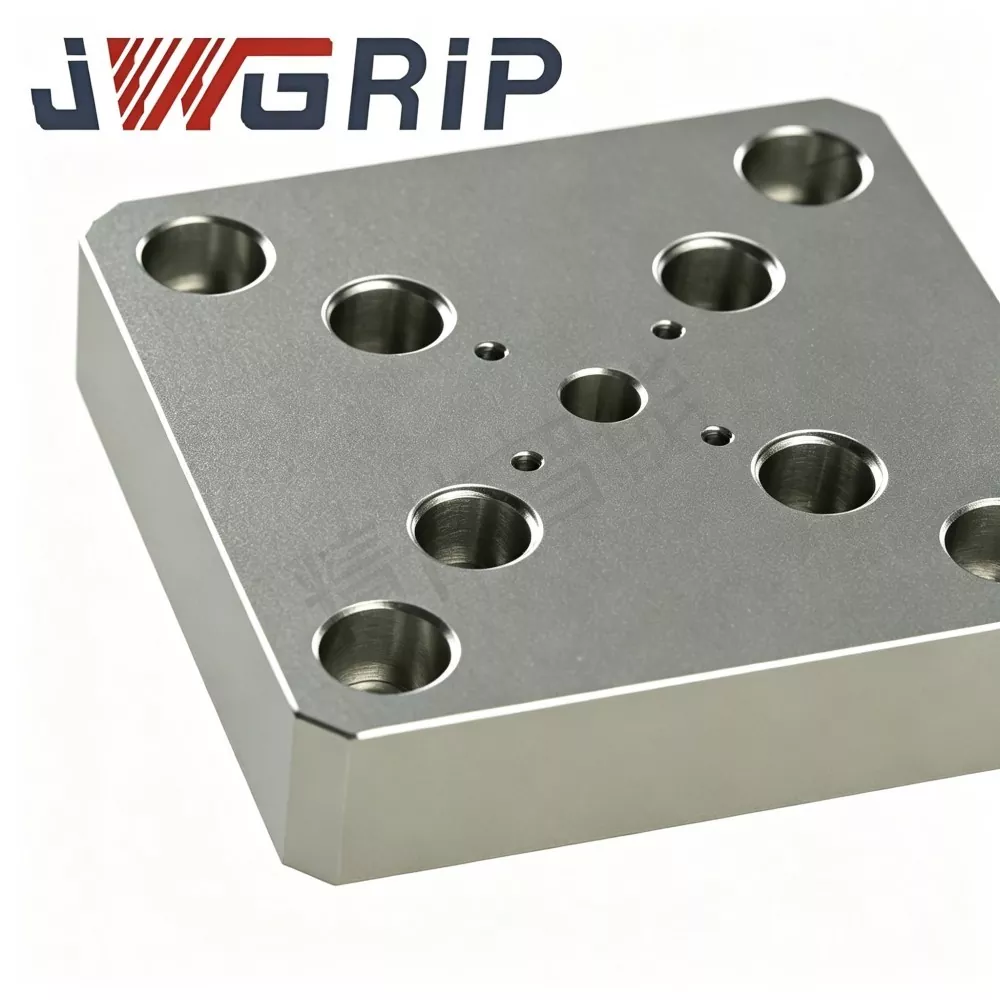
CNC वर्कहोल्डिंगसाठी JWGRIP 52 क्विक चेंज फिक्स्चर प्लेटमध्ये पाच कार्यात्मक विभाग असतात, प्रत्येक पुनरावृत्ती स्वॅप सायकल दरम्यान स्थिती अचूकता आणि लोड क्षमतेमध्ये योगदान देते:
1. टॉप डेटाम पृष्ठभाग (वर्कपीस माउंटिंग प्लेन)
अल्ट्रा-प्रिसिजन ग्राउंड फ्लॅट प्लेन, थ्रेडेड होल (आणि/किंवा डोवेल-पिन होल) च्या प्रमाणित ग्रिडसह ड्रिल केलेले व्हिसेस, मऊ जबडे, कस्टम फिक्स्चर किंवा वर्कपीस थेट माउंट करण्यासाठी. तळाशी असलेल्या माहितीच्या विरूद्ध सपाटपणा आणि समांतरता हे एकूण मशीनिंग अचूकतेचे निर्णायक निर्देशांक आहेत.
2. तळ शोधणारी पृष्ठभाग (चक मॅटिंग प्लेन)
अचूक-मशीन केलेला सपाट पृष्ठभाग जो थेट 52-मालिका शून्य-बिंदू चक संदर्भ चेहऱ्यावर बसतो. त्याची सपाटता आणि स्वच्छता हे थेट ठरवते की प्लेट प्रत्येक स्वॅपनंतर आवश्यक सहिष्णुतेमध्ये पुनरावृत्ती होते की नाही.
3. पुल-स्टड माउंटिंग होल (प्लेटच्या तळाशी टॅप केलेले छिद्र)
52 शून्य-पॉइंट चक पुल-स्टड पॅटर्नशी जुळण्यासाठी प्रीड्रिल आणि टॅप केले, जुळलेल्या पुल स्टडसह वापरले. भोक-स्थिती सहिष्णुता 52-सिस्टम पिचचे काटेकोरपणे पालन करते; पुल स्टड तळापासून थ्रेड केलेले असतात आणि निर्दिष्ट टॉर्कवर लॉक केले जातात.
4. साइड डेटम एज / परिधीय संदर्भ चेहरे
प्रेसिजन-मिल्ड साइड एज पॅलेटवर प्लेट लोड करण्यासाठी किंवा सेटअप दरम्यान किनार शोधण्यासाठी परिधीय संरेखन संदर्भ प्रदान करतात; काही आवृत्त्यांमध्ये दुय्यम स्थानासाठी कठोर डोवेल-पिन छिद्र समाविष्ट आहेत.
5. कडकपणा रचना (साहित्य-आश्रित)
कास्ट-ॲल्युमिनियम आवृत्त्या कठोरता न गमावता वजन कमी करण्यासाठी रिबड वेब संरचना स्वीकारतात; स्टील आवृत्त्या हेवी-ड्युटी कटिंगसाठी घन किंवा खिशात घातलेल्या डिझाइनचा वापर करतात. दोन्ही डिझाईन्स दीर्घकालीन सपाटपणाच्या प्रवाहाचा प्रतिकार करण्यासाठी तणाव-मुक्त वृद्धत्वातून जातात.
अनेक कमी किमतीचे बाजारातील पर्याय तणावमुक्तीशिवाय कच्च्या मिल्ड प्लेट्स आहेत. अंतर्गत अवशिष्ट ताण स्थापनेनंतर हळू हळू बाहेर पडतो, ज्यामुळे आठवडे सपाटपणा वाढतो आणि पुनरावृत्ती पुन: कॅलिब्रेशन होते. JWGRIP कास्ट प्लेट्स फिनिश मशीनिंगपूर्वी कंपाऊंड स्ट्रेस-रिलीफ एजिंगमधून जातात, त्यामुळे हजारो स्वॅप सायकलनंतर सपाटपणा स्थिर राहतो. जेव्हा बाह्यरेखा आकार, ग्रिड लेआउट किंवा लोड रेटिंग मानक चष्म्यांपेक्षा भिन्न असते, तेव्हा OEM सेवा परिमाण, सामग्री ग्रेड आणि पृष्ठभाग उपचार पुन्हा समायोजित करू शकते.
गुणवत्ता-नियंत्रण कार्यप्रवाह
माल कारखाना सोडण्यापूर्वी प्रत्येक उत्पादन बॅच अनुक्रमिक तपासणी चरणांमधून जाते. नॉन-कन्फॉर्मिंग प्लेट्स नाकारल्या जातात आणि कधीही तयार वस्तूंच्या यादीमध्ये प्रवेश करत नाहीत.
1. ॲल्युमिनियम-मिश्रधातू किंवा स्टील ग्रेड अनुपालन सत्यापित करण्यासाठी कच्चा माल वर्णक्रमीय / रचना विश्लेषण.
2. कास्टिंग किंवा फोर्जिंग रिक्त फॉर्मिंग, तसेच अंतर्गत दोषांसाठी गैर-विनाशकारी तपासणी.
3. अवशिष्ट तणाव मुक्त करण्यासाठी कंपाऊंड तणाव-मुक्त वृद्धत्व उष्णता उपचार.
4. अतिरिक्त स्टॉक काढण्यासाठी दोन्ही बाजूंनी रफ मिलिंग.
5. ग्रिड होल, पुल-स्टड टॅप्ड होल आणि साइड डेटम एजचे सेमी-फिनिश मिलिंग.
6. टॉप डेटम प्लेन आणि खालच्या लोकेटिंग प्लेनचे पृष्ठभाग ग्राइंडिंग पूर्ण करा.
7. अचूक तपासणी: सपाटपणा, समांतरता, छिद्र-स्थिती सहनशीलता, थ्रेड-गेज तपासणी.
8. रेटेड लोड अंतर्गत सिम्युलेटेड चक्रीय स्वॅप-आणि-क्लॅम्प सत्यापन नमुना घेणे.
दोष-समस्यानिवारण सारणी
|
फॉल्ट इंद्रियगोचर |
संभाव्य मूळ कारण |
शिफारस केलेले उपाय |
|
प्लेट रिपीट-पोझिशनिंग स्वॅप नंतर drifts |
तळाशी शोधणारी पृष्ठभाग विकृत/डेंटेड; पुल-स्टड होलची स्थिती बदलली; चक कोलेट परिधान |
प्लेट सपाटपणा आणि डेटा पृष्ठभाग तपासा; पुल-स्टड नमुना तपासा; सेवा द्या किंवा चक कॉलेट बदला |
|
पुल स्टड चक कोलेट्समध्ये सहजतेने प्रवेश करू शकत नाहीत |
टॅप-होल पोझिशन ड्रिफ्ट; वाकलेले किंवा मोठ्या आकाराचे पुल स्टड; छिद्रांमध्ये चिप्स |
भोक-स्थिती सहिष्णुता सत्यापित करा; पुल स्टडची तपासणी करा; बसण्यापूर्वी सर्व छिद्रे स्वच्छ करा |
|
प्लेट खडक / चक वर असमानपणे बसते |
तळ आणि चक दरम्यान अडकलेल्या चिप्स; विकृत तळाशी विमान; गहाळ डेटा साफसफाई |
पूर्णपणे स्वच्छ चक संदर्भ चेहरा आणि प्लेट तळाशी; सपाटपणा अयशस्वी झाल्यास प्लेट पुन्हा पीसणे किंवा बदलणे |
|
स्पष्ट कटिंग कंपन किंवा बडबड |
प्लेट पूर्णपणे बसलेली नाही; असमान पुल-स्टड टॉर्क; प्लेट त्याच्या मटेरियल ग्रेडसाठी ओव्हरलोड |
पुन्हा आसन आणि पुन्हा टॉर्क सर्व पुल स्टड समान रीतीने; लोड रेटिंग विरुद्ध कटिंग पॅरामीटर्सची पुष्टी करा |
स्थापना तपशील
1. 52-मालिका शून्य-पॉइंट चक संदर्भ चेहरा आणि प्लेट तळाशी शोधणारी पृष्ठभाग पूर्णपणे स्वच्छ करा; बसण्यापूर्वी सर्व चिप्स, कूलंटचे अवशेष आणि burrs काढून टाका.
2. प्लेटच्या तळाच्या छिद्रांमध्ये थ्रेड जुळलेले पुल स्टड अधिकृतपणे शिफारस केलेले टॉर्क घट्ट करण्यासाठी; ओव्हर-टॉर्क टॅप केलेले छिद्र आणि प्लेट डेटम विकृत करते, अंडर-टॉर्क कटिंग कंपन अंतर्गत सैल होण्यास कारणीभूत ठरते.
3. प्लेट चकवर चौरसपणे खाली करा; सर्व पुल स्टड जबरदस्ती न करता कोलेट्समध्ये प्रवेश करतात याची खात्री करा. ॲक्ट्युएट क्लॅम्पिंग करा, त्यानंतर प्लेट कोणत्याही रॉकिंगशिवाय पूर्णपणे सपाट आहे याची खात्री करा.
4. प्लेट तळाशी आणि चक संदर्भ चेहरा यांच्यामध्ये कधीही शिम, कागद किंवा चिकटवू नका; कोणताही सँडविच थर पुनरावृत्ती अचूकता नष्ट करतो.
5. मोठ्या प्रमाणात उत्पादनादरम्यान, नियमितपणे शीर्ष-पृष्ठभागाची सपाटता आणि डेटाच्या कडा तपासा; सपाटपणा सहिष्णुतेच्या बाहेर पडला की प्लेट बदला किंवा पुन्हा पीसून घ्या किंवा डेटा पृष्ठभाग डेंट/पोशाख दर्शवतात.
6. OEM सानुकूल प्लेट्ससाठी, बाह्यरेखा परिमाणे, ग्रिड होल लेआउट, पुल-स्टड होल पोझिशन्स आणि डेटा फ्लॅटनेस संबंधित रेखाचित्र आवश्यकतांचे काटेकोरपणे पालन करा.
पॅकेजिंग आणि शिपमेंट
JWGRIP 52 क्विक चेंज फिक्स्चर प्लेट्स — स्टँडर्ड स्टॉक केलेले SKU जलद ग्लोबल ऑर्डर डिस्पॅचला समर्थन देतात.
पॅकिंग करण्यापूर्वी प्रत्येक प्लेटला स्वतंत्र अँटी-रस्ट/गंज-विरोधी संरक्षण आणि पृष्ठभाग-संरक्षणात्मक फिल्म मिळते.
लहान-लॉट ऑर्डर: अँटी-रस्ट बॅग प्लस हेवी-ड्यूटी कार्टन, काठ-कोपऱ्याच्या संरक्षणासह.
मोठ्या प्रमाणात निर्यात ऑर्डर: विभक्त पॅडिंगसह फ्युमिगेशन-फ्री शॉक-प्रतिरोधक सॉलिड-वुड क्रेट, लांब-अंतराच्या समुद्र-लँड लॉजिस्टिक्स दरम्यान डेटा-सर्फेस स्क्रॅच आणि विकृती प्रतिबंधित करते.
OEM सानुकूल-सुधारित ऑर्डर परस्पर-पुष्टी केलेल्या लीड टाइमचे अनुसरण करतात.
बॅच तपासणी डेटाशीट आणि सपाटपणा / परिमाण चाचणी रेकॉर्ड प्रत्येक शिपमेंट पॅकेजमध्ये संलग्न आहे.
विक्री नंतर समर्थन सेवा
1. वॉरंटी अटी: योग्य इंस्टॉलेशन, जुळलेल्या पुल-स्टड निवड आणि रेट केलेल्या कामाच्या परिस्थितीनुसार, उपभोग्य नसलेल्या प्लेट मेन बॉडीला 1 वर्षाची वॉरंटी मिळते. ओव्हरलोड कटिंगमुळे होणारे नुकसान, अयोग्य क्लॅम्पिंग टॉर्क, चिप-प्रेरित डेटाम पृष्ठभागांचे ओरखडे, मानवनिर्मित प्रभाव आणि विशिष्ट रासायनिक गंज वॉरंटी स्कोपमधून वगळण्यात आले आहे.
2. स्थापना आणि दोष विश्लेषणासाठी दूरस्थ ऑनलाइन तांत्रिक मार्गदर्शन. जागतिक ग्राहक ईमेलद्वारे तांत्रिक चौकशी पाठवू शकतात; अभियंते २४ तासांच्या आत उत्तर देतात.
3. प्रत्येक खरेदी ऑर्डरसाठी पूर्ण-सेट परिमाण रेखाचित्रे आणि साहित्य-कार्यप्रदर्शन दस्तऐवजीकरण पुरवले जातात.
4. OEM मागण्यांसाठी अभियांत्रिकी-स्तरीय तांत्रिक सल्ला: बाह्यरेखा-आकार समायोजन, ग्रिड-होल लेआउट बदल, सामग्री-श्रेणी अपग्रेड, विशेष एनोडायझिंग / पृष्ठभाग-उपचार पर्याय.
5. पुनरावृत्ती ऑर्डरसाठी दोन्ही मानक आणि कस्टम-स्पेक फिक्स्चर प्लेट्ससाठी स्थिर स्पेअर-पार्ट बॅच पुरवठा.
खरेदी आणि तांत्रिक मूल्यमापन
मुख्य मूल्य: कंपाऊंड स्ट्रेस-रिलीफ एजिंग कास्टिंग/फोर्जिंग, अल्ट्रा-प्रिसिजन डबल-साइडेड ग्राइंडिंग, कठोर मल्टी-फेज इन-हाउस गुणवत्ता नियंत्रण, मुख्य प्रवाहातील 52-मालिका शून्य-पॉइंट सिस्टमसह बदलण्यायोग्य होल पॅटर्न, लवचिक OEM आकार / सामग्री / पृष्ठभाग-उपचार सानुकूलन.
52 सीएनसी वर्कहोल्डिंगसाठी क्विक चेंज फिक्स्चर प्लेट शून्य-पॉइंट फिक्स्चर सिस्टम्सच्या ठराविक अप्पर-टूलिंग अडथळ्यांचे निराकरण करते: टॉप-सर्फेस फ्लॅटनेस ड्रिफ्ट, पुल-स्टड होल पोझिशन शिफ्ट, तळाशी डेटा वॉरपेज आणि रॉ-मिल्ड अनट्रीट केलेल्या प्लेट्सचे शॉर्ट सर्व्हिस लाइफ.
मूल्यमापन स्मरणपत्रे:
1. शून्य-पॉइंट-सिस्टम तपशील जुळत असल्याची पुष्टी करा आणि खरेदी ऑर्डर देण्यापूर्वी पुल-स्टड होल-पॅटर्न सुसंगतता सत्यापित करा.
2. आवश्यक बाह्यरेखा आकार, ग्रिड होल लेआउट, वास्तविक कमाल कटिंग लोड आणि वर्कशॉप सभोवतालची परिस्थिती (सामान्य / उच्च-गंज) स्पष्ट करा आणि त्यानुसार कास्ट-ॲल्युमिनियम प्रकाश आवृत्ती किंवा स्टील कठोर आवृत्ती निवडा.
3. स्टॉक-स्टँडर्ड आयटम लहान वितरण लीड टाइमचा आनंद घेतात; विशेष बाह्यरेखा, छिद्र लेआउट किंवा पृष्ठभाग-उपचार आवश्यकतांसाठी OEM सानुकूल-अभियांत्रिकी निवडा.
JWGRIP कडून फॅक्टरी-थेट. मोल्ड, स्वयं-भाग आणि सामान्य-परिशुद्धता-मशीनिंग 3-अक्ष / 5-अक्ष 52-मालिका शून्य-पॉइंट फिक्स्चर सेटसाठी प्राधान्य दिलेली वरची टूलिंग प्लेट.
वारंवार विचारले जाणारे प्रश्न
Q1: मानक 52 फिक्स्चर प्लेट्स थेट इतर-ब्रँड 52-सीरीज शून्य-पॉइंट चक्सशी जुळतात का?
स्टँडर्ड आवृत्त्या केवळ 52-मालिका शून्य-पॉइंट सिस्टीममध्ये अदलाबदल करता येण्याजोग्या आहेत ज्यामध्ये पूर्ण जुळणारे पुल-स्टड होल पॅटर्न आणि डेटाम इंटरफेस आहे. नमुना भिन्न असल्यास, एक OEM-सानुकूलित प्लेट स्वीकारली जाईल.
Q2: कोणते सिग्नल सूचित करतात की फिक्स्चर प्लेट बदलणे किंवा पुन्हा पीसणे आवश्यक आहे?
एकदा वरच्या पृष्ठभागाची सपाटता सहनशीलतेच्या बाहेर पडल्यानंतर बदला किंवा पुन्हा पीसून घ्या, तळाशी माहिती डेंट/वारपेज दर्शवते, किंवा चक आणि प्लेटची संपूर्ण साफसफाई केल्यानंतर पुन्हा-स्थिती पुनर्संचयित केली जाऊ शकत नाही.
Q3: उंची समायोजित करण्यासाठी शिम किंवा कागद प्लेटखाली ठेवता येतो का?
नाही. प्लेट तळ आणि चक संदर्भ चेहरा दरम्यान कोणताही सँडविच स्तर पुनरावृत्ती अचूकता नष्ट करतो. प्लेट डेटमचे अचूक ग्राइंडिंग करून उंची समायोजन करणे आवश्यक आहे.
Q4: कास्ट-ॲल्युमिनियम प्लेट किंवा स्टील प्लेट — कोणती निवडायची?
कास्ट ॲल्युमिनियम हलका, स्वॅप करण्यासाठी जलद आणि हलक्या-ते-मध्यम कटिंगला अनुकूल आहे; स्टील (किंवा कास्ट आयरन) आवृत्त्या हेवी-ड्यूटी मोल्ड आणि डाय कटिंगसाठी उच्च कडकपणा आणि सपाटपणा टिकवून ठेवण्याची ऑफर देतात. तुमच्या कटिंग लोड आणि मशीन डायनॅमिक आवश्यकतांनुसार निवडा.
चौकशी पाठवा
संपर्क माहिती
-
पत्ता
क्रमांक 44, डॅनिंग एंटरप्रेन्योरशिप रोड, हुमेन टाउन, डोंगगुआन सिटी, ग्वांगडोंग प्रांत, चीन
-
दूरध्वनी
-
ईमेल
JWGRIP कडे चौकशी पाठवण्यासाठी आपले स्वागत आहे. आमची व्यावसायिक तांत्रिक आणि विक्री संघ विनामूल्य फिक्स्चर निवड, सानुकूलित समाधान डिझाइन आणि अचूक कोटेशन प्रदान करेल.

बातम्या शिफारशी